浙江温州某食品厂坚果碎输送项目案例
在坚果加工行业,碎末状物料的输送长期面临扬尘、堵塞与损耗难题。浙江温州某食品厂通过引入海德粉体的气力输送系统,实现了坚果碎从粉碎车间到包装工段的清洁、稳定转运,为同类产线升级提供了可靠参考。
项目背景
该食品厂主营坚果碎产品,日产规模约8吨。原有输送环节采用人工搬运与螺旋输送机组合,存在粉尘外溢严重、设备频繁卡料、人工成本占比高等问题。随着产能提升,产线亟待一套自动化、高密闭的输送方案。
客户痛点
- 物料特性复杂:坚果碎含油率高、粒径不均匀,传统机械输送易粘连、堵塞管道;
- 环境要求严苛:生产车间需通过食品安全审核,粉尘飞扬直接影响卫生等级;
- 效率瓶颈:人工转运耗时耗力,且物料破损率高,影响成品率。
解决方案与产品优势
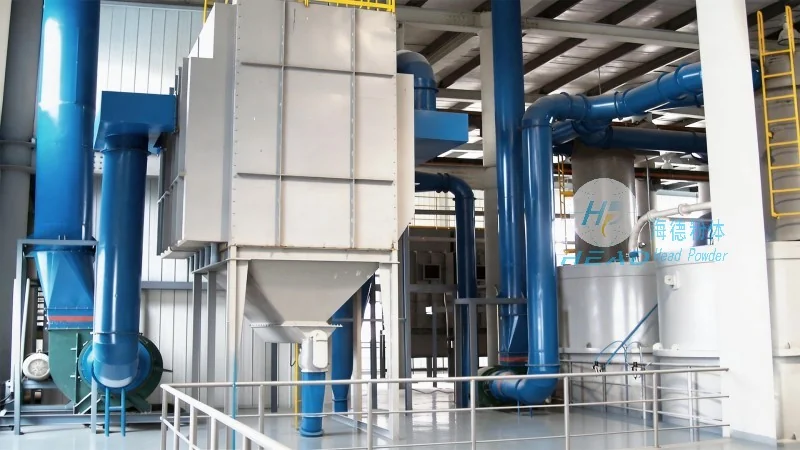
海德粉体针对上述痛点,为其设计了一套负压气力输送系统,主要特点如下:
- 密闭管道输送:全封闭管路杜绝粉尘外溢,符合食品车间洁净标准;
- 防堵设计:采用特殊弯头与流化装置,适配含油高粘物料,运行无卡阻;
- 低破损率:气流速度较为准确调控,物料在管道内呈悬浮态流动,碎末完整度提升15%以上;
- 自动化控制:PLC集成系统,一键启停,实时监测料位与压力,减少人工干预。
实施效果
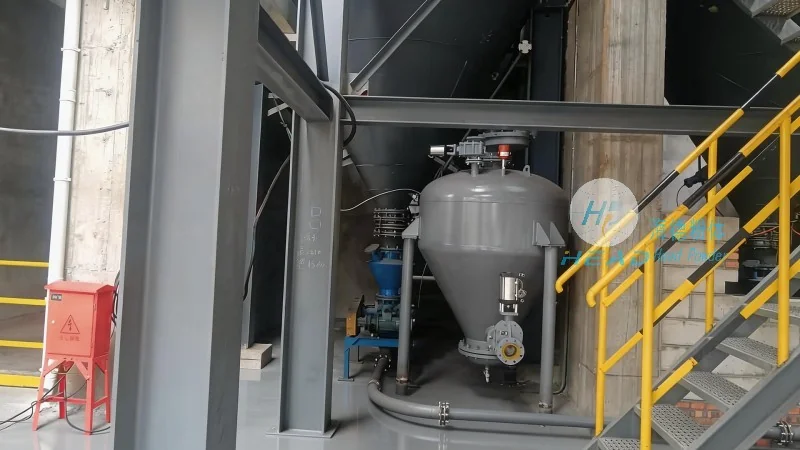
投用后,该厂日处理能力稳定在10吨,输送效率较改造前提升40%;车间粉尘浓度降至0.5mg/m³以下,顺利通过HACCP审核。设备维护周期从每周一次延长至每季度一次,综合运营成本下降约25%。
应用拓展
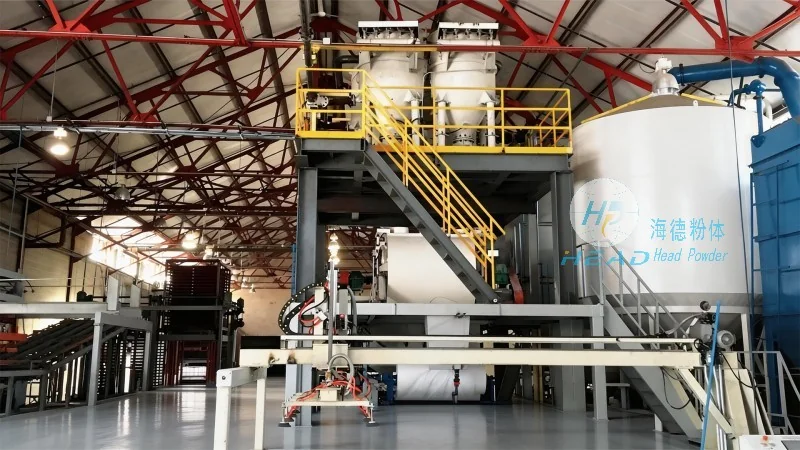
该方案同样适用于瓜子仁、花生碎、核桃粒等油性颗粒物料的气力输送,已在多家坚果加工企业复制使用。
上一篇:浙江宁波某饲料厂饲料颗粒输送项目案例
下一篇:安徽合肥某粮油加工厂粮食输送项目案例
返回列表