江西赣州某饲料厂膨化饲料输送项目案例
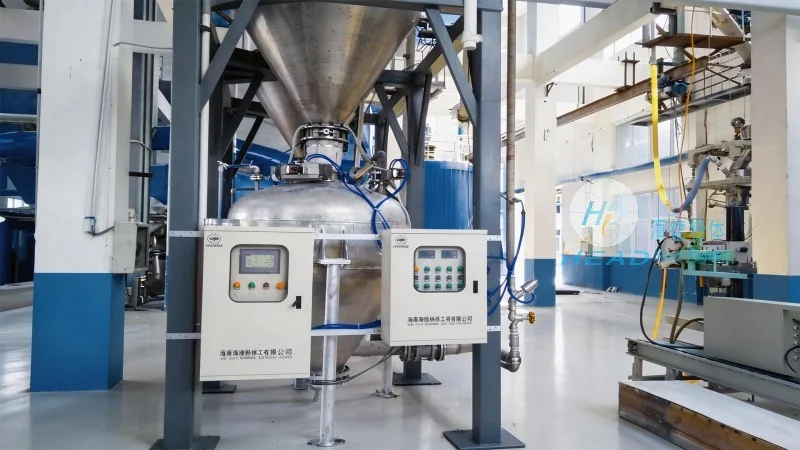
江西赣州某饲料厂在膨化饲料生产过程中,面临粉料与颗粒料混合输送效率低、设备堵塞频繁、粉尘外溢严重等实际问题。原有输送系统无法适应膨化饲料高含水率、易粘连的特性,导致生产线频繁停机清理,影响产能和车间环境。
客户需求与痛点
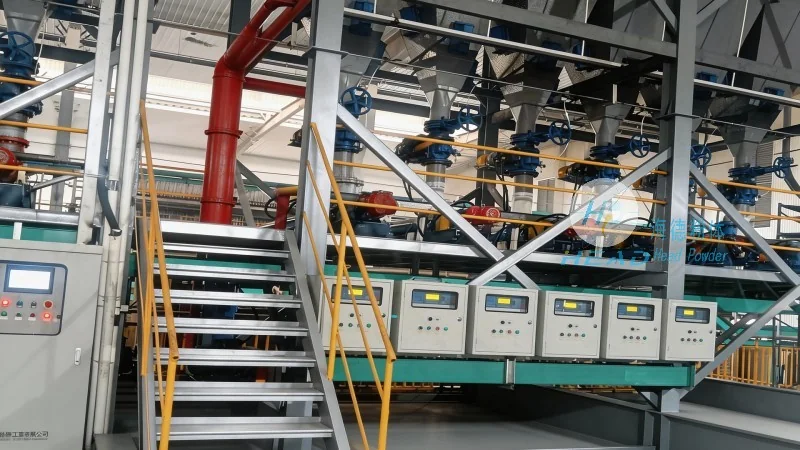
客户工厂日均膨化饲料产量需稳定在80吨以上,但原有气力输送系统存在以下痛点:物料在管道内结块堵塞,每班需人工拆管清理2~3次;输送过程中粉尘泄漏,造成原料浪费并增加环保压力;设备能耗偏高,且无法较为准确控制送料量,导致后续工序配料波动。
解决方案与产品优势
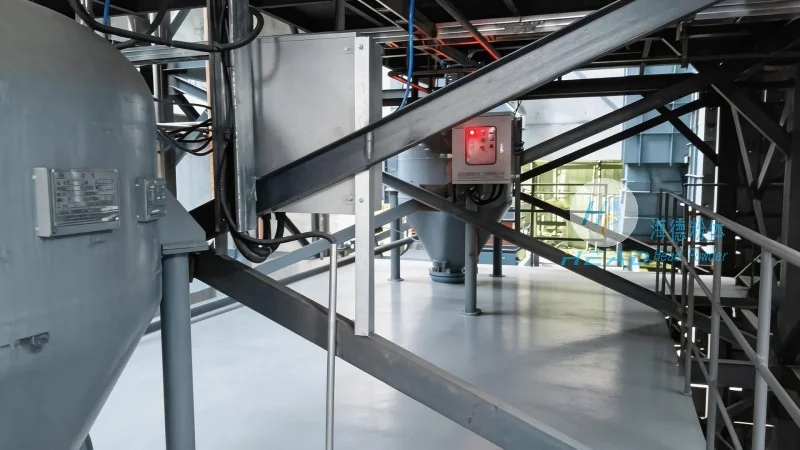
针对上述痛点,我们为该饲料厂定制了一套密闭式正压气力输送系统,核心设备包含旋转供料器、高效分离器及智能控制单元。系统采用以下设计:
- 针对膨化饲料易粘连特性,供料器转子采用防粘涂层与变截面结构,有效避免物料挂壁;
- 管道内壁经镜面抛光处理并设置多点脉冲清堵装置,降低输送阻力;
- 搭配变频风机与压力传感器,实现输送速度与风量的动态匹配,能耗较原系统下降18%;
- 全封闭输送路径配合除尘接口,车间粉尘浓度降至国家标准的30%以下。
项目投产后,生产线平均无故障运行时间由4小时延长至72小时,人工清理频率减少90%,年度维护成本降低约12万元。
上一篇:江西南昌某食品厂膨化食品输送项目案例
下一篇:广东广州某食品厂膨化食品输送项目案例
返回列表