山西大同某煤矿企业煤矸石颗粒输送项目案例
山西大同某煤矿企业在煤矸石资源化利用过程中,面临颗粒物料输送效率低、设备磨损严重及现场粉尘污染等实际问题。海德粉体针对该工况特点,定制了一套可靠的煤矸石颗粒气力输送系统,改善了物料输送过程中的堵管、扬尘与能耗问题。
案例简介
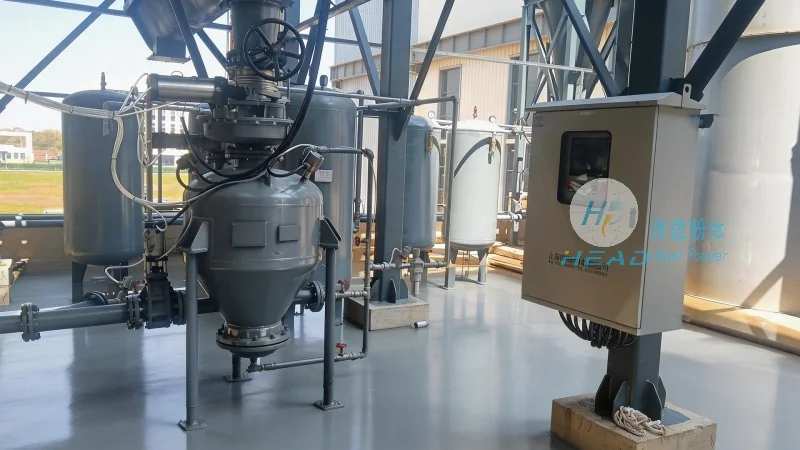
该煤矿企业位于山西大同,主要处理洗选后的煤矸石颗粒,粒径范围约为0-10mm,含水率波动较大。原有输送方式为机械加人工辅助,效率低下且现场环境较差。海德粉体通过实地勘测与物料特性分析,为其设计了一套正压密相气力输送方案,实现了从破碎车间到储料仓的自动化封闭输送。
客户痛点
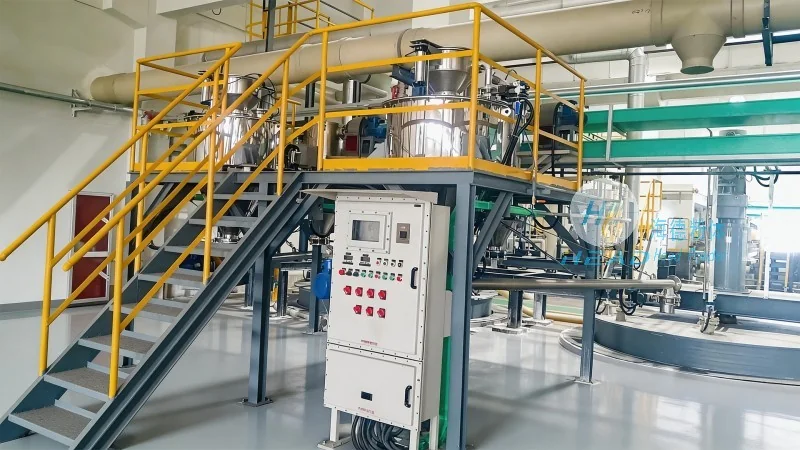
项目初期,客户面临三个方面突出难点:一是煤矸石颗粒硬度高、棱角尖锐,导致输送管道内壁磨损严重,传统碳钢管道使用寿命不足三个月;二是物料在输送过程中易出现沉积堵塞,尤其在弯管和变径处频繁停机清理;三是开放式输送导致大量粉尘外溢,不仅增加清洁成本,还存在安全隐患与环保压力。此外,原有系统能耗较高,每吨物料输送电耗远超行业常见水平。
产品优势
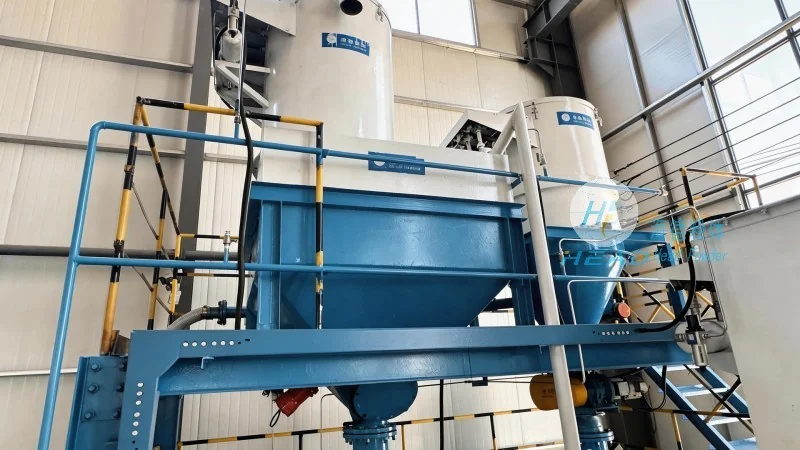
海德粉体针对上述痛点,提供了以下解决方案:
- 耐磨管道系统:选用内衬陶瓷复合管,抗磨损能力较普通钢管提升多倍,使用寿命显著延长,减少停机更换频率。
- 密相输送技术:采用高浓度低速输送模式,减少颗粒与管壁的冲击次数,同时配备自动防堵控制阀组,有效避免沉积堵塞。
- 全密封负压除尘:在进料口、卸料点及管道连接处设置密封组件,并集成脉冲布袋除尘器,实现输送过程零逸散,满足环保排放标准。
- 节能优化设计:通过气源参数调节与管道走向优化,降低系统压损,使单位能耗较改造前下降约30%。
项目投运以来,系统连续运行稳定,日处理量达到设计指标,维护成本明显降低,现场环境得到根本改善,获得了客户的高度认可。