四川攀枝花某钛矿厂矿渣颗粒输送项目案例
在四川攀枝花某钛矿厂的矿渣处理环节中,矿渣颗粒的输送一直是影响生产效率与环保达标的关键环节。该厂原有输送方式存在粉尘外溢、能耗偏高、设备磨损严重等问题,亟需一套高效、密闭、低耗的输送系统来优化传统方案方案。
客户痛点
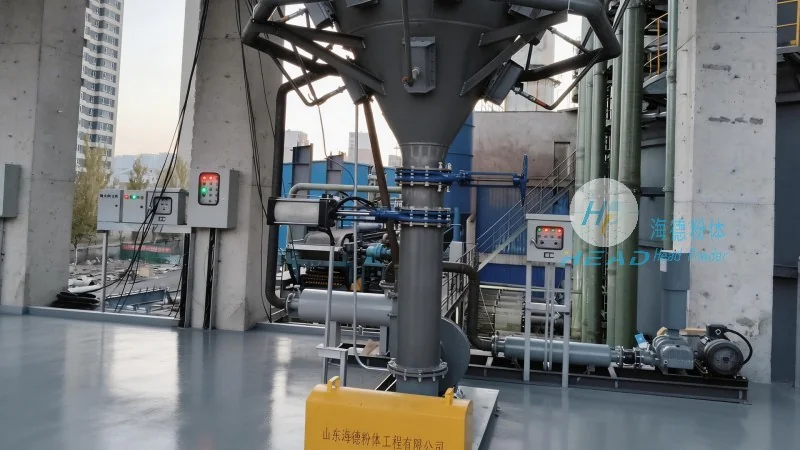
该钛矿厂在生产过程中面临以下难点:
- 粉尘污染严重:传统皮带或斗提输送方式无法有效密封,导致大量矿渣粉尘逸散,不仅污染车间环境,还引发职业健康风险。
- 设备维护成本高:矿渣颗粒硬度高、棱角锐利,频繁磨损输送管道及关键部件,平均每两个月就需要停机更换,严重影响生产连续性。
- 能耗指标不达标:原有输送系统功率大、效率低,单位物料输送电耗远超行业平均水平,增加了运营成本与环保压力。
- 自动化程度低:人工操作依赖性强,缺乏实时监控与故障预警,一旦出现堵料、漏料问题,处理周期长,影响整体产线节奏。
产品优势与解决方案
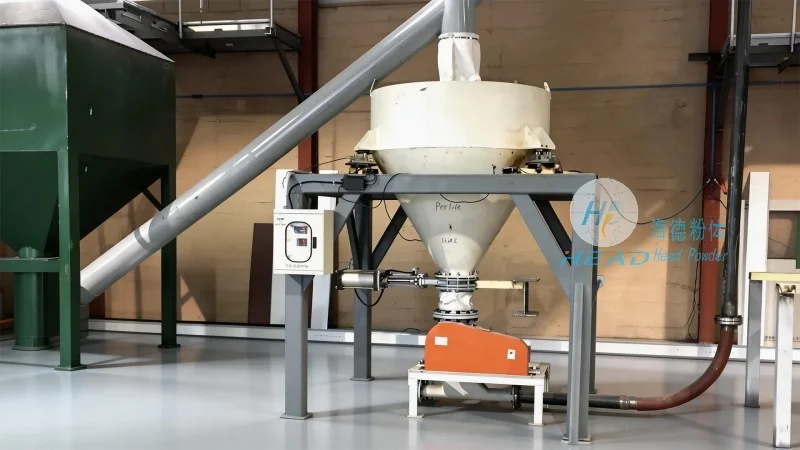
针对上述痛点,海德粉体为该矿渣颗粒输送项目提供了定制化气力输送系统。该方案采用密闭管道正压输送技术,从根本上解决了粉尘外泄问题;同时,通过优化流道设计与耐磨材料运用,提升了设备对高硬度矿渣颗粒的适应能力,延长了使用寿命。系统配备智能控制模块,可实现远程启停、流量调节与故障自诊断,有所降低人工干预需求。实际运行数据显示,改造后粉尘排放浓度低于1mg/m³,综合能耗降低约30%,设备连续运行周期延长至12个月以上,成功帮助客户实现了清洁生产与降本增效的双重目标。
项目成果
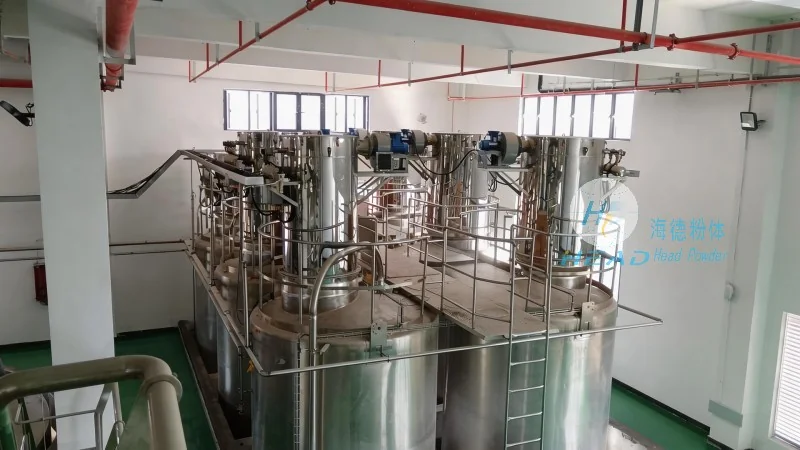
目前,该气力输送系统已正常运行超过18个月,累计输送矿渣颗粒超过15万吨。客户反馈,设备运行平稳、维护简单,车间环境得到显著改善,后续计划将该方案推广至其他产线。海德粉体将持续提供技术支持和备件支持,有助于项目长期高效运转。
上一篇:四川成都某建材厂砂石骨料输送项目案例
下一篇:陕西西安某建材厂硬质颗粒输送项目案例
返回列表