锂电池正极材料物料气力输送规格参数介绍
在当今新能源产业蓬勃发展的背景下,锂电池作为核心动力源,其生产工艺的精细化程度直接决定了电池的性能与质量。正极材料作为锂电池中成本占比较高且对性能影响最关键的组成部分,其生产与输送过程建议保持极高的稳定性与安全性。传统的机械输送方式如螺旋输送机或皮带输送机,在处理易碎、易飞扬、易吸湿的锂电池正极材料时,往往存在磨损大、密封性差、易产生粉尘污染等弊端。因此,采用较好的气力输送技术成为行业升级的通常选择。本文将详细解析锂电池正极材料气力输送的规格参数、系统构成及其主要特点,为相关企业提供技术参考。
什么是锂电池正极材料气力输送?
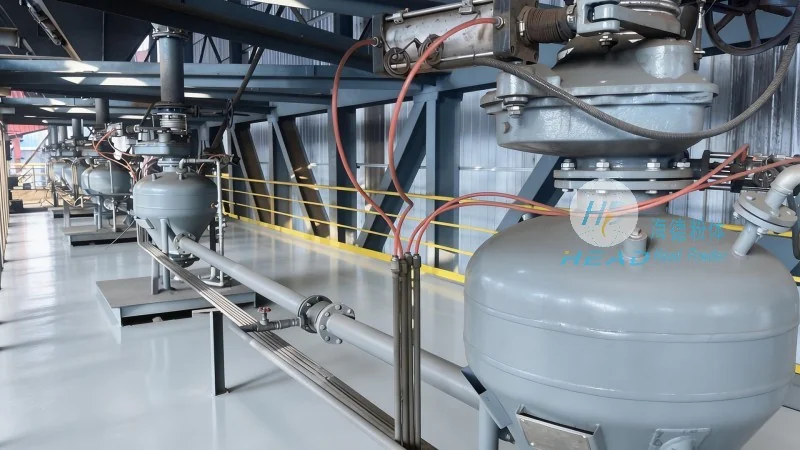
锂电池正极材料气力输送是指利用气流在密闭管道中输送粉状、颗粒状物料的系统。该技术通过风机产生的压力差,使物料在管道内形成流动,从而实现物料的输送、分配、混合、干燥、冷却以及除尘等工艺过程。与传统的机械输送相比,气力输送系统具有全密闭、无泄漏、自动化程度高、环保节能等显著特点。它能够有效保护正极材料(如三元材料、磷酸铁锂等)的颗粒完整性,防止氧化和吸湿,有助于物料在输送过程中的化学性质稳定,是锂电池制造工厂中不可或缺的关键设备。
系统组成与工作原理
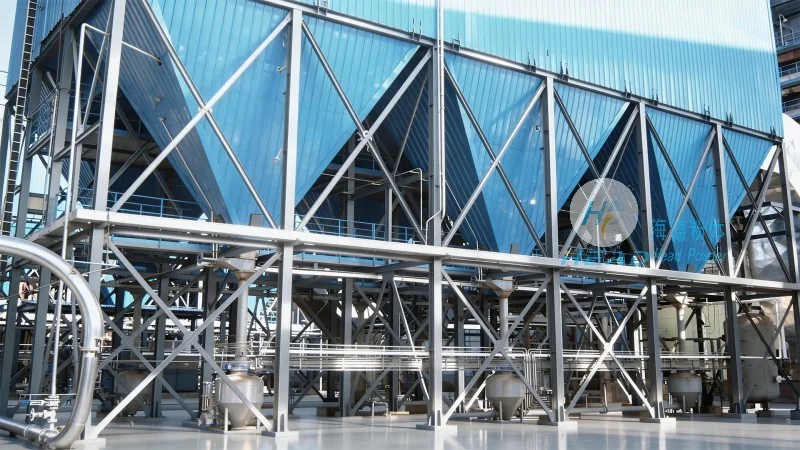
一套完整的锂电池正极材料气力输送系统通常由气源系统、输送管道系统、供料装置、除尘系统、控制系统以及料仓等部分组成。其工作原理主要基于流体力学,通过控制气流的速度和压力,使物料悬浮并随气流在管道中移动。对于密度较小、流动性较好的正极材料,常采用稀相输送技术,利用较高的气流速度(通常在20-30m/s以上)使物料呈流态化输送;而对于密度较大、易破碎或需要长距离输送的物料,则多采用密相栓流输送技术,利用较低的气流速度和较高的压力,使物料呈柱塞状或团状向前推进。这种灵活的技术选择,有助于了不同特性的正极材料都能得到较好的输送效果。
主要规格参数详解
为了满足不同规模电池厂家的生产需求,锂电池正极材料气力输送系统的规格参数设计至关重要。以下是该系统常见的核心参数指标:
1. 输送能力: 系统的输送能力通常根据生产线的产量设定,一般范围在每小时1吨至50吨不等。对于大型电池工厂,单套系统可能需要具备连续、大流量的输送能力,以匹配高速的生产节拍。
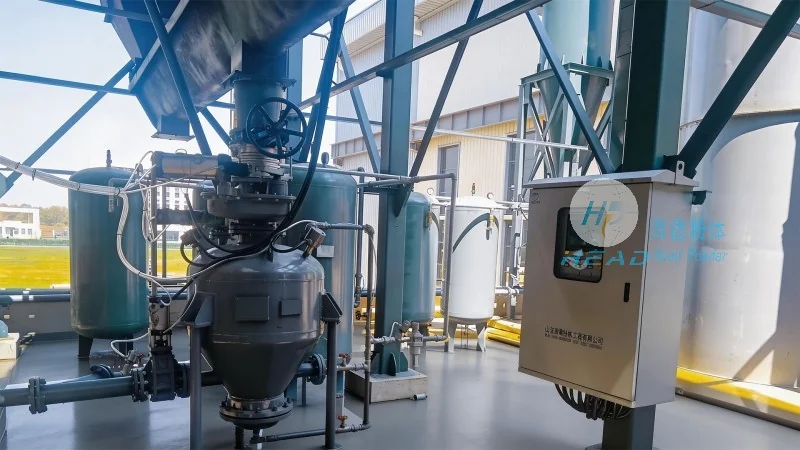
2. 输送距离: 输送距离是影响系统选型的关键因素。水平输送距离可从几十米延伸至数百米,垂直提升高度可达几十米。合理的管道布局设计能够最大化利用气力输送的灵活性,减少中间转运环节。
3. 工作压力: 根据输送距离和物料特性的不同,系统的工作压力通常设定在0.4MPa至0.8MPa之间。高压系统适用于长距离或高浓度输送,能够克服管道阻力和物料重力。
4. 物料粒径: 系统需适应不同粒径的正极材料。通常,气力输送系统对微米级至毫米级的粉体颗粒均有良好的适应性,且能有助于颗粒不被过度粉碎。
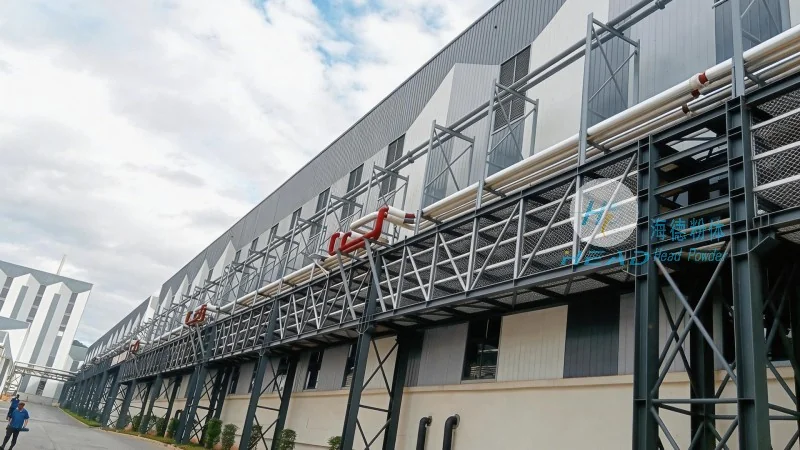
5. 管道材质: 鉴于正极材料对洁净度的要求极高,输送管道通常采用食品级或工业级316L不锈钢材质,内壁经过抛光处理,以减少物料残留,防止细菌滋生和材料变质。
6. 环保指标: 系统建议满足严格的环保标准,排放浓度低于10mg/m³,有助于生产过程中无粉尘外溢,保护操作人员的呼吸健康。
系统优势
锂电池正极材料气力输送系统凭借其独特的技术优势,在行业内得到了广泛应用:
1. 密闭输送,杜绝污染: 全密闭的管道输送方式有效改善了传统输送方式中粉尘飞扬的问题。这不仅改善了车间的作业环境,更重要的是防止了正极材料与空气中的水分、杂质接触,避免了材料的氧化和吸湿,从而有助于了电池成品的电化学性能一致性。
2. 降低物料损耗: 气力输送采用软连接和柔性管道,减少了物料在输送过程中的碰撞和摩擦。相比机械输送,气力输送能够有所降低物料的破碎率和损耗率,对于高价值的正极材料而言,这意味着直接的经济效益提升。
3. 自动化程度高: 化的气力输送系统通常配备PLC自动控制系统,可实现远程监控、自动启停、故障报警等功能。操作人员只需在控制室即可完成整个输送流程,大大降低了人工成本,提高了生产效率。
4. 布局灵活: 气力输送系统不受地形和空间限制,可以实现多点进料、单点或多点出料。无论是跨越车间、楼层,还是连接不同的生产工位,气力输送都能提供灵活的解决方案。
应用场景
锂电池正极材料气力输送系统广泛应用于电池制造产业链的各个环节。在正极材料的生产车间,它用于将反应釜中的成品输送至包装区域;在电池组装车间,它将正极材料输送至搅拌机进行配料混合;在涂布工序,它将正极浆料输送至涂布机;在成品仓库,它实现物料的入库和出库管理。此外,该系统还可用于物料的烘干、冷却和分级等辅助工艺,真正实现了“一气多用”,优化了工厂的整体物流流程。