高压脉冲粉体气力输送机简介与结构原理介绍
在工业生产中,粉体物料的输送是许多行业(如化工、食品、建材等)的关键环节。传统输送方式如螺旋输送机、斗式提升机等,往往存在输送效率低、能耗高、易污染物料等问题。而高压脉冲粉体气力输送机作为一种高效、环保的输送解决方案,正逐渐成为行业的主流选择。本文将详细介绍高压脉冲粉体气力输送机的结构原理、技术优势及应用场景,帮助读者全面了解这一优化设备。
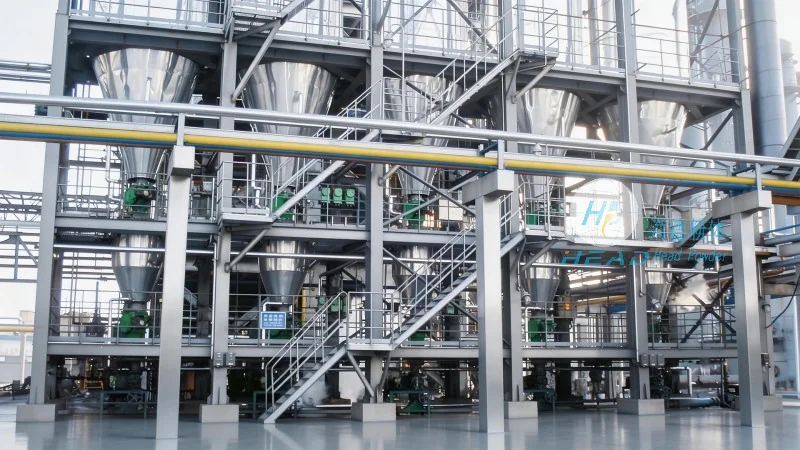
高压脉冲粉体气力输送机:高效、环保的粉体输送解决方案
高压脉冲粉体气力输送机是一种利用高压脉冲气流驱动粉体物料在管道中流动的输送设备。它通过脉冲发生器产生周期性的高压气流,与粉体物料混合后,在输送管道内形成气固两相流,从而实现物料的连续、稳定输送。与传统的真空或低压气力输送相比,高压脉冲输送具有更高的输送效率、更低的能耗以及更广泛的适用性,特别适用于长距离、大流量、易磨损或易结块的粉体物料输送。
高压脉冲气力输送系统的核心结构解析
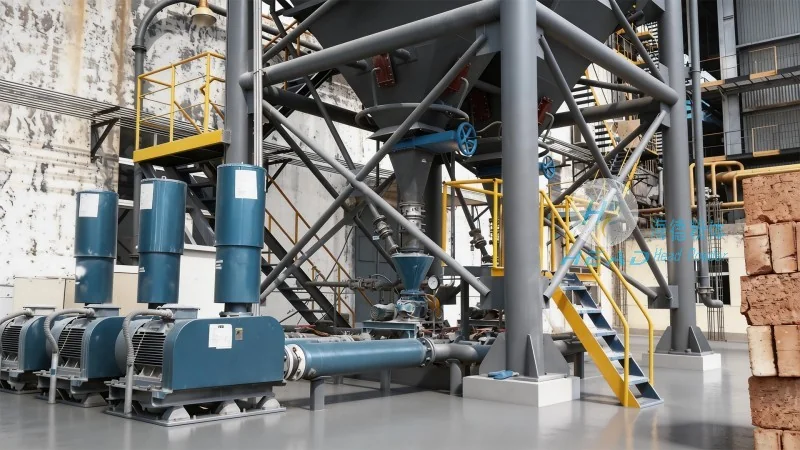
高压脉冲粉体气力输送系统主要由以下几部分组成:脉冲发生器、输送管道、进料装置、气固分离装置、卸料装置以及控制系统。各部件协同工作,有助于输送过程的稳定性和可靠性。
1. 脉冲发生器:是系统的核心动力源,通常采用电磁阀或气动阀控制压缩空气的脉冲输出。通过调节脉冲的频率(如每分钟10-100次)和压力(如0.5-1.0MPa),可以适应不同物料的输送需求。例如,对于流动性较差的物料,可提高脉冲频率以增强推动力;对于易扬尘的物料,可适当降低压力以减少粉尘产生。
2. 输送管道:采用耐腐蚀、耐磨损的材料制成,如304/316不锈钢或聚乙烯(PE)管。管道内壁光滑,减少物料与管道的摩擦阻力,提高输送效率。管道的直径根据输送量确定,通常为50-200mm,长度可达数百米甚至更远。
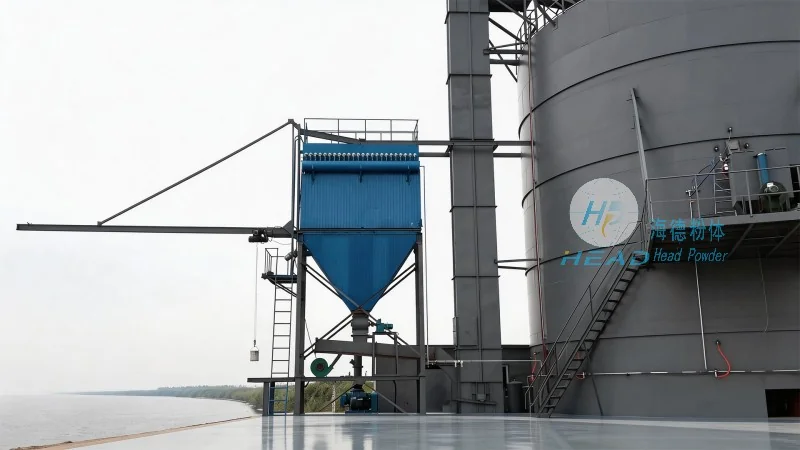
3. 进料装置:包括料斗、进料阀和流量控制阀。料斗用于储存待输送的粉体物料,进料阀(如星形阀或旋转阀)控制物料的进料速度,流量控制阀则根据系统需求调节进料量,有助于输送过程的稳定性。
4. 气固分离装置:用于将输送后的气体与粉体物料分离。常用的分离设备有旋风分离器和袋式过滤器。旋风分离器通过离心力将粉体从气流中分离出来,袋式过滤器则通过滤袋的过滤作用收集细小粉尘。分离后的气体通过风机排出,粉体则收集到卸料装置中。
5. 卸料装置:通常采用卸料阀(如星形阀或蝶阀),控制粉体物料的卸出。卸料阀的位置可根据实际需求调整,有助于物料能够顺利卸出至储存设备或后续生产设备。
6. 控制系统:通过传感器和控制器监测系统的运行状态,如压力、流量、温度等,并根据预设参数自动调节脉冲频率和压力,实现系统的智能化控制。
高压脉冲气力输送的工作原理详解
高压脉冲粉体气力输送的工作流程可分为以下几个步骤:首先,待输送的粉体物料从料斗进入进料装置,通过进料阀控制进入输送管道的物料量。然后,脉冲发生器产生的高压脉冲气流进入输送管道,与物料混合形成气固两相流。在脉冲气流的作用下,物料被推动沿管道向前运动。经过弯头、三通等管道配件时,物料会因惯性继续向前,而气流则通过这些配件继续向前输送。当物料到达卸料点时,卸料阀打开,物料被卸出至储存设备或后续设备。同时,分离装置将输送后的气体与粉体分离,气体通过风机排出,粉体则被收集。整个过程通过控制系统实现自动化,有助于输送的连续性和稳定性。
高压脉冲气力输送系统的优势与应用场景
高压脉冲粉体气力输送系统相比传统输送方式具有应用优势,主要表现在以下几个方面:
1. 高效输送:高压脉冲输送的气流速度较高(通常为20-30m/s),能够快速推动物料在管道中运动,提高输送效率。对于长距离输送(如超过500米),其效率远高于螺旋输送机或斗式提升机。
2. 低能耗:通过优化脉冲频率和压力,系统能耗较低。与传统真空输送相比,高压脉冲输送的能耗可降低30%以上,长期运行成本有所降低。
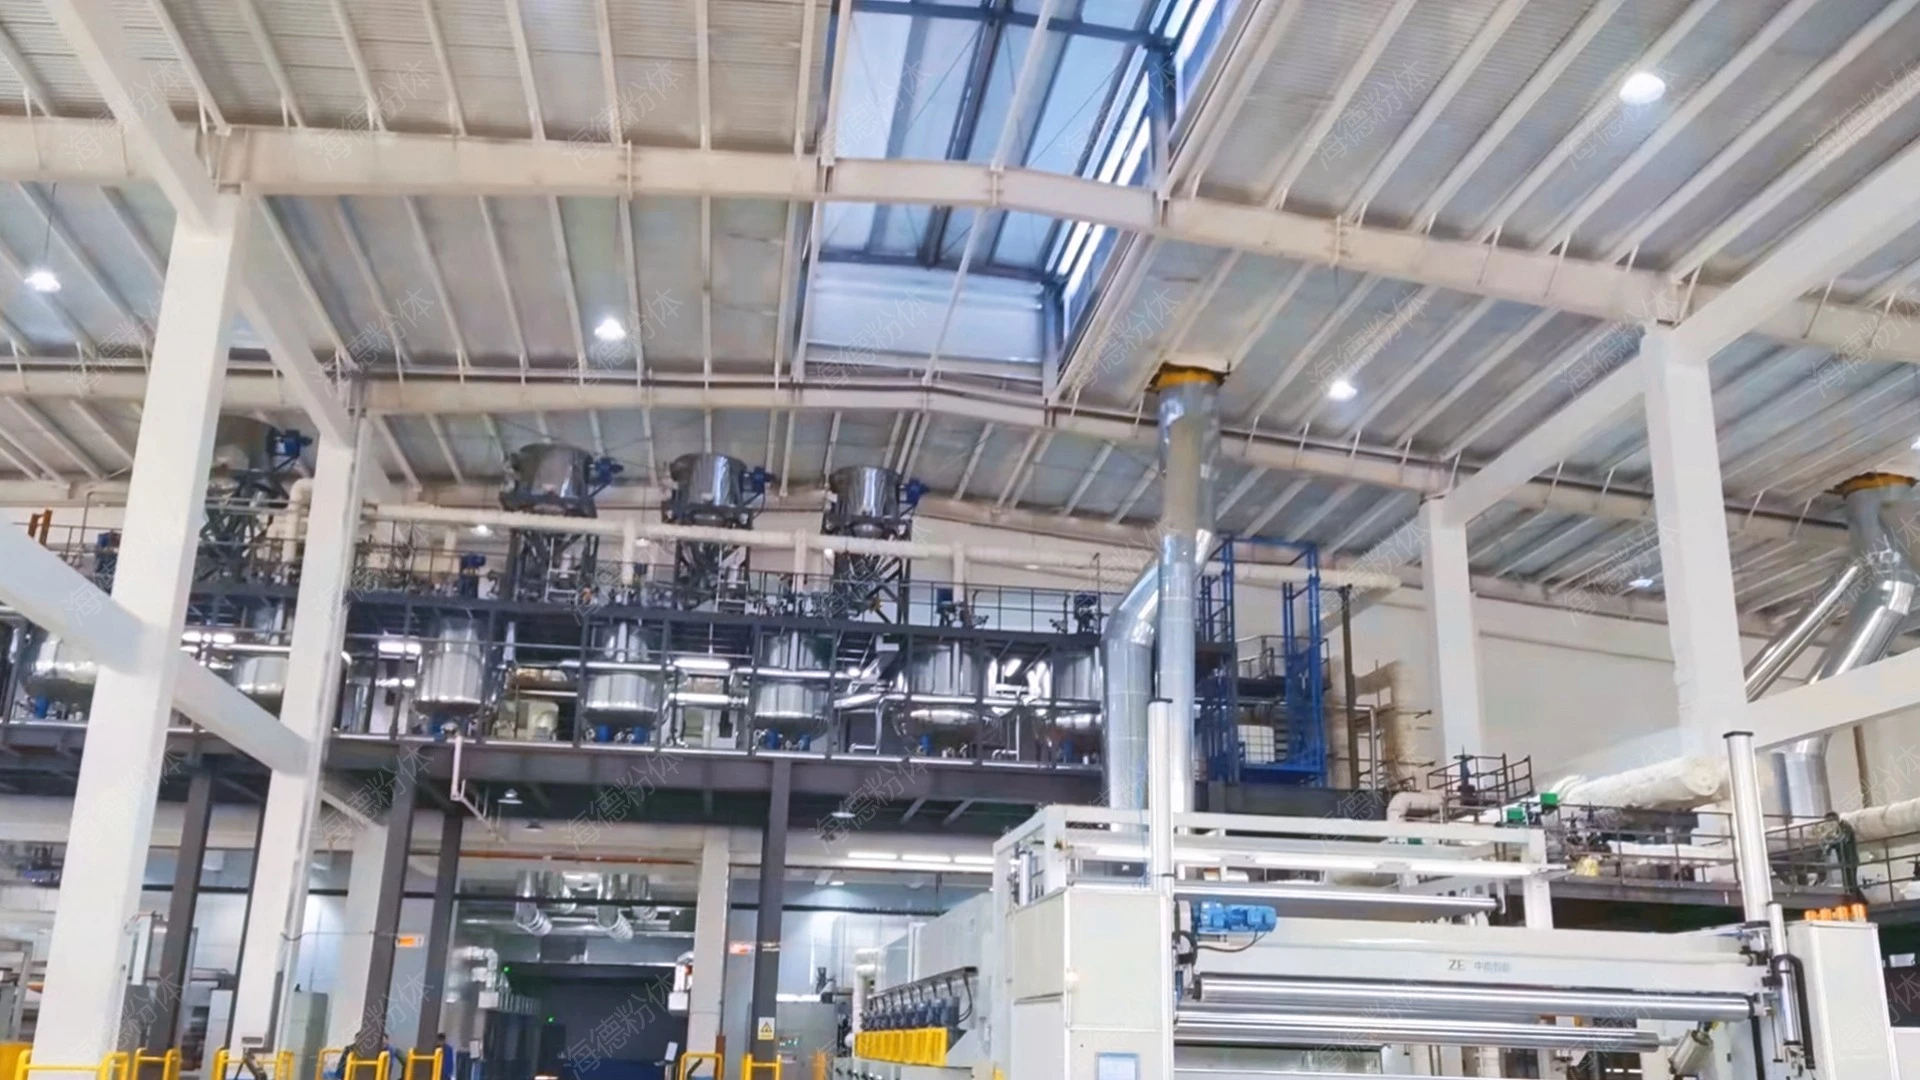
3. 环保无污染:系统采用封闭式输送,避免了物料与空气的接触,减少了粉尘飞扬和环境污染。同时,分离装置可有效收集粉尘,有助于排放符合环保标准。
4. 适用范围广:可输送多种粉体物料,包括易磨损、易结块、易吸湿的物料,如水泥、面粉、化工原料、矿物粉体等。对于一些特殊物料(如热敏性物料),可通过调整系统参数(如温度控制)实现安全输送。
5. 结构简单、维护方便:系统主要部件为管道、阀门和脉冲发生器,结构简单,易于安装和维护。关键部件(如脉冲发生器、阀门)寿命长,故障率低,降低了维护成本。
高压脉冲气力输送系统广泛应用于多个行业:在化工行业,用于输送碳酸钙、硫酸铵、氯化钾等化工粉体,有助于生产线的连续运行;在食品行业,用于输送面粉、奶粉、糖粉等食品原料,符合卫生标准;在建材行业,用于输送水泥、粉煤灰、石灰石等建材,满足大型工程的需求;在制药行业,用于输送药品原料,有助于物料纯净无污染。此外,在环保领域,可用于输送工业废渣、污泥等,实现资源的回收利用。