如何为您的焙烧砂输送工艺选择合适的气力输送系统?
在工业生产中,焙烧砂作为一种重要的原料或产品,其输送环节对生产效率、物料损耗及系统稳定性至关重要。传统的输送方式可能存在粉尘飞扬、效率低下或设备磨损严重等问题,而气力输送系统凭借其自动化程度高、输送距离远、适应性强等优势,成为焙烧砂输送的可作为选择。然而,面对市场上多样的气力输送设备,如何为您的焙烧砂输送工艺选择最合适的系统,成为许多企业关注的焦点。本文将结合实际应用场景,从多个维度分析如何科学选择气力输送系统,并介绍山东海德粉体工程有限公司在焙烧砂输送领域的专业解决方案。
焙烧砂的特性与气力输送系统的适配性
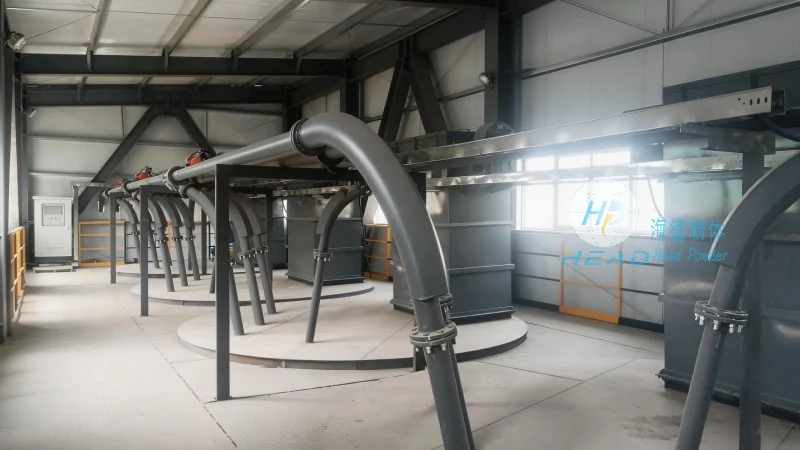
要选择合适的气力输送系统,首先需深入了解焙烧砂的物理化学特性。焙烧砂通常具有颗粒均匀、密度适中、流动性较好等特点,但也可能因生产工艺不同而存在湿度、粉尘含量或颗粒形状的差异。例如,某些焙烧砂可能含有通常量的细粉,导致流动性变差;而高温焙烧后的砂粒可能温度较高,对输送管道的耐热性提出要求。这些特性直接影响气力输送系统的选型。例如,对于细粉含量较高的焙烧砂,可能需要采用正压气力输送系统,通过较高的气流速度有助于细粉的输送稳定性;而对于高温砂粒,则需选择耐高温的输送管道和阀门,避免热损伤。山东海德粉体工程有限公司在处理不同特性的焙烧砂时,会根据物料的实际参数,定制化设计输送方案,有助于系统与物料特性高度匹配。
气力输送系统的类型与适用场景
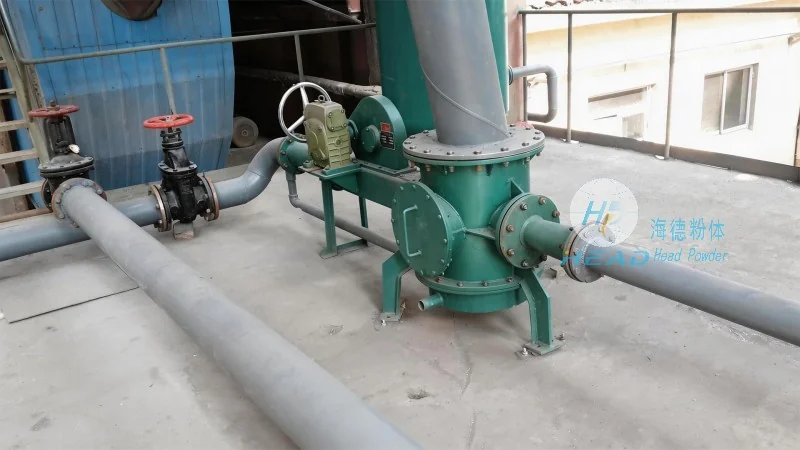
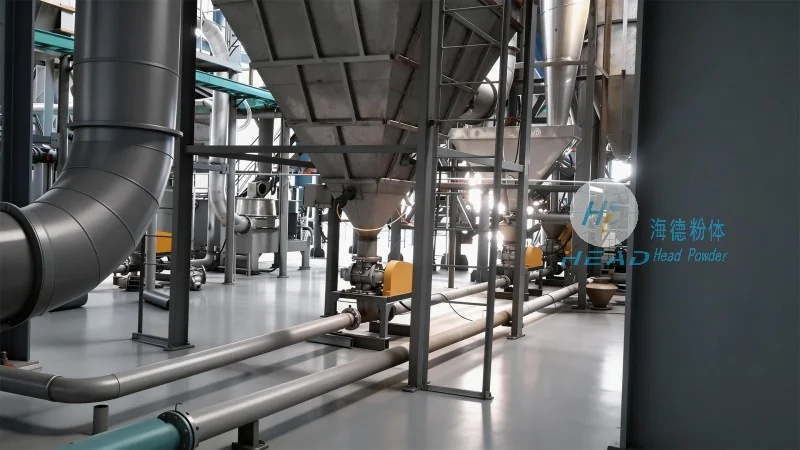
气力输送系统主要分为正压气力输送和负压气力输送两大类,不同类型适用于不同的输送需求。正压气力输送系统通过风机将压缩空气送入输送管道,将物料从供料点压送到接收点,适用于输送距离较长、输送量较大的场景,且对环境粉尘控制要求较高的场合。例如,当焙烧砂需要从生产车间输送至仓库或包装线,且输送距离超过100米时,正压系统是较为理想的选择。负压气力输送系统则通过真空泵在输送管道内形成负压,将物料从接收点吸送到供料点,适用于输送距离较短、对环境粉尘控制要求不高的场景,或需要从多个点收集物料的场合。对于焙烧砂输送,若生产车间内需要从多个料斗收集物料并集中输送,负压系统可简化供料设备,提高灵活性。山东海德粉体工程有限公司根据客户的具体需求,提供正压或负压系统的定制化设计,有助于系统在效率与成本之间取得平衡。
关键参数对系统选择的影响
在选择气力输送系统时,需考虑多个关键参数,这些参数直接决定了系统的性能和适用性。首先是输送距离,输送距离越长,对气流速度和风机功率的要求越高,正压系统通常更适合长距离输送。其次是输送量,即单位时间内需要输送的物料量,输送量越大,需要更大的风机和更粗的管道,正压系统在处理大流量时更具优势。此外,物料密度和颗粒大小也会影响系统选型,密度大的物料需要更高的气流速度才能保持输送稳定性,而颗粒较大的物料可能需要采用螺旋输送段或加大管道直径。对于焙烧砂,其密度通常在2.5-3.0吨/立方米之间,颗粒直径多在0.1-5毫米范围内,这些参数需较为准确测量,以便选择合适的气流速度(通常正压系统气流速度为20-30米/秒,负压系统为15-25米/秒)和管道直径。山东海德粉体工程有限公司拥有专业的技术团队,能够根据客户提供的物料参数,进行较为准确计算,有助于系统参数与实际需求充分匹配,避免因参数选择不当导致输送效率低下或设备损坏。