间歇充气罐式气力输送系统设备的原理及工作场景特点
案例背景
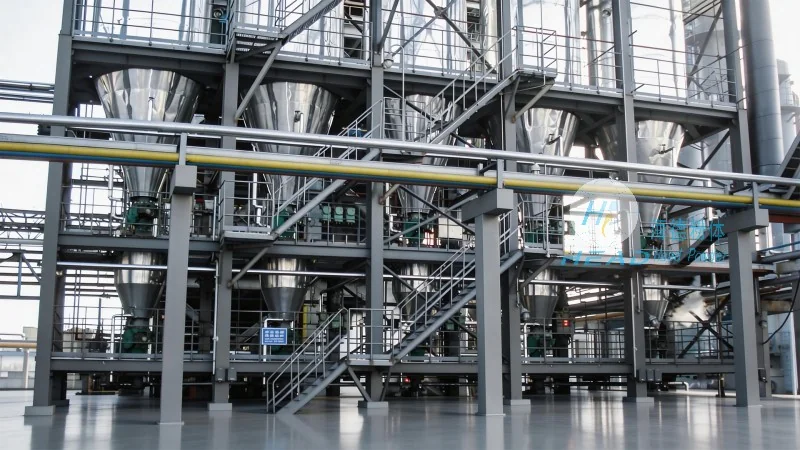
间歇充气罐式气力输送系统设备,作为现代粉体物料输送领域的重要技术成果,凭借其独特的输送原理与广泛的应用适应性,已成为众多工业场景中高效、可靠的物料传输解决方案。由山东海德粉体工程有限公司研发与生产,该设备通过创新的间歇充气机制,实现了对粉体、颗粒等物料的较为准确、连续输送,广泛应用于化工、食品、建材等多个行业。本文将深入解析该设备的原理、工作流程、应用特点及技术优势,帮助用户全面了解其性能与价值。
设备原理解析:间歇充气罐式气力输送的核心机制
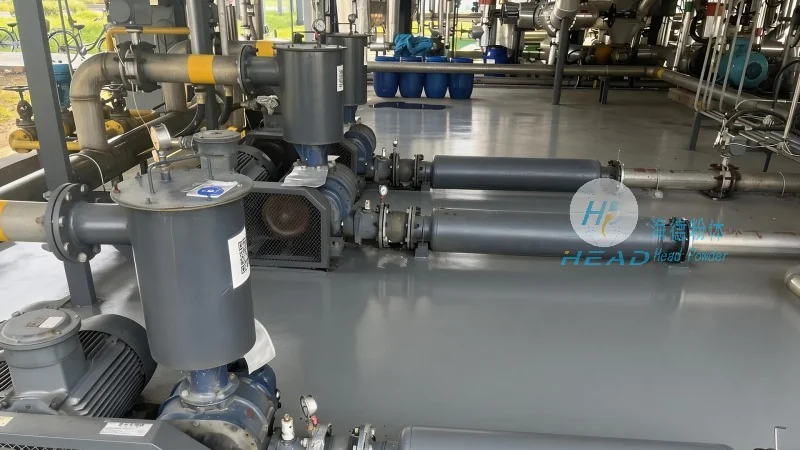
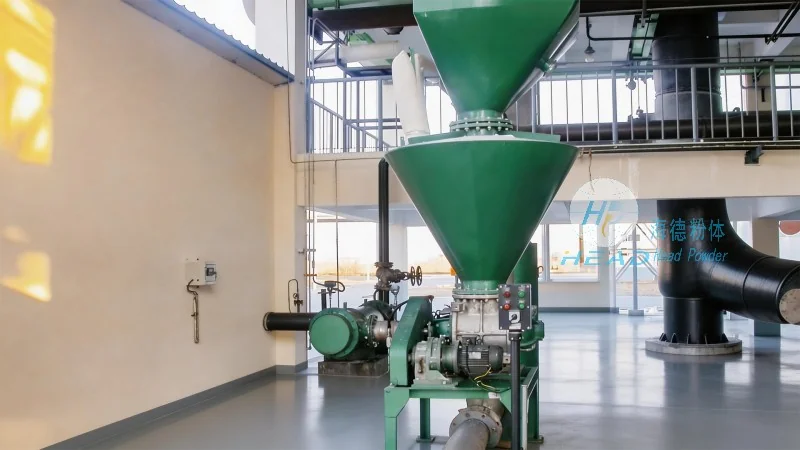
间歇充气罐式气力输送系统设备的核心在于其“间歇充气-物料输送-卸料”的循环工作模式。设备主要由气罐、供料装置、卸料阀、管道系统及控制系统等组成。工作时,首先通过供料装置将物料送入气罐,随后启动压缩空气系统,向气罐内充入高压空气,使气罐体积膨胀,内部压力升高,物料在压力作用下被压入输送管道。当气罐内物料输送完毕后,控制系统触发卸料阀开启,气罐内压力骤降,物料在重力或压力差作用下通过卸料阀排出,完成一个工作循环。这种间歇性的充气与卸料过程,有效避免了传统气力输送中持续供气带来的能耗浪费,同时有助于了物料输送的稳定与高效。
核心工作流程:从进料到卸料的完整操作步骤
间歇充气罐式气力输送系统的工作流程可分为以下几个关键阶段:首先是物料进料阶段,通过螺旋输送机、振动给料机等设备将物料均匀送入气罐,有助于气罐内物料达到预设的装料高度;其次是充气输送阶段,启动压缩空气泵,向气罐内注入高压空气,气罐体积膨胀,物料在压力作用下被压入输送管道,输送距离可达数百米甚至更远;然后是卸料阶段,当气罐内物料输送完成后,控制系统关闭充气阀门,打开卸料阀,气罐内压力迅速降低,物料在重力作用下通过卸料阀排出至接收容器;最后是循环准备阶段,卸料完成后,气罐内压力降至大气压,准备下一次进料与充气。整个流程通过PLC控制系统实现自动化控制,操作简便,可远程监控,有助于输送过程的稳定与安全。
应用场景特点:适应多行业物料输送需求
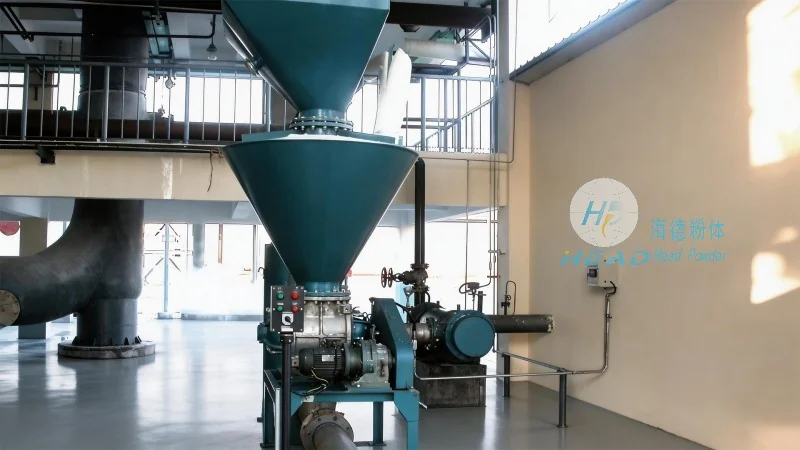
间歇充气罐式气力输送系统设备的应用场景广泛,尤其在处理粉体、颗粒状物料时展现出应用优势。例如,在化工行业,可用于输送水泥、碳酸钙、化工粉剂等易结块、易飞扬的物料,避免传统输送方式中的物料结块或泄漏问题;在食品行业,可用于输送面粉、奶粉、颗粒食品等,有助于物料卫生与品质;在建材行业,可用于输送砂石、石灰、石膏等建筑材料,提高生产效率。该设备能够适应不同输送距离(从几十米到千米级)、不同输送量(从每小时几十公斤到数吨)的需求,且可根据物料特性调整充气压力、输送速度等参数,实现个性化定制。此外,设备采用密封式设计,有效防止物料泄漏与粉尘飞扬,符合环保与安全生产要求。
技术优势与性能指标:高效节能与稳定输送
与传统的气力输送设备相比,间歇充气罐式气力输送系统设备具有多项技术优势。首先,节能效果较好,由于采用间歇充气模式,仅在物料输送时提供压缩空气,避免了持续供气带来的能耗浪费,相比连续气力输送,能耗可降低30%以上。其次,输送效率高,通过优化气罐容积与充气压力,可实现大流量、长距离的物料输送,输送效率可达传统设备的1.5-2倍。再者,适应性强,能够处理不同密度的物料,包括轻质、易飞扬的物料,以及密度较大、易磨损的颗粒物料,且对物料的湿度、颗粒大小等参数具有较好的适应性。此外,设备运行稳定,故障率低,维护成本低,使用寿命长。根据实际应用数据,该设备在连续运行5000小时后,仍能保持90%以上的输送效率,且维护成本仅为传统设备的50%左右。
安装与维护建议:有助于设备持续运行
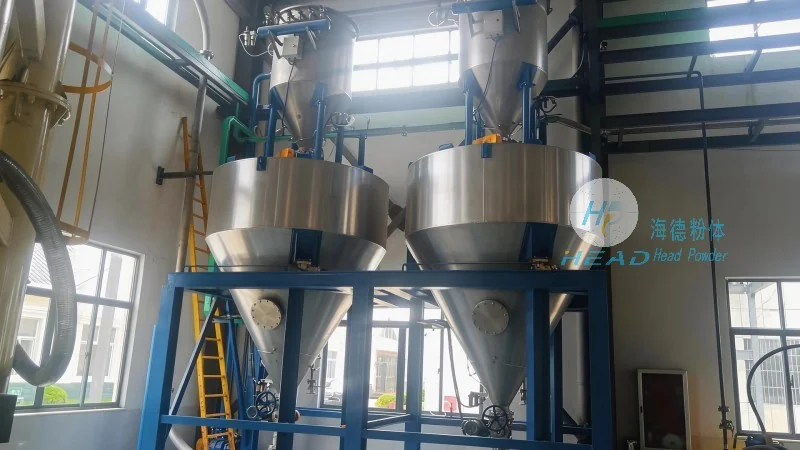
为有助于间歇充气罐式气力输送系统设备持续运行,正确的安装与日常维护至关重要。在安装过程中,应有助于设备基础结构稳定,管道连接密封良好,避免漏气导致压力损失;同时,需根据物料特性调整气罐的充气压力与输送速度,避免过高的压力导致物料破碎或管道磨损。日常维护方面,应定期检查气罐内壁的磨损情况,及时更换磨损严重的部件;检查压缩空气系统的压力与流量,有助于供气稳定;清理管道内的积尘或堵塞物,保持输送畅通。此外,建议定期对设备进行全面的性能检测,如输送效率、压力损失等,及时调整参数,有助于设备处于较好运行状态。山东海德粉体工程有限公司提供专业的安装与维护服务,可根据用户需求制定个性化的维护方案,延长设备使用寿命,降低运营成本。