羧甲基纤维素气力输送技术:负压与正压气力输送深度解析与应用
案例背景
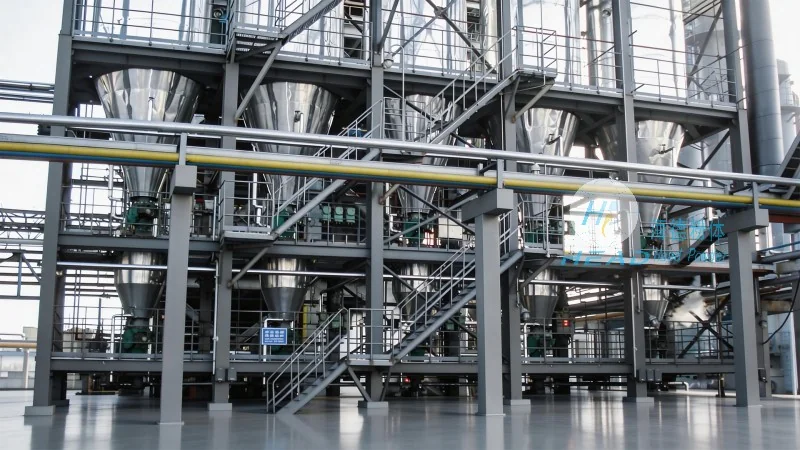
羧甲基纤维素(CMC)作为一种重要的水溶性高分子材料,在食品、医药、化工等多个领域发挥着关键作用。其粉体形态的输送过程对生产效率、物料质量和环境安全至关重要。气力输送技术作为现代粉体输送的主流方式,通过利用空气动力将物料输送至指定位置,相比传统机械输送具有无粉尘飞扬、输送效率高、自动化程度高等优势。本文将深入解析羧甲基纤维素气力输送中的负压与正压两种关键技术,并探讨其在实际生产中的应用。
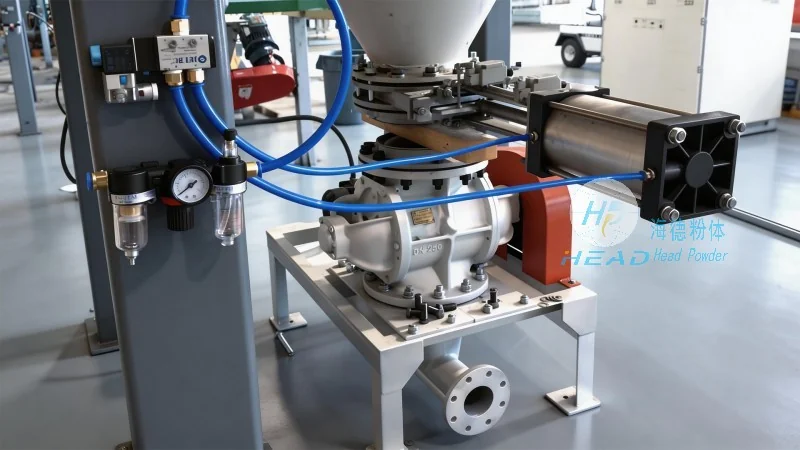
羧甲基纤维素气力输送技术概述
羧甲基纤维素是一种由纤维素经醚化反应制得的有机高分子化合物,具有良好的水溶性和增稠性。在工业生产中,CMC通常以粉体形式存在,其输送需要克服粉体流动性差、易结块、易吸湿等特性带来的挑战。气力输送技术通过将物料与空气混合形成流态化或悬浮状态,实现物料的连续、稳定输送。根据空气压力的不同,气力输送主要分为负压(吸送式)和正压(压送式)两种类型,分别适用于不同的生产场景。
负压气力输送技术解析
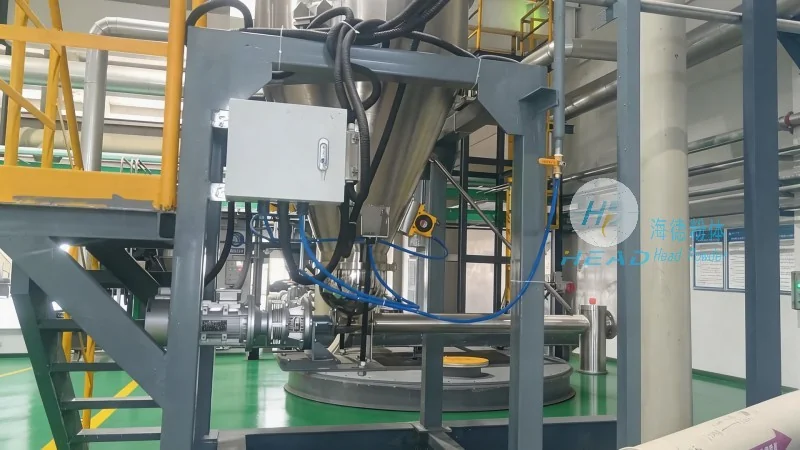
负压气力输送技术,也称为吸送式气力输送,通过在输送管道内形成负压环境,利用大气压将物料从料斗吸入并输送至目的地。该技术的主要工作原理是:风机在管道末端抽气,使管道内压力低于外界大气压,物料在压力差作用下被吸入管道,与空气混合形成气固两相流,最终被输送到卸料点。对于羧甲基纤维素这类易吸湿、易结块的物料,负压输送具有应用优势。首先,负压系统密闭性好,能有效防止粉尘飞扬,减少对操作人员和环境的影响,符合环保要求。其次,负压输送过程中,物料与空气的接触时间较短,有助于保持物料的干燥状态,避免二次吸湿结块。此外,负压系统对物料的磨损较小,适合输送脆弱的粉体物料。然而,负压气力输送的输送距离通常受到限制,一般不超过100米,且功率消耗相对较高,不适合长距离、大规模的物料输送。
正压气力输送技术解析
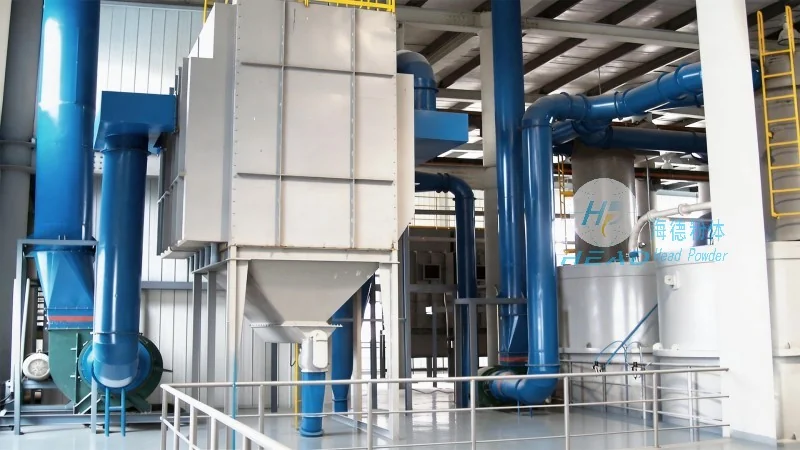
正压气力输送技术,也称为压送式气力输送,通过风机在输送管道内形成正压环境,将物料从料斗压送至目的地。该技术的工作原理是:风机将空气压入输送管道,使管道内压力高于外界大气压,物料在压力作用下被压送至卸料点。与负压输送相比,正压气力输送具有更长的输送距离,可达数百米甚至更远,且输送压力稳定,适合大规模生产线的连续输送。对于羧甲基纤维素的大规模生产,正压技术能够实现从原料储存、加工到产品包装的全程自动化输送。正压系统的优点还包括:输送能力大,适合高产量生产;设备结构相对简单,维护方便;可以通过调节风机转速或风量,灵活控制输送量。不过,正压输送也存在一些缺点,例如管道可能存在泄漏风险,若密封不良会导致物料和空气泄漏,影响环境安全;对于易燃易爆的物料,正压系统需要更高的防爆等级,增加了设备成本。此外,正压输送对物料的磨损可能比负压系统略大,但通过优化输送参数和设备设计,可以减少磨损。
负压与正压技术的对比与选择
在羧甲基纤维素气力输送中,选择负压还是正压技术需要综合考虑多个因素。首先,输送距离是关键因素。对于短距离、小批量的物料输送,如实验室或中试生产,负压系统因其操作简单、投资成本低而更受欢迎。而对于大规模工业生产,如从储存罐到反应釜的长距离输送,正压系统因其输送距离远、效率高而成为首选。其次,物料特性也是重要考虑因素。对于易吸湿、易结块的羧甲基纤维素,负压输送的密闭性和干燥环境优势更为明显,能够保持物料质量。而对于干燥、不易结块的物料,正压系统同样适用。此外,生产规模和自动化程度也会影响技术选择。大规模、连续生产需要正压系统的稳定性和高输送能力,而小规模、间歇生产则可采用负压系统。在实际应用中,许多企业会根据具体需求,将负压和正压技术结合使用,例如在输送起点采用负压吸料,然后通过正压系统将物料输送到更远的位置,以实现较好的综合效果。
实际应用案例分享
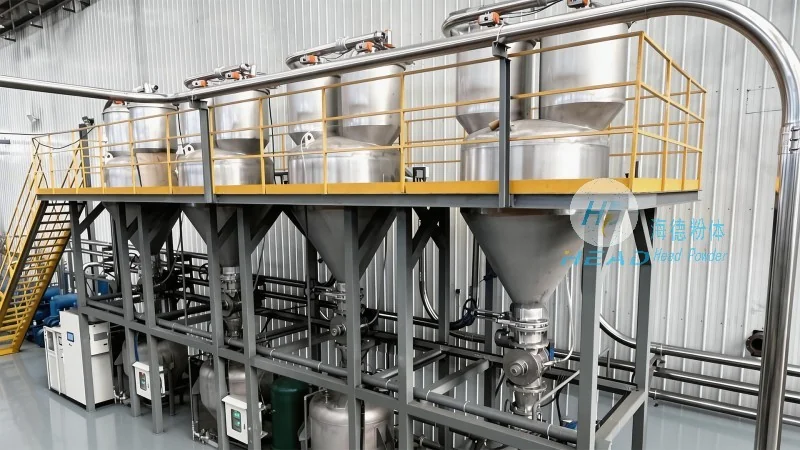
以某医药企业为例,其生产过程中需要将羧甲基纤维素从原料仓输送至混合设备,距离约80米。企业采用海德粉体工程有限公司提供的负压气力输送系统,实现了物料的无尘输送。该系统通过密闭管道和负压风机,将物料从料斗吸入,经过滤网和分离器后,将物料与空气分离,物料被送至混合设备,空气则通过除尘装置处理后排入大气。实施后,企业实现了物料输送的自动化,减少了人工操作,降低了粉尘污染,同时物料质量稳定,结块率有所降低。另一个案例是某化工企业,其羧甲基纤维素生产线需要将物料从储存罐输送到包装机,距离约200米。企业采用海德粉体的正压气力输送系统,通过压送式风机将物料压送至包装点,系统配备有压力传感器和流量计,能够实时监控输送状态。该系统运行稳定,输送量可达每小时5吨,满足了大规模生产需求,提高了生产效率。这些案例充分证明了负压与正压气力输送技术在羧甲基纤维素输送中的有效性和适用性。