活性炭粉气力输送系统技术解析:正压语负压输送模式对比
案例背景
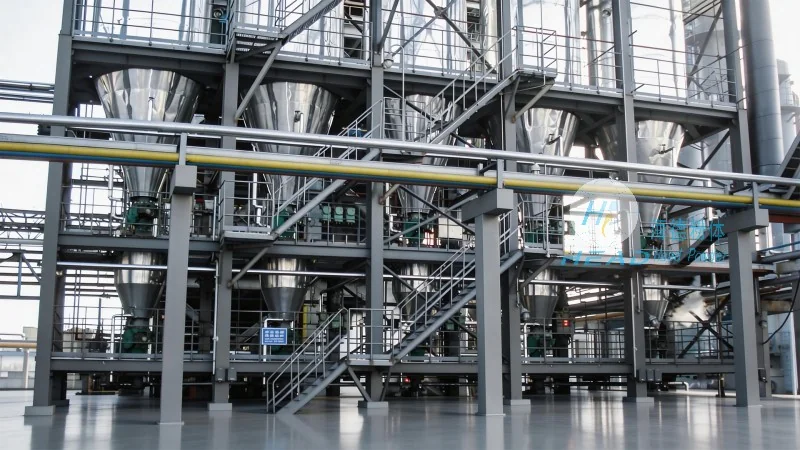
活性炭粉作为工业领域的关键原料,其高效、稳定的输送系统对生产效率与产品质量具有直接影响。气力输送技术凭借无机械接触、输送效率高、适应性强的优势,已成为活性炭粉输送的主流选择。本文将深入解析正压与负压两种核心输送模式的技术特点、应用场景及优缺点,为用户选择合适的输送方案提供专业参考。
正压输送模式详解:长距离高效输送的优选方案
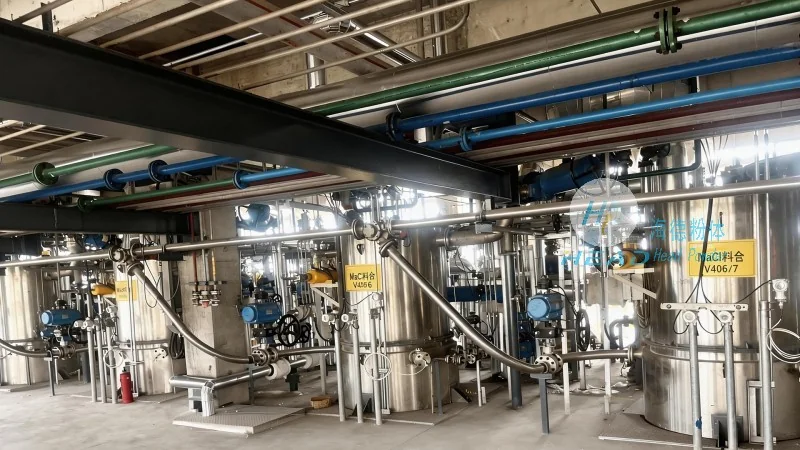
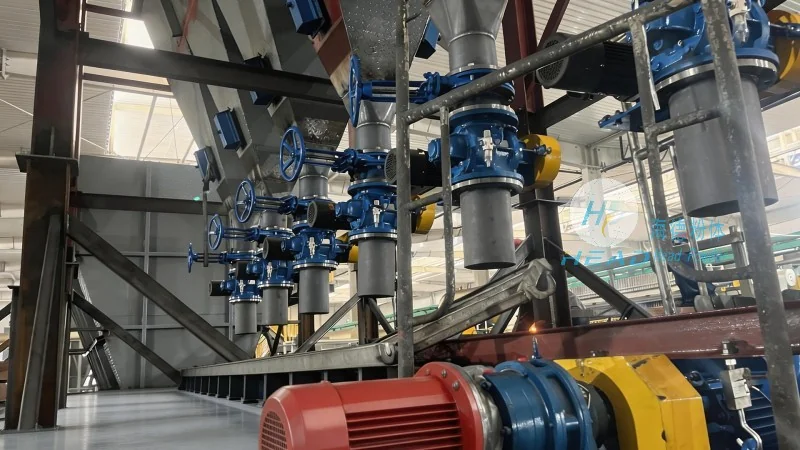
正压输送模式通过压缩空气作为动力,将活性炭粉从供料点(如储仓)压送到目的地(如生产线、包装设备),系统内始终保持正压状态。这种模式的主要特点在于能够实现长距离(通常可达数百米)、大流量的稳定输送,特别适用于活性炭粉从储仓到生产线的长距离传输需求。正压输送系统的输送速度较快,能够有所改善生产线的整体效率,减少物料在输送过程中的损耗。同时,正压输送对活性炭粉的颗粒度适应性较强,无论是细粉还是颗粒状物料,均能实现稳定输送。然而,正压输送模式也存在通常的局限性,如设备投资较高,需要配备高压风机和复杂的密封系统,以防止粉尘泄漏。此外,系统运行时可能产生通常的噪音和振动,对设备维护要求较高。在实际应用中,为解决粉尘泄漏问题,正压输送系统通常会集成高效除尘装置,有助于输送过程环保、安全。
负压输送模式详解:短距离环保输送的便捷选择
负压输送模式则通过真空泵产生负压,将活性炭粉从供料点吸入管道,系统内始终保持负压状态。与正压输送相比,负压输送的适用距离较短(通常在100米以内),主要适用于活性炭粉从车间到包装设备等短距离、小流量的输送场景。负压输送系统的设备相对简单,投资成本较低,对环境干扰较小,运行噪音和振动也较低,更符合环保要求。其优点在于能够有效减少粉尘飞扬,降低对周围环境的影响。然而,负压输送模式也存在明显的缺点,即输送距离有限,不适合长距离传输;对活性炭粉的颗粒度要求较高,通常适用于颗粒较小、流动性较好的物料。此外,负压系统在运行时需要持续抽取空气,可能增加能耗,长期运行成本相对较高。
正压与负压输送模式的核心差异对比
从技术原理、系统压力、适用距离、设备投资及环保性等方面对比,正压与负压输送模式存在显著差异。正压输送系统通过压缩空气产生正压,实现长距离、大流量输送,设备复杂、投资较高,对密封要求严格;而负压输送系统通过真空泵产生负压,适用于短距离、小流量输送,设备简单、投资较低,对环境友好。具体来说,正压输送的距离可达数百米,负压输送通常在100米以内;正压输送对颗粒度适应性更强,负压输送对颗粒度要求较高;正压输送可能产生粉尘泄漏,负压输送环保性更好。这些差异决定了两种模式在不同应用场景下的适用性,用户需根据实际需求(如输送距离、流量、颗粒度、环保要求及投资预算)选择合适的输送模式。
实际应用选择建议:根据需求匹配较好输送方案
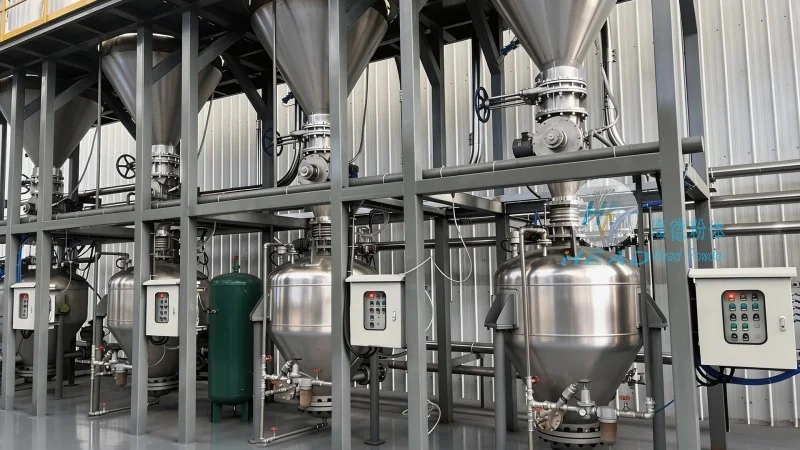
在实际选择活性炭粉气力输送模式时,需综合考虑输送距离、流量、颗粒度、环保要求及投资预算等因素。例如,对于需要长距离、大流量输送活性炭粉的工厂,正压输送模式是更优选择,尽管设备投资较高,但能够有所改善生产效率,并通过除尘系统解决环保问题。而对于短距离、小流量输送,如活性炭粉从车间到包装设备的场景,负压输送模式则更为经济实用,设备维护成本低,且环保性更佳。实际案例中,某活性炭生产厂采用正压输送系统,将储仓的活性炭粉输送至生产线,输送效率提升约30%,同时通过高效除尘装置控制粉尘泄漏,有助于生产环境安全;另一厂家则采用负压输送系统,满足短距离包装需求,设备投资降低约40%,且运行噪音较低,符合环保标准。这些案例表明,选择合适的输送模式需结合具体生产需求,才能实现较好效果。