甘肃嘉峪关锂电池粉体气力输送系统产品案例
案例背景
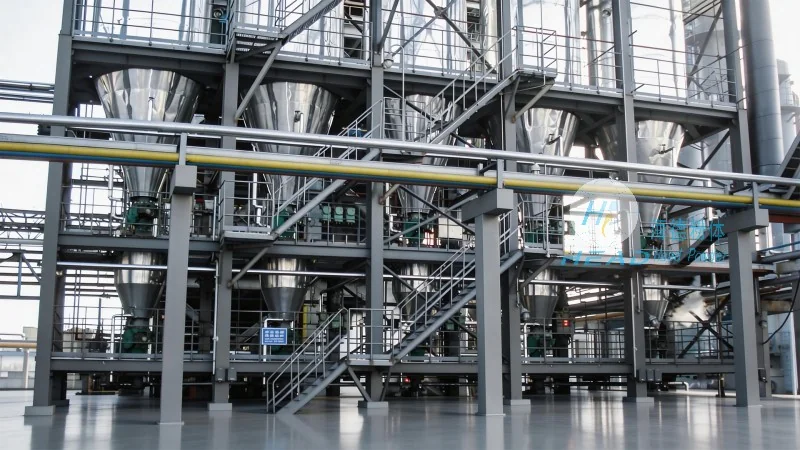
在新能源产业快速发展的背景下,锂电池生产过程中的粉体物料输送技术成为影响生产效率与安全性的关键环节。传统的皮带输送、斗式提升等设备在输送锂电池正极材料、负极材料等易燃易爆、粉尘飞扬的物料时,存在效率低、污染严重、安全隐患等问题。为解决这一行业痛点,山东海德粉体工程有限公司(简称“海德粉体”)凭借其在粉体气力输送技术领域的深厚积累,为甘肃嘉峪关某锂电池企业提供了定制化的锂电池粉体气力输送系统解决方案,有所改善了生产效率与环保水平。
一、公司介绍:专注粉体输送技术,引领行业创新
山东海德粉体工程有限公司是一家集研发、生产、销售于一体的高新技术企业,总部位于山东省济南市。公司自成立以来,始终专注于粉体气力输送系统的创新与优化,为化工、新能源、食品等行业提供专业的输送解决方案。海德粉体以“科技驱动,客户至上”为理念,通过持续的技术研发和产品升级,赢得了市场的广泛认可。公司拥有一支由行业专家组成的研发团队,在气力输送技术、自动化控制等方面具备丰富经验,能够为客户提供从系统设计、设备制造到安装调试的全流程服务。
二、产品概述:锂电池气力输送系统主要特点
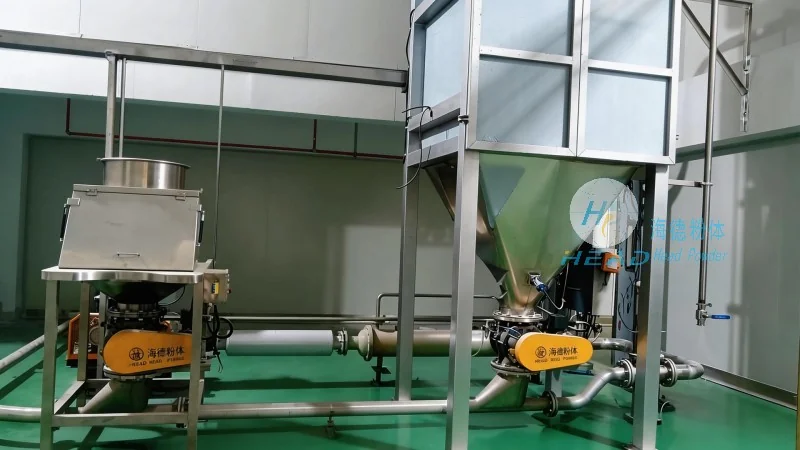
海德粉体的锂电池气力输送系统是针对锂电池生产过程中粉体物料的特殊需求而设计的专业设备。该系统采用较好的气力输送技术,通过压缩空气或惰性气体作为动力,实现物料的连续、无接触输送。系统主要包括以下核心设备:
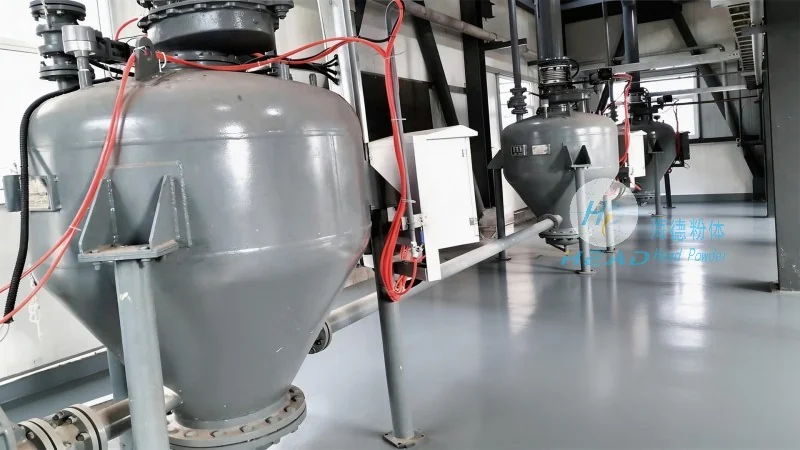
- 供料装置:如星型卸料器、螺旋输送机,用于将物料从储存仓送入输送管道,有助于物料稳定进入系统。
- 输送管道:采用不锈钢或食品级塑料材质,根据物料特性选择,具备耐腐蚀、耐磨损、密封性好等特点,有效防止粉尘泄漏。
- 气源系统:通常采用罗茨风机或离心风机,提供稳定的压缩空气,通过变频控制调节风量,实现输送压力的较为准确控制。
- 控制系统:通过PLC或DCS控制,具备远程监控、故障报警、参数调整等功能,操作简便,减少人工干预,提升系统自动化水平。
该系统相比传统输送方式,具有封闭式输送、高效稳定、自动化控制、可定制化等应用优势,能够改善锂电池生产中的输送难题,提升生产效率与安全性。
三、技术特点:创新设计,满足锂电池生产需求
海德粉体的锂电池气力输送系统在技术设计上充分考虑了锂电池物料的特性,具备以下技术特点:
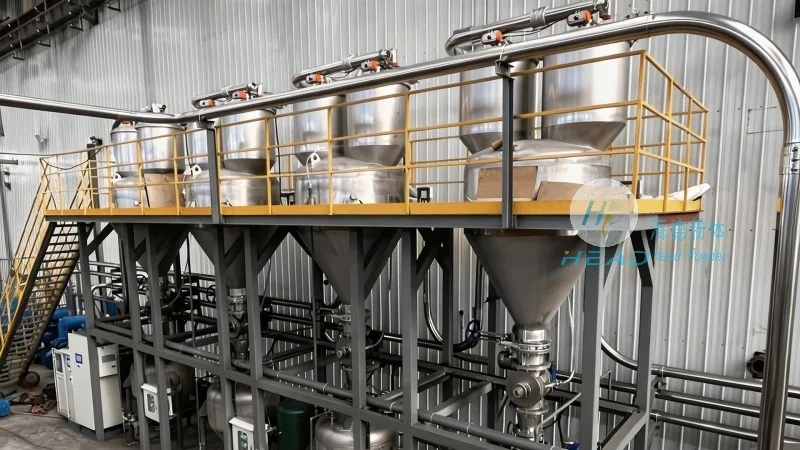
- 封闭式输送:系统采用全封闭设计,物料在管道内输送,有效防止粉尘飞扬,支持生产环境清洁,符合环保要求,避免粉尘对设备、人员造成危害。
- 高效稳定输送:通过较为准确控制气源压力和流速,有助于物料输送的连续性和稳定性,避免物料堵塞或输送中断,有助于生产线的连续运行。
- 自动化控制:控制系统具备远程监控、故障报警、参数调整等功能,操作简便,减少人工干预,提升系统运行可靠性。
- 可定制化设计:根据客户物料的特性(如粒度、密度、湿度)、输送距离、输送量等,定制化设计系统参数,满足不同生产需求,实现“一机一方案”。
- 低能耗运行:相比传统输送设备,气力输送系统运行能耗较低,长期使用成本更低,符合绿色生产要求。
- 安全可靠:系统配备过载保护、压力监测等安全装置,有助于正常运行安全,避免因设备故障导致的生产中断或安全事故。
四、应用场景:锂电池生产全流程覆盖
锂电池气力输送系统广泛应用于锂电池生产线的多个关键环节,具体包括:
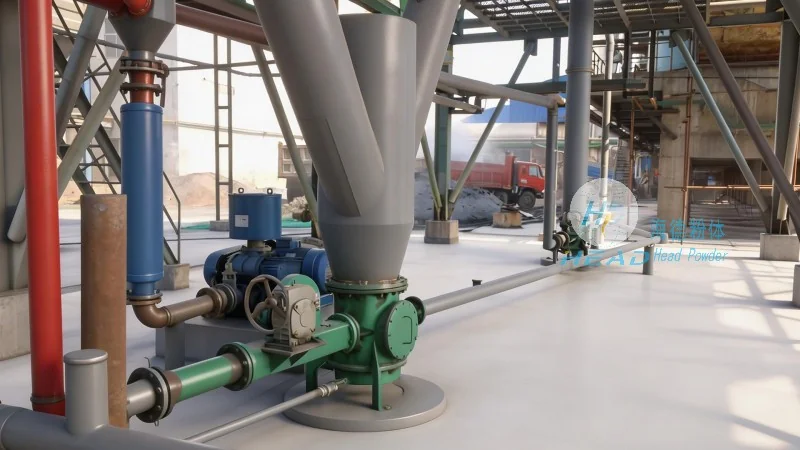
- 原料输送:将正极材料(如钴酸锂、磷酸铁锂)、负极材料(如石墨、硅碳负极)等从原料仓库输送到生产线,避免人工搬运造成的污染和效率低下。
- 混合过程:在电池正极或负极混合工序中,将不同比例的物料通过气力输送混合,有助于混合均匀度,提高电池性能一致性。
- 包装环节:将成品电池或半成品物料输送到包装设备,实现自动化包装,提升包装效率与准确性。
- 回收利用:对于生产过程中的废料,通过气力输送系统进行回收处理,提高资源利用率,降低生产成本。
系统的高效性和稳定性,使得锂电池生产线能够实现连续、不间断的生产,提高整体生产效率,降低运营成本。
五、客户案例:甘肃嘉峪关项目实施效果
以甘肃嘉峪关的锂电池粉体气力输送系统项目为例,该项目是海德粉体在新能源领域的典型应用案例。项目背景:甘肃嘉峪关某锂电池企业,随着生产规模的扩大,原有的输送系统已无法满足生产需求,存在输送效率低、粉尘污染严重、物料损耗大等问题。客户需求:需要一套高效、环保、可靠的锂电池粉体气力输送系统,提升生产效率,改善工作环境。解决方案:海德粉体团队深入客户现场,对生产流程和物料特性进行了详细分析,设计了一套定制化的锂电池气力输送系统。系统配置:包括罗茨风机、不锈钢输送管道、星型卸料器、PLC控制系统等。具体参数:输送距离约200米,输送量每小时10吨,物料为磷酸铁锂正极材料。实施过程:海德粉体团队负责系统安装、调试和培训,客户技术人员全程参与,有助于系统顺利运行。实施效果:系统投入使用后,物料输送效率提升40%,粉尘排放量减少90%,物料损耗率降低至0.5%以下,生产环境得到显著改善,客户对系统的性能和效果表示高度满意,并推荐给其他企业。