铁屑气力输送系统规格参数介绍
在工业生产中,尤其是钢铁铸造与金属加工行业,生产过程中产生的铁屑处理一直是一个关键环节。传统的铁屑处理方式多依赖人工搬运或简单的机械输送,不仅效率低下,还存在诸多安全隐患。随着工业自动化的推进,铁屑气力输送系统凭借其高效、环保、安全的特点,逐渐成为各大工厂的常见方案。该系统利用气流作为动力载体,将铁屑从产生点输送到的收集点或加工点,极大地提升了物料流转的效率。作为专业的气力输送设备供应商,我们致力于为客户提供从设计到安装的全套解决方案,有助于生产线上的物料输送畅通无阻。
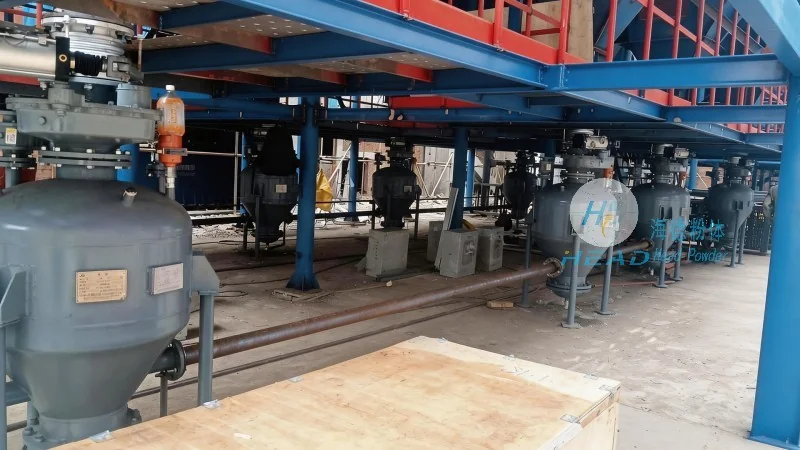
在探讨具体技术细节之前,我们需要明确铁屑气力输送系统的核心价值。它不仅仅是一个简单的运输工具,更是一个集成了流体力学、机械工程和自动化控制的复杂系统。通过较为准确控制气体的压力和流速,该系统能够处理不同形态的铁屑,包括切削屑、压块屑等。这种系统的引入,改善了车间粉尘污染、人员劳动强度大以及物料损耗严重等问题,实现了绿色制造的目标。
铁屑气力输送系统的核心规格参数
对于任何一家企业来说,选择合适的铁屑气力输送系统都离不开对规格参数的深入考量。参数的准确性直接决定了系统的运行效果和投资回报率。一个标准的铁屑气力输送系统通常包含以下几个关键的技术指标:
首先是输送能力。这是衡量系统性能最基础的参数,通常以吨/小时为单位。根据工厂的生产规模不同,输送能力的要求也千差万别。小型加工车间可能只需要每小时几吨的输送量,而大型铸造厂则可能需要每小时数十吨甚至更高的处理能力。海德粉体在设计中会根据客户的实际产能,计算出较好的物料流量,有助于系统能够全天候正常运行。
其次是输送距离与高度。气力输送系统的一大优势在于其跨越障碍的能力。无论是水平长距离输送,还是垂直提升,系统都能应对。规格参数中会明确标注系统的最大水平输送距离和最大垂直提升高度。例如,某些高压稀相输送系统可以实现数百米的水平输送,而负压输送系统则在短距离提升方面表现出色。设计人员会根据现场布局,优化管道走向,以降低系统能耗。
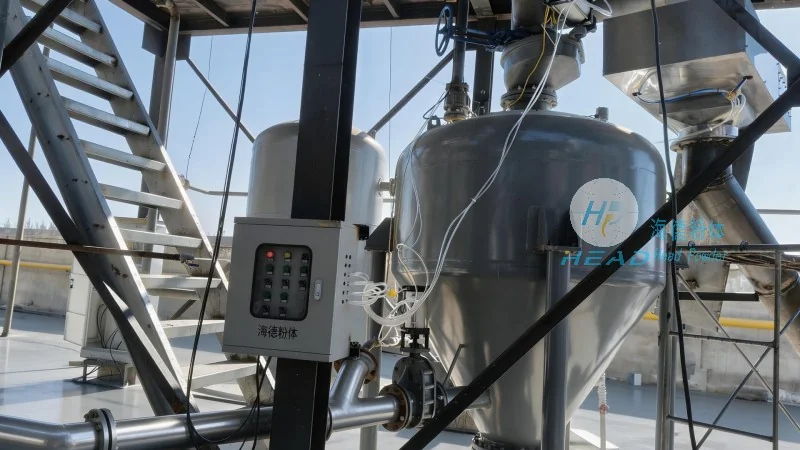
第三是工作压力。气力输送设备根据工作原理不同,分为正压输送、负压输送和混合输送。正压输送通常用于长距离输送,需要较高的工作压力;而负压输送则适用于短距离或需要防止粉尘外溢的场景。在确定规格时,建议较为准确计算管道的压力损失,包括摩擦损失和局部损失,以有助于输送管道不会发生堵塞或爆管现象。
最后是气固比。气固比是指单位时间内输送的物料质量与空气质量之比。这一参数直接关系到系统的能耗和设备选型。较高的气固比意味着系统效率更高,但同时也对供料器和分离器的性能提出了更高的要求。海德粉体在工程设计中,会通过模拟仿真软件,较为准确计算气固比,从而选择最匹配的铁屑气力输送设备组件。
系统工作原理与设备组成
为了更好地理解铁屑气力输送系统,我们需要深入了解其内部的工作原理。该系统主要由气源装置、输送管道、供料装置、分离装置、除尘装置以及控制装置组成。整个流程是一个连续的、闭环的自动化过程。
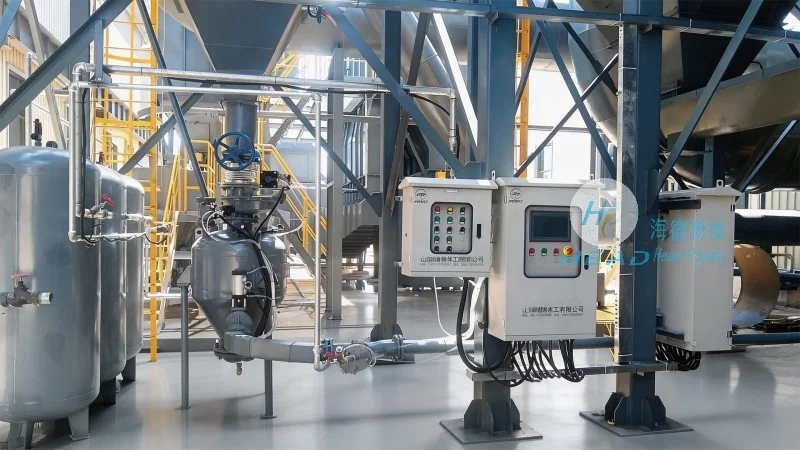
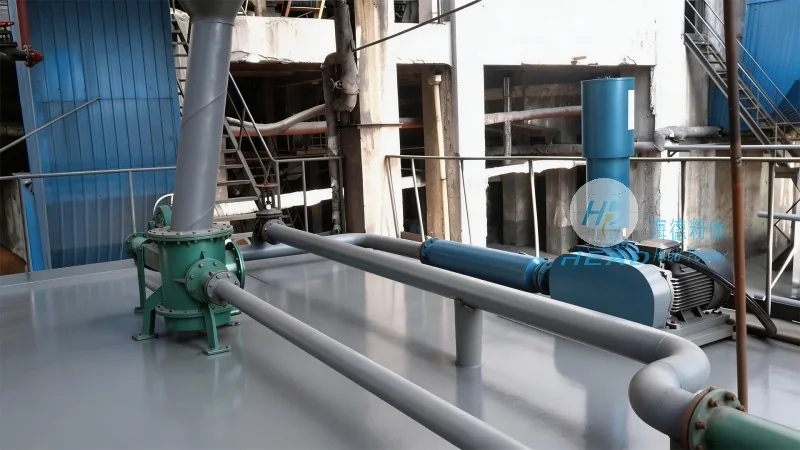
气源装置是系统的动力心脏,通常采用罗茨风机或空压机,为整个输送过程提供稳定的高压空气。供料装置是系统的关键部件,常见的有旋转供料器、喷射式供料器等。以旋转供料器为例,它通过叶轮的旋转,将料仓中的铁屑定量、连续地送入输送管道,同时起到气密作用,防止高压气体倒流。在输送过程中,空气与铁屑混合形成气固两相流,在管道内高速流动。
当气固两相流到达目的地时,会进入分离装置。旋风分离器利用离心力将铁屑从气流中分离出来,落入下部的储料仓。而净化后的气流则需要经过除尘装置的处理,去除微细粉尘后,通过风机重新循环或排放到大气中。这一过程不仅实现了物料的输送,还达到了环保除尘的双重目的。
值得注意的是,不同类型的铁屑对系统设计有不同的要求。例如,长条状的切削屑容易在管道内缠绕或堆积,这就需要采用特殊的输送工艺或加装破拱装置。而压块屑则相对容易输送。海德粉体在提供铁屑气力输送系统时,会针对物料的物理特性进行专项设计,有助于系统的持续运行。
铁屑气力输送系统的应用优势
相比于传统的机械输送方式,铁屑气力输送系统具有无可比拟的优势,这也是其在工业界广受欢迎的原因。
首先,安全性高。铁屑在加工过程中往往带有高温,且含有油污,传统的人工搬运极易引发烫伤或滑倒事故。气力输送系统实现了全封闭输送,工人无需直接接触物料,充分杜绝了人身安全事故的发生。同时,系统设计符合防爆标准,能够有效防止粉尘爆炸的风险。
其次,环保性能优异。气力输送设备在密闭管道中运行,杜绝了物料在运输过程中的飞散和泄漏。这不仅改善了车间的环境卫生,降低了粉尘浓度,还符合国家日益严格的环保排放标准。对于铸造厂等粉尘污染严重的行业来说,这一优势尤为关键。
再次,自动化程度高,节省人力。系统投入运行后,无需人工操作,可实现24小时连续作业。这大大降低了人工成本,同时也提高了生产效率。管理者可以通过控制室对整个输送过程进行监控和调节,操作简单便捷。