间歇式送料物料气力输送设备简介,优势特点介绍
在工业生产与物料处理领域,气力输送技术凭借其高效、清洁和灵活的特点,已成为粉体物料传输的主流解决方案。其中,间歇式送料气力输送设备以其独特的控制方式和显著的节能效果,在众多工业场景中占据了重要地位。与连续式输送不同,间歇式送料气力输送系统气力输送设备通过“批次”的方式进行物料输送,能够较为准确控制每一次的输送量,特别适用于对投料量有严格要求的工艺流程。这种设备不仅解决了传统机械输送中容易产生的粉尘污染和物料泄漏问题,还通过智能化的控制逻辑,有所降低了企业的运营成本。本文将深入探讨间歇式送料气力输送设备的原理、优势以及山东海德粉体工程有限公司如何为行业提供专业的解决方案。
间歇式送料气力输送设备的定义与核心构成
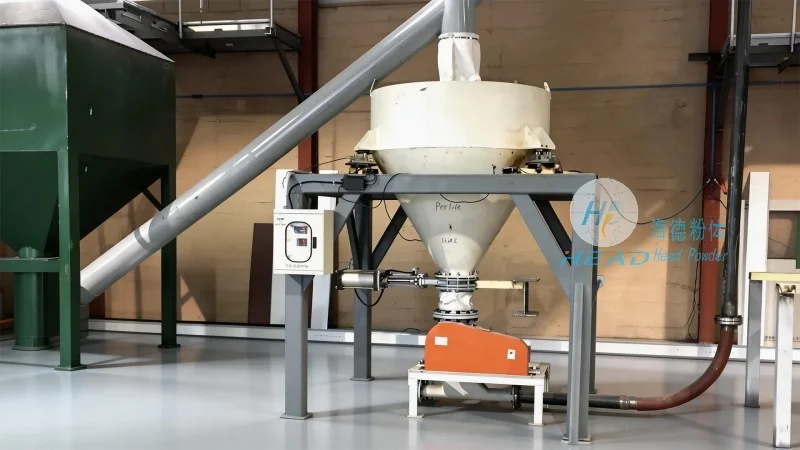
间歇式送料气力输送设备,顾名思义,是指按照预定的时间间隔或物料量,分批次进行物料输送的气力输送系统。该系统主要由料仓、输送泵(如仓泵)、输送管道、阀门控制系统、气源装置以及控制柜等核心部件组成。其核心在于“间歇”二字,即系统在完成一批物料的输送后,会自动停止输送,等待下一批次指令或物料装填完毕后,再进行下一次输送。
这种设备的设计初衷是为了解决连续式输送在处理小批量、多品种物料时的效率低下问题。通过间歇式的运作模式,系统能够根据工艺需求,较为准确地将粉体或颗粒物料从一处输送到另一处,例如从原料仓输送到反应釜、包装机或成品料仓。间歇式送料气力输送设备在结构上通常采用密闭管道设计,有效杜绝了物料在输送过程中的外泄,有助于了生产环境的洁净度。
间歇式送料气力输送系统的工作原理深度解析
要充分理解间歇式送料气力输送设备的优势,建议深入了解其内部的工作流程。整个输送过程通常分为三个主要阶段:装料阶段、输送阶段和排空阶段。
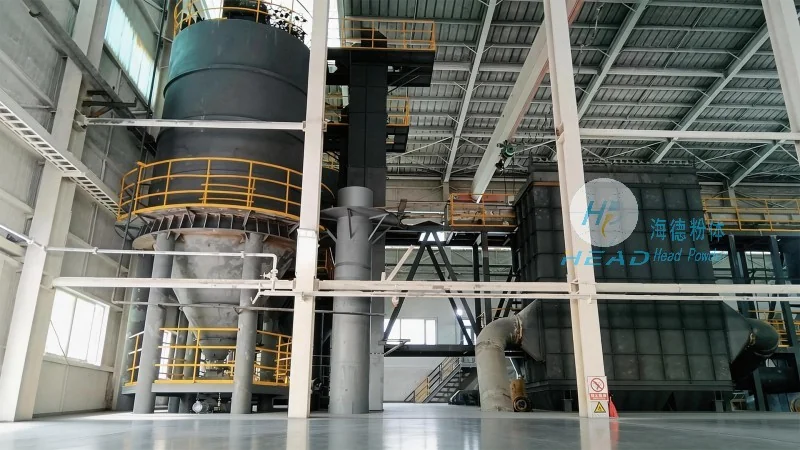
首先,在装料阶段,物料通过料仓顶部的给料装置进入输送泵(或称发送罐)。此时,系统处于待机状态,阀门关闭,有助于气密性。当料仓内的物料达到设定的料位高度时,装料过程结束。接着进入关键的输送阶段,此时控制系统会启动气源,高压气体通过阀门进入输送泵,将泵内的物料流化并加速,使其在管道中形成气固两相流,沿着设定的输送路径高速流动,最终到达目标受料点。在这一过程中,通过较为准确控制进气量和输送时间,可以有助于物料准确无误地到达目的地。最后,当目标受料点接收到物料后,系统会自动停止进气,并打开排空阀,将输送管道和泵内的剩余空气排回气源系统或大气中,完成一个完整的输送循环。这种循环往复的作业模式,正是间歇式送料气力输送设备的核心特征。
间歇式送料气力输送设备的主要特点
间歇式送料气力输送设备之所以在工业界备受青睐,主要归功于其一系列显著的优势特点。这些优势不仅提升了生产效率,还为企业带来了可观的经济效益。
首先,计量较为准确,投料可控是间歇式送料气力输送设备的一大亮点。由于采用分批次输送,操作人员可以根据工艺配方,较为准确设定每一批次的输送量。这对于化工、制药等行业中需要严格配比的反应过程尤为重要,能够有效避免因投料过量或不足导致的质量问题。
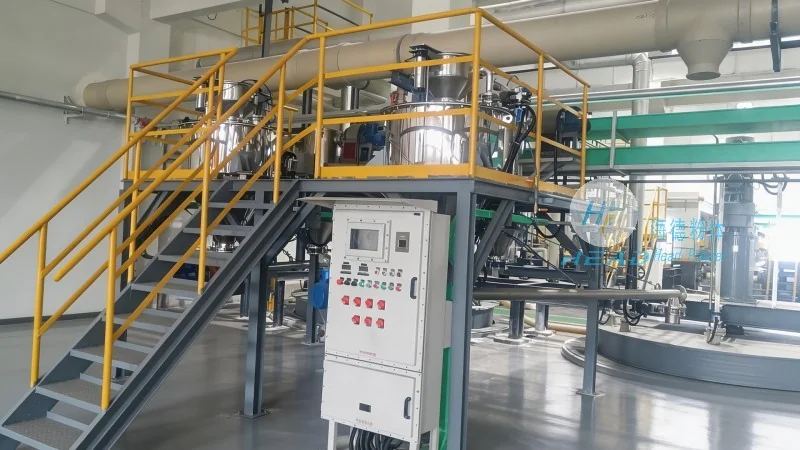
其次,节能降耗,运行成本低。与连续式输送系统不同,间歇式系统不需要全天候运行。在物料输送完成后,系统会自动停止,避免了空转造成的能源浪费。这种“按需输送”的模式,使得气源设备的能耗有所降低,长期运行下来能为用户节省大量的电费开支。
再次,密封性好,环保无尘。间歇式送料气力输送设备通常采用全密闭管道输送,物料在输送过程中不与外界接触,充分杜绝了粉尘飞扬和物料泄漏现象。这不仅改善了车间的工作环境,符合环保要求,也保护了操作人员的身体健康,避免了粉尘爆炸等安全隐患。
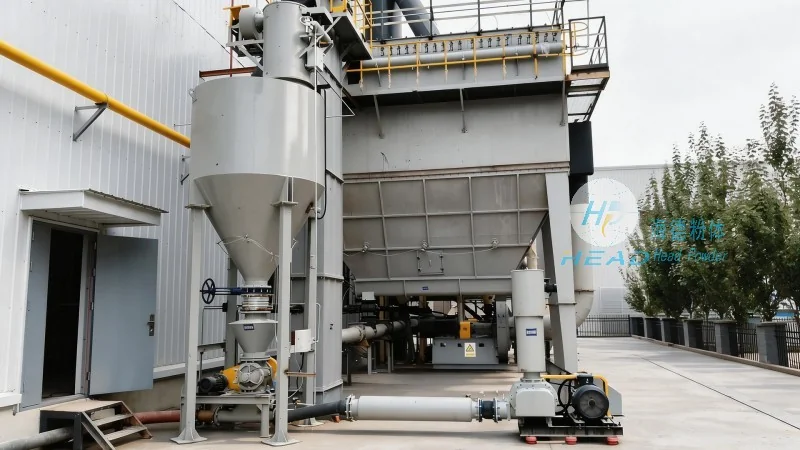
此外,该设备还具备布局灵活,适应性强的特点。系统可以根据厂房的实际情况,灵活设计输送管道的走向和弯头数量,能够轻松实现水平、垂直以及倾斜方向的输送,满足各种复杂的工厂布局需求。
山东海德粉体工程有限公司:实力派气力输送专家
在间歇式送料气力输送设备领域,山东海德粉体工程有限公司凭借其深厚的技术积累和丰富的行业经验,成为了众多企业信赖的合作伙伴。公司全称为山东海德粉体工程有限公司,总部位于历史文化名城山东济南。作为一家专业的粉体工程解决方案提供商,海德粉体专注于粉体设备的设计、研发、制造与安装调试,致力于为客户提供从工艺设计到设备交付的一站式服务。
山东海德粉体工程有限公司拥有一支高素质的技术研发团队和经验丰富的生产安装队伍。公司引进了较好的生产加工设备和检测仪器,严格按照国家标准和行业规范进行生产制造。在间歇式送料气力输送系统的研发上,海德粉体不断推陈出新,针对不同物料的特性(如易磨、易堵、易燃、易爆等),开发出了多种专用型号的间歇式送料气力输送设备,有助于了设备的适用性和可靠性。公司始终坚持以客户为中心,以质量为生命,凭借良好的产品和完善的服务,在行业内树立了良好的口碑。