小袋无尘投料站气力输送线简介
在工业生产中,粉体物料的投料与输送环节是影响生产效率、产品质量及环境安全的关键环节。传统的人工投料或开放式输送方式往往存在粉尘飞扬、环境污染、操作效率低下等问题。为应对这些挑战,小袋无尘投料站气力输送系统应运而生,它通过优化的气力输送技术,实现了粉体物料的密闭、高效、洁净输送,成为现代工业生产中不可或缺的设备。本文将详细介绍小袋无尘投料站气力输送线的核心功能、技术优势及应用价值,帮助用户全面了解这一高效解决方案。
产品概述:小袋无尘投料站气力输送系统的核心价值
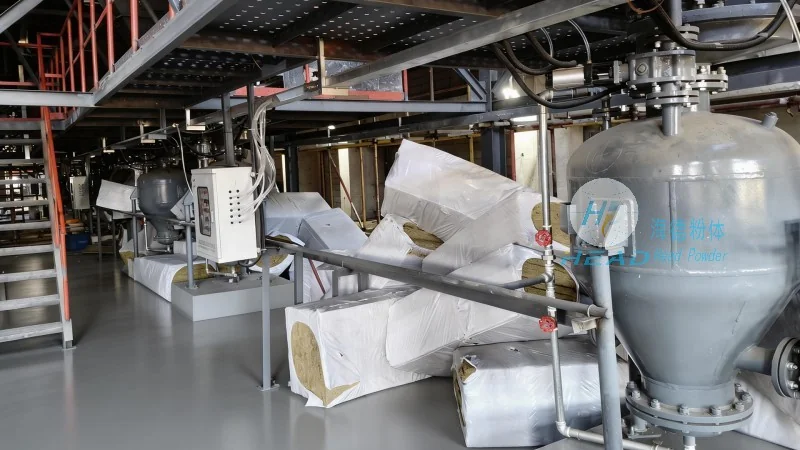
小袋无尘投料站气力输送系统,是山东海德粉体工程有限公司(简称海德粉体)针对粉体物料处理需求开发的一款集成化设备。该系统以“密闭输送、无尘投料”为核心设计理念,通过将小袋包装的粉体物料自动拆包、称量、输送至生产设备,改善了传统投料方式中粉尘扩散、物料损耗及操作安全隐患等问题。系统集成了物料拆包、称重、气力输送、卸料等关键功能模块,实现了从原料到生产线的全程自动化控制,不仅提升了生产效率,更支持了工作环境的洁净与安全。
技术优势:气力输送设备的创新设计与应用
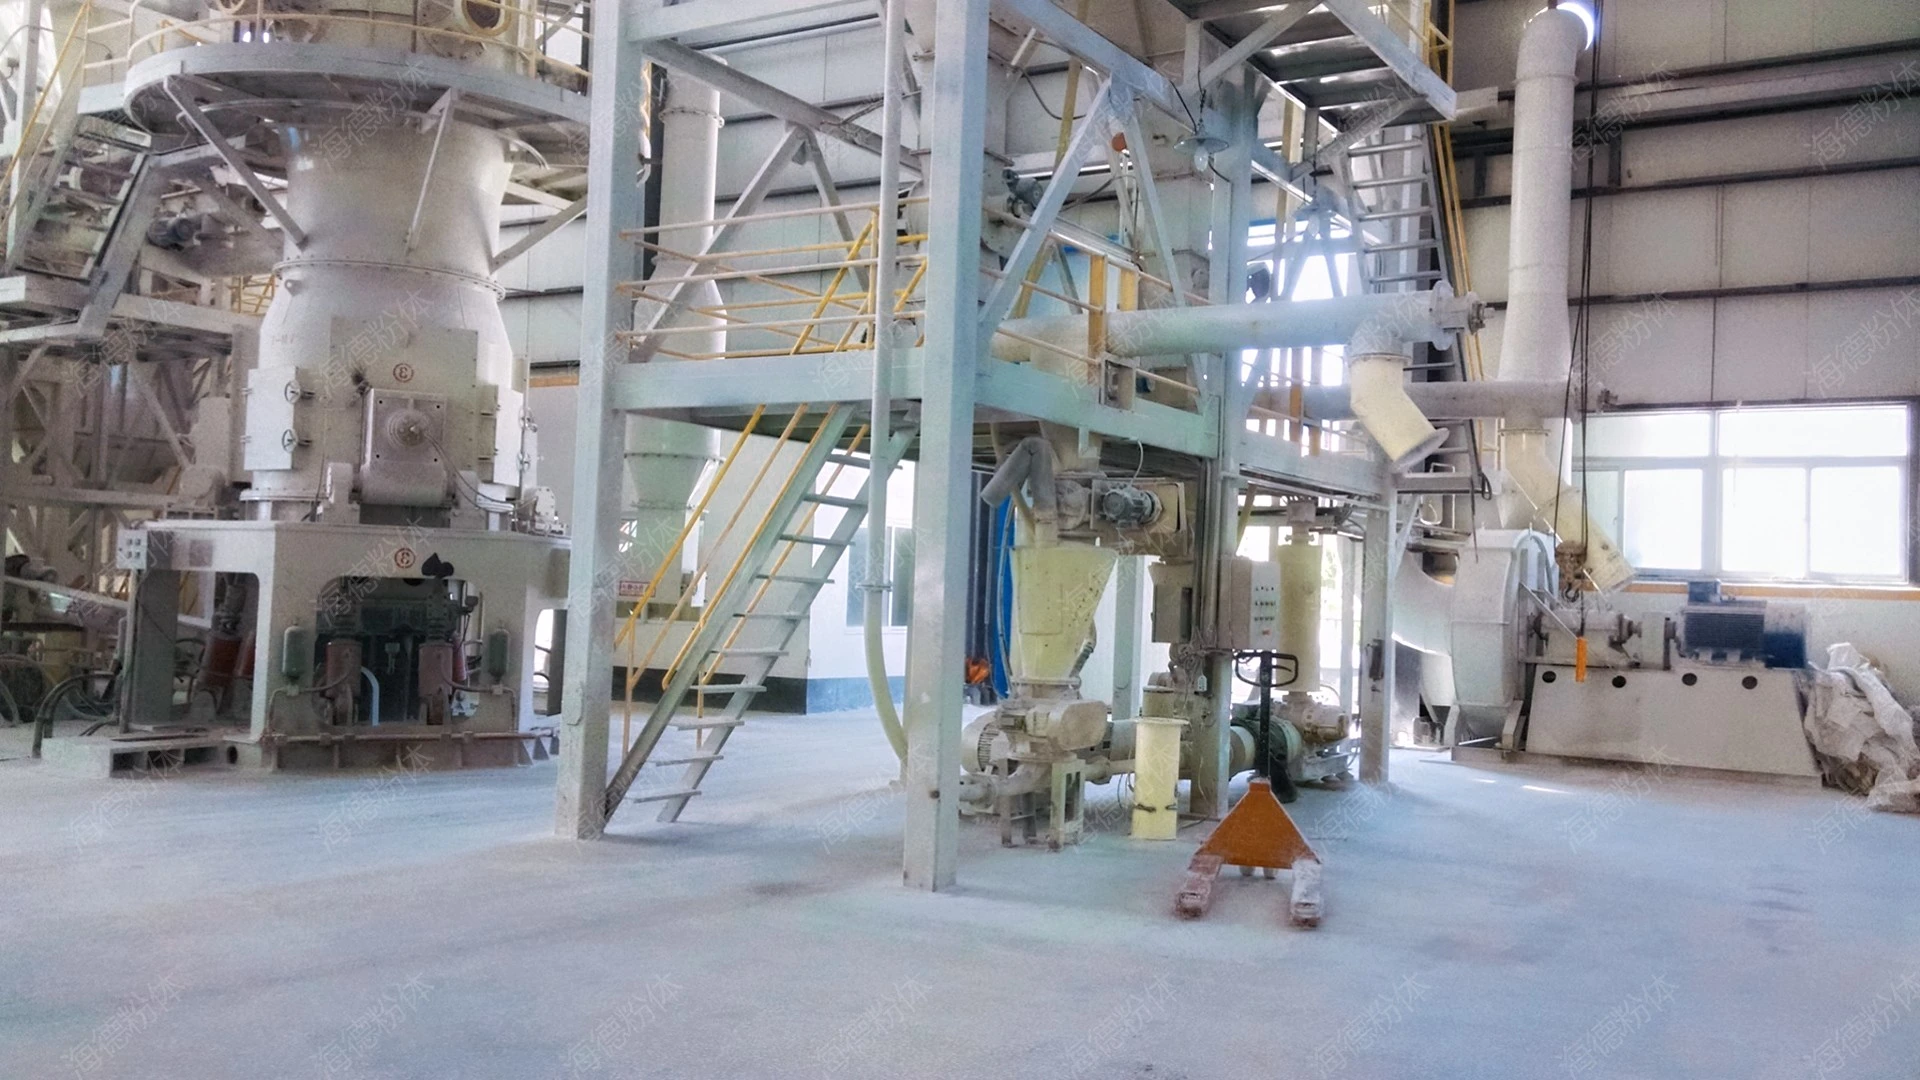
气力输送技术是本系统的主要技术,通过正压或负压方式将粉体物料与空气混合,形成气固两相流,实现物料的输送。相比传统的螺旋输送、皮带输送等设备,气力输送具有以下应用优势:首先,密闭输送系统有效阻隔了粉尘的扩散,避免了环境污染,符合现代工业的环保要求;其次,输送过程稳定可靠,能够适应多种粉体物料的特性,如颗粒大小(0.1-10mm)、密度(0.5-5g/cm³)、流动性(如自由流动、粘性)等,有助于输送效率不受影响;再者,系统采用优化的控制技术,如PLC可编程逻辑控制器编程、传感器(压力传感器、流量传感器、温度传感器)监测等,实现了对输送参数的实时调节与优化,提高了系统的运行稳定性与智能化水平。例如,通过压力传感器实时监测输送管道内的压力变化,系统可自动调整风机的风量,有助于输送过程的稳定;通过流量传感器监测物料输送速度,系统可较为准确控制投料量,减少物料浪费。此外,小袋无尘投料站还配备了智能称量系统,采用高精度电子秤,能够较为准确控制投料量(误差通常在±0.1%以内),减少物料损耗,提升生产精度。系统还支持多袋连续投料,提高了生产效率,减少了人工操作次数。
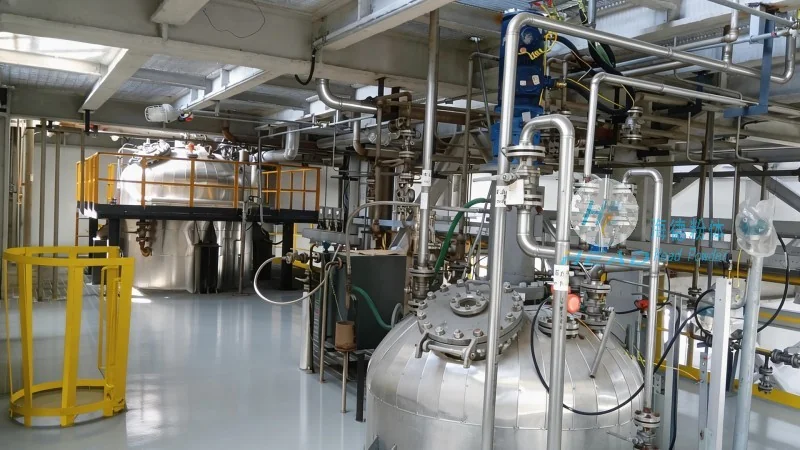
应用场景:适用于多种粉体物料的输送需求
小袋无尘投料站气力输送系统广泛应用于化工、制药、食品、建材等多个行业。在化工行业,可用于原料药(如抗生素、维生素)、助剂(如催化剂、溶剂)等粉体物料的输送,有助于生产过程中的洁净与安全。例如,某化工企业使用该系统后,粉尘排放量降低了80%以上,生产效率提升了30%,符合国家环保政策要求。在制药行业,能够满足药品原料(如活性药物成分、辅料)的密闭投料需求,符合GMP(药品生产质量管理规范)的要求,避免交叉污染。在食品行业,适用于添加剂(如甜味剂、防腐剂)、预混料(如饲料添加剂)等粉体原料的输送,支持食品生产的安全与卫生。在建材行业,可用于水泥、粉煤灰、矿渣等物料的输送,提高生产效率与环保性能。无论是对颗粒状、粉状还是流动性较差的物料,该系统均能提供定制化的解决方案,满足不同客户的具体需求。例如,对于粘性较大的物料,系统可配备振动器或搅拌器,改善物料的流动性,有助于输送顺畅;对于易结块的物料,系统可配备破碎装置,避免堵塞管道。