氮气保护物料气力输送系统简介与结构原理介绍
在工业生产中,许多物料如金属粉末、化工原料、食品添加剂等,具有易氧化、易燃或与空气接触后发生化学反应的特性。传统的气力输送方式若不采取有效防护措施,可能导致物料质量下降、设备腐蚀或安全事故。为此,氮气保护物料气力输送系统应运而生,它通过惰性气体氮气对输送过程进行保护,有助于物料在输送过程中保持稳定状态,同时支持生产安全。本文将详细介绍该系统的结构原理、工作流程及主要特点,帮助用户全面了解这一高效输送解决方案。
系统整体结构解析:设备组成与功能布局
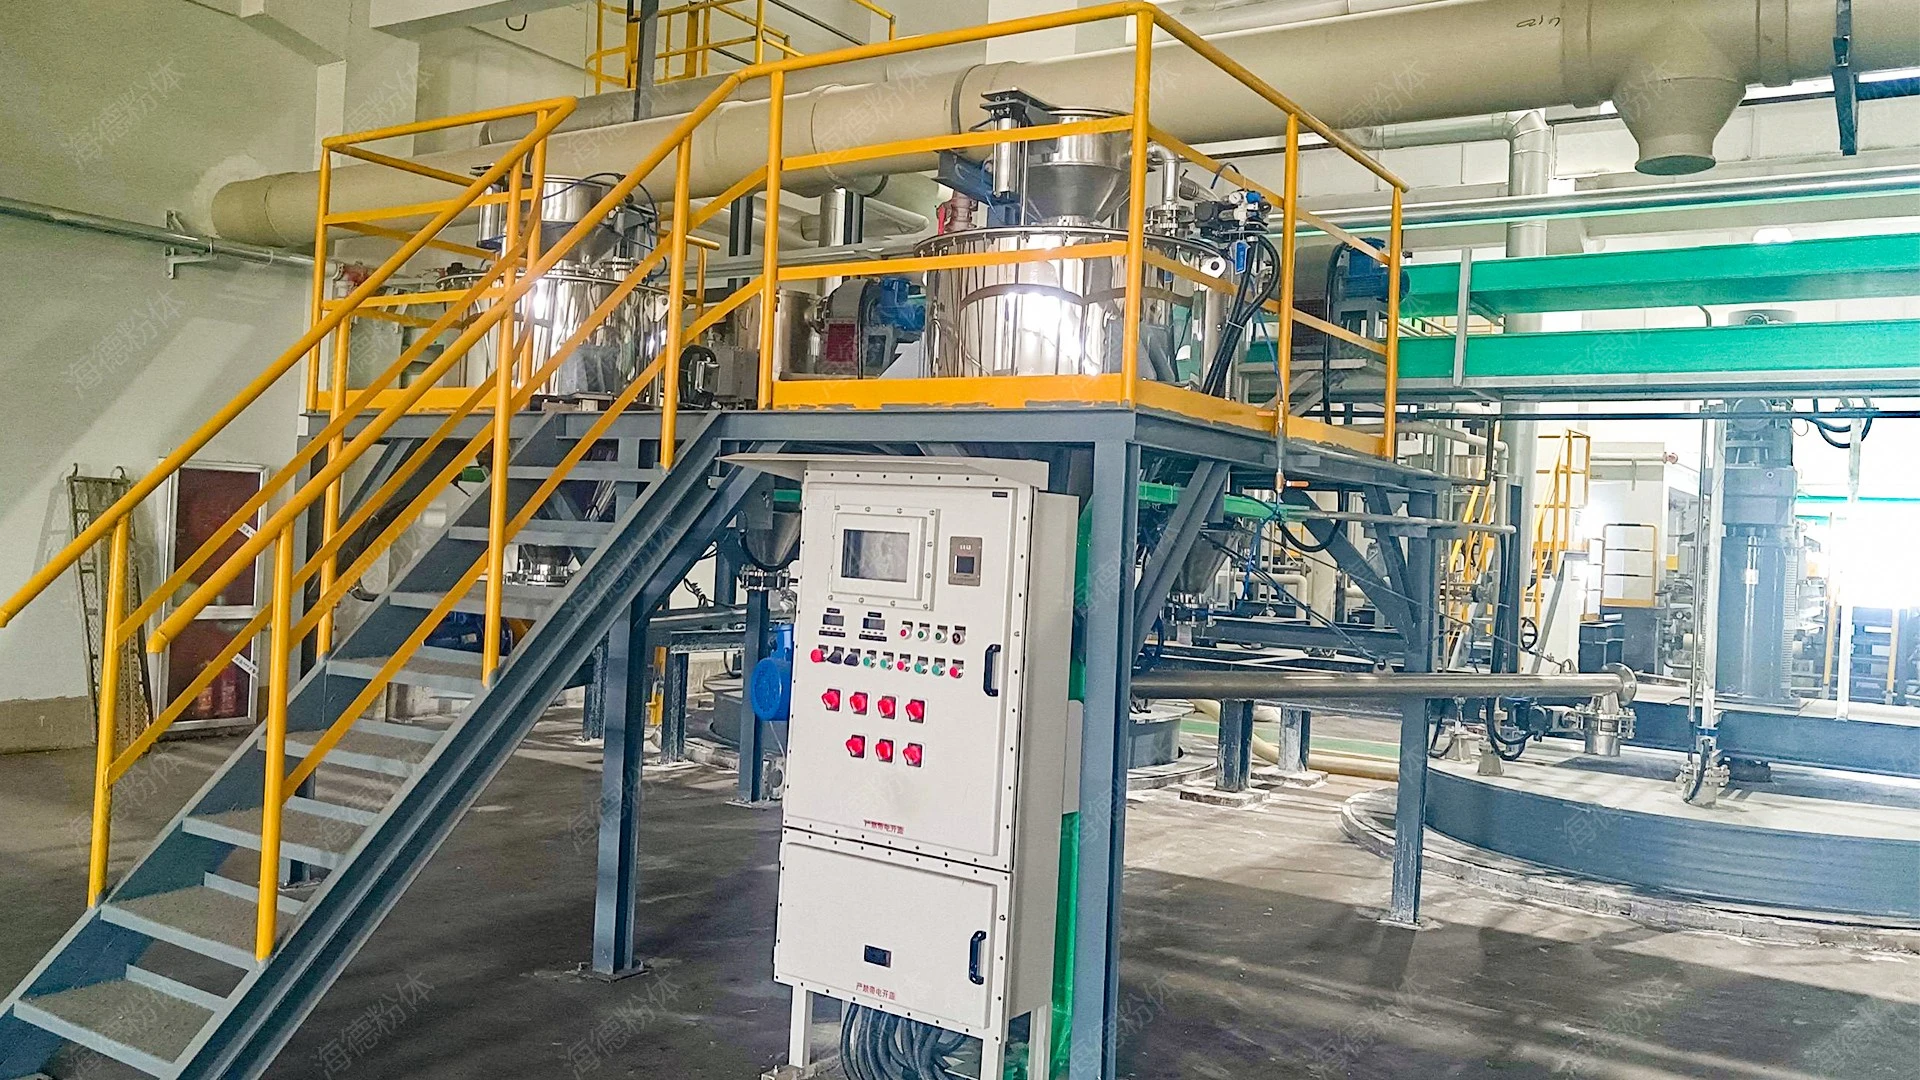
氮气保护物料气力输送系统的结构设计科学合理,通常由多个关键设备组成,各部分协同工作,形成完整的输送链条。系统主要包含以下几部分:
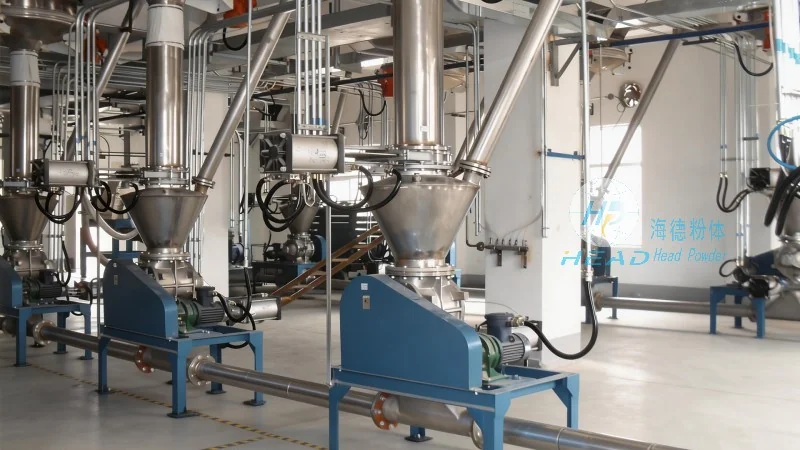
- 供料装置:负责将物料从料仓或储罐中取出,并均匀送入输送管道。常见的供料设备包括星型喂料机、螺旋输送机或气力供料器,能够根据物料特性调整供料速度,有助于输送的连续性和稳定性。
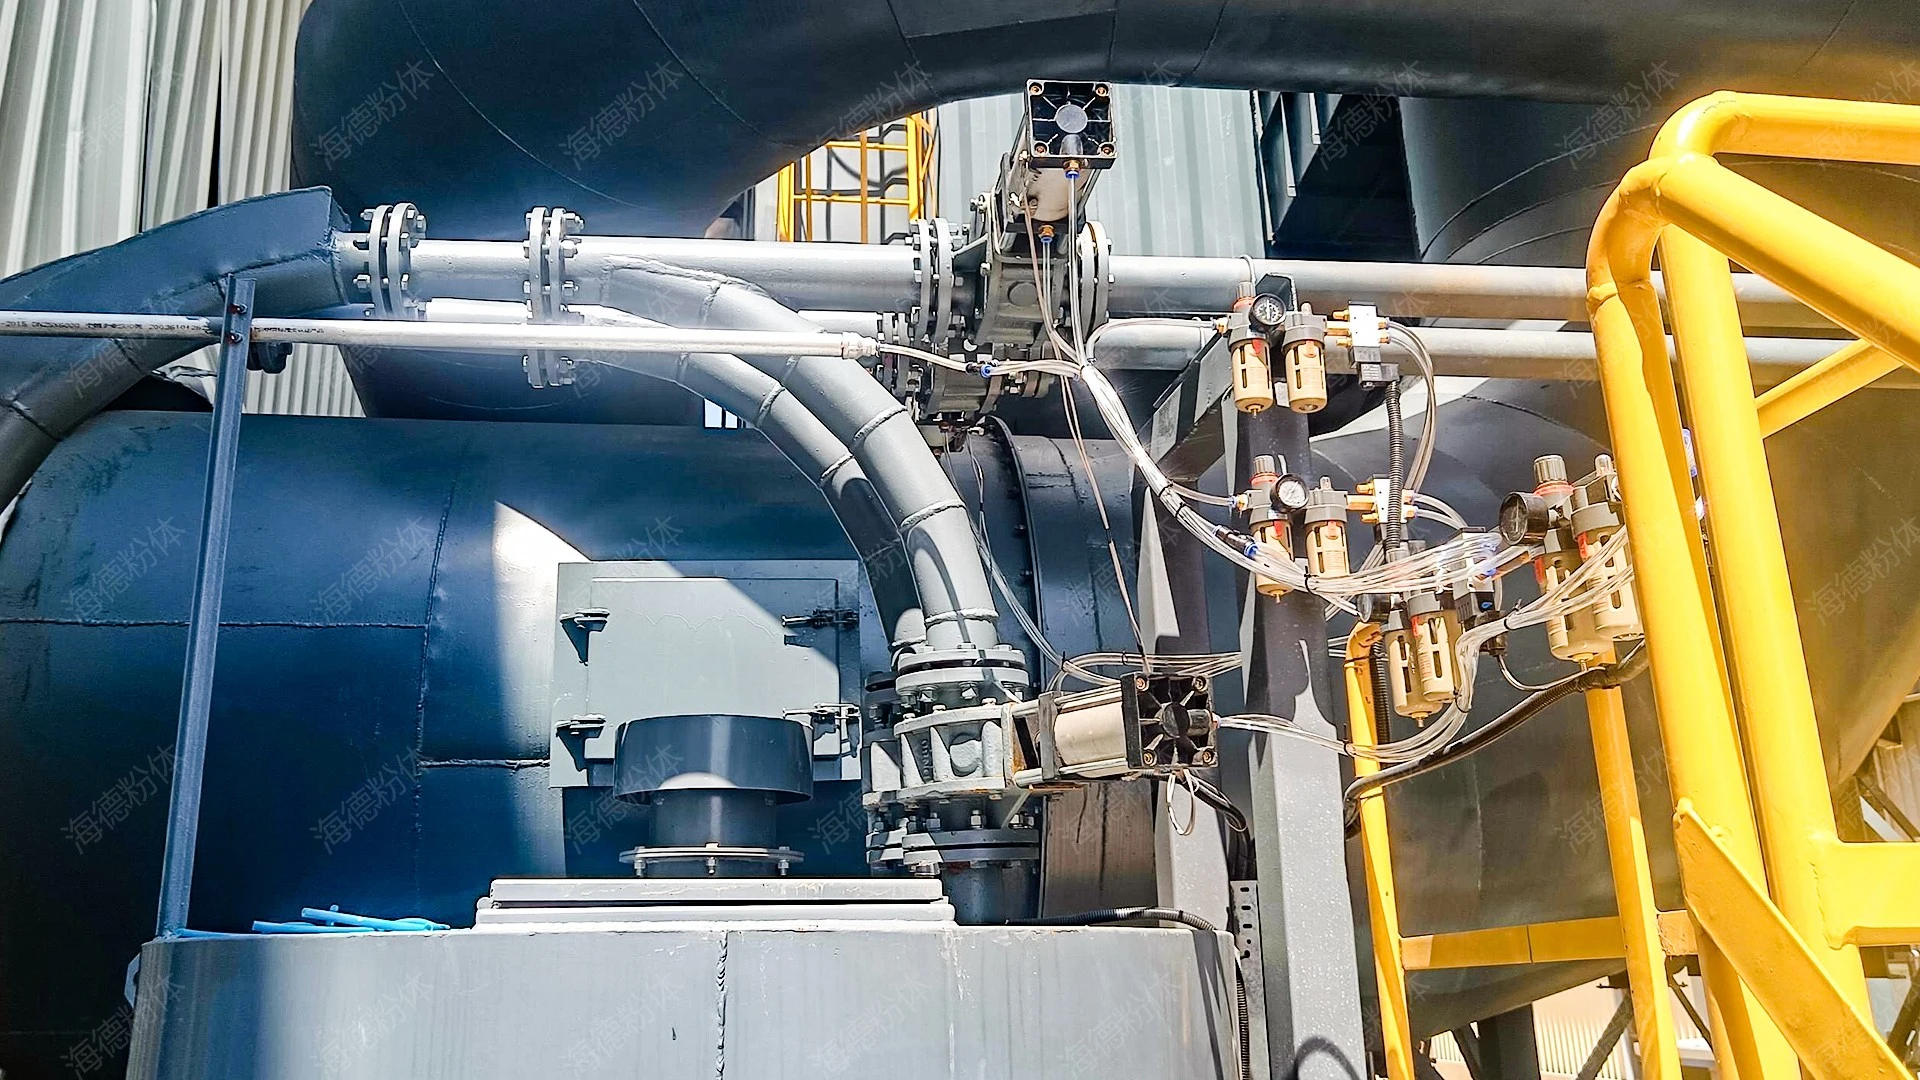
- 氮气供应系统:为整个输送过程提供高纯度氮气。该系统通常包括氮气瓶组、减压阀、流量控制阀及气体管道,能够较为准确控制氮气的压力和流量,有助于输送过程中氮气浓度达标,有效隔绝空气中的氧气,防止物料氧化。
- 输送管道:采用耐腐蚀、耐磨损的材料制成,如不锈钢或特种塑料,有助于在长期输送过程中保持良好的密封性和强度。管道系统通常采用直管和弯头等组件连接,形成从供料端到收料端的完整输送路径。
- 分离与收料装置:在输送终点,物料需要从气流中分离出来并收集。常见的分离设备包括旋风分离器、袋式过滤器或布袋除尘器,能够高效地将物料与气体分离,并将物料送入储罐或包装设备。同时,收料装置有助于物料无泄漏、无污染地完成输送过程。
- 控制系统:通过PLC或自动化控制系统对整个系统进行监控和调节。操作人员可以通过触摸屏或计算机界面实时查看系统运行状态,调整供料量、氮气流量等参数,实现远程控制和自动化操作,提高生产效率。
工作原理详解:从供料到输送的全流程技术解析
氮气保护物料气力输送系统的工作原理基于气力输送的基本理论,结合氮气保护技术,实现物料的稳定输送。具体流程如下:

- 物料进料:物料通过供料装置进入输送管道,同时,氮气供应系统向管道内注入高纯度氮气,形成氮气-物料混合物。
- 输送过程:在氮气压力的作用下,混合物在管道内高速流动,物料被气流携带并输送至终点。由于氮气具有惰性,能够有效隔绝空气中的氧气,防止物料在输送过程中发生氧化或化学反应。
- 分离与收料:到达终点后,混合物进入分离装置,气流与物料分离。分离后的物料被收集到储罐或包装设备中,而氮气则通过排气口排出或循环利用,实现资源节约。
- 系统循环:控制系统根据物料输送量自动调节供料速度和氮气流量,保持系统正常运行。若出现异常情况,如压力波动或物料堵塞,系统会自动报警并采取相应措施,有助于生产安全。
关键优势分析:为何成为工业输送的可作为选择
与传统的空气输送方式相比,氮气保护物料气力输送系统具有显著的优势,特别适用于易燃易爆、易氧化物料的输送: