食品物料输送设备简介与结构原理介绍
在食品加工行业,物料输送是连接生产各环节的关键环节,其效率与安全性直接影响到最终产品的质量与生产成本。随着食品工业的不断发展,对物料输送设备的要求也越来越高,尤其是在卫生、效率、环保等方面。食品气力输送系统作为一种优化的输送技术,正逐渐成为食品行业的主流选择。本文将详细介绍食品物料输送设备的相关知识,以及海德粉体公司提供的专业解决方案。
食品物料输送设备在现代食品生产中的核心作用
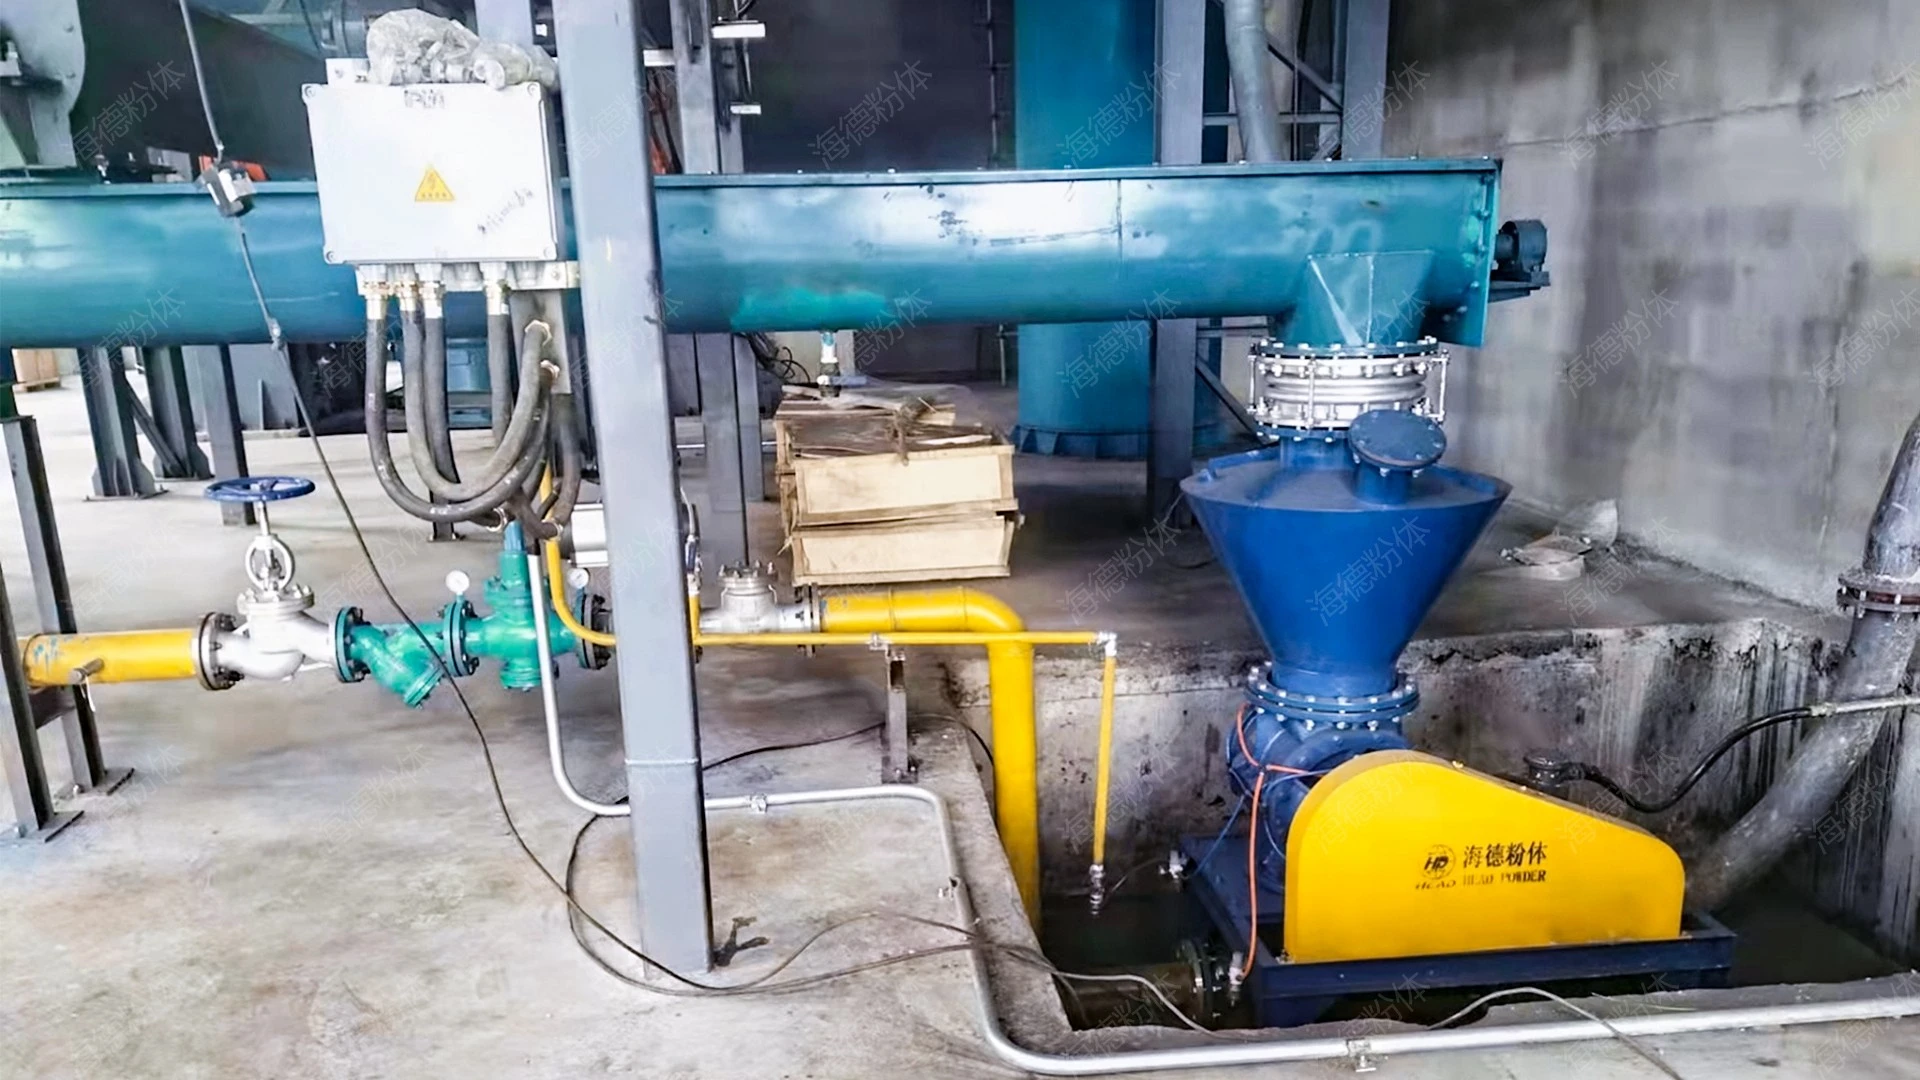
食品物料输送设备是食品生产流程中不可或缺的一环,负责将原材料、半成品或成品从一个位置转移到另一个位置。对于食品行业而言,物料输送设备不仅需要具备高效、稳定的输送能力,更重要的是要满足食品卫生标准,防止交叉污染。传统的机械输送设备(如皮带输送机、螺旋输送机)虽然应用广泛,但在食品行业存在一些局限性,例如容易产生粉尘、可能污染物料、维护成本高等。因此,食品气力输送系统应运而生,它通过压缩空气输送粉体物料,实现了无接触、无污染的输送过程,稳定契合了食品行业的卫生要求。
食品气力输送系统的技术原理与优势
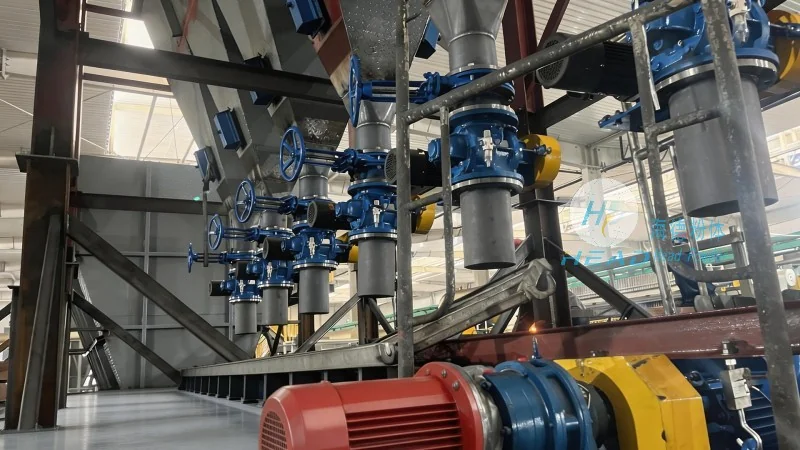
食品气力输送系统主要基于流体力学原理,通过将物料与空气混合形成气固两相流,利用气流的动能将物料输送到指定位置。根据输送压力的不同,可分为正压气力输送和负压气力输送两种类型。正压输送系统通过高压风机将压缩空气送入输送管道,物料在压力作用下随气流移动,适用于长距离、大流量输送,如从仓库到生产车间的长距离物料输送;负压输送系统则通过真空泵在输送管道内形成负压,物料在压力差作用下被吸入管道,适用于短距离、小批量输送或需要密闭输送的场合,如从包装线到仓库的短距离物料转移。两种系统各有优势,正压系统输送能力强,效率高,但需要较高的风机压力;负压系统对环境要求较低,但输送距离和流量有限。海德粉体公司提供的食品气力输送系统,通常根据客户的具体需求选择合适的输送方式,并配备高效风机、较为准确的供料装置和分离器,有助于物料在输送过程中保持干燥、无结块,同时有效控制粉尘飞扬,降低环境污染。此外,该系统还具有自动化程度高、操作简便、维护成本低等优点,能够有所提升食品生产线的整体效率,减少人工干预,提高生产稳定性。
海德粉体公司的食品气力输送设备特点与结构
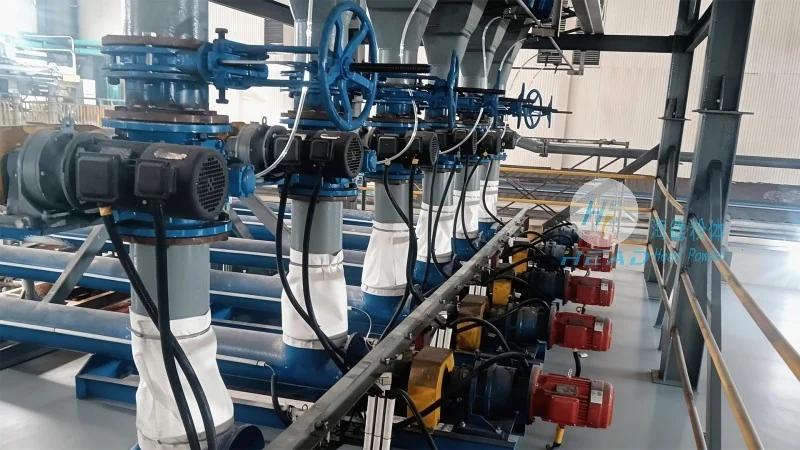
山东海德粉体工程有限公司(简称海德粉体)作为专业的食品物料输送设备制造商,致力于为客户提供优良品质的食品气力输送系统。公司生产的食品气力输送设备不仅符合国家食品卫生标准(如GB 14881-2013),还通过了相关认证(如HACCP、ISO 22000),有助于设备在运行过程中不会对食品造成任何污染。设备结构方面,海德粉体公司的食品气力输送系统通常包括以下核心组成部分:1. 供料装置:负责将物料从料斗中均匀送入输送管道,通常采用星形阀或螺旋供料器,有助于物料连续、稳定地进入系统,避免物料堵塞或输送不均;2. 输送管道:采用食品级不锈钢(如316L)或食品级塑料(如PE、PP)材质,具有耐腐蚀、易清洁的特点,管道内壁光滑(表面粗糙度Ra≤0.8μm),减少物料结块和积尘,同时便于清洗消毒;3. 分离器:用于将物料与空气分离,通常采用旋风分离器(效率可达99%以上)或袋式除尘器(过滤效率可达99.9%),分离效率高,能有效回收物料,减少损耗,并有助于排放的空气符合环保标准;4. 除尘系统:配套的除尘设备,通常采用脉冲反吹袋式除尘器,通过定期清理滤袋上的粉尘,保持除尘效率,减少设备故障;5. 控制系统:采用PLC(可编程逻辑控制器)或变频器控制,实现输送过程的自动化调节,可根据生产需求调整输送速度和流量,同时具备故障报警、数据记录等功能,便于维护和管理。海德粉体公司根据客户的具体需求,提供定制化的食品气力输送设备解决方案,无论是单机设备还是完整的输送系统,都能满足不同食品生产企业的要求,如面粉、奶粉、糖、淀粉、添加剂等粉体物料的输送。
实际应用案例与效果
海德粉体公司的食品气力输送设备已在多个食品企业成功应用,取得了显著的效果。例如,某大型面粉加工企业采用海德粉体的正压气力输送系统,将面粉从储存仓输送到生产车间,输送距离约250米,输送量每小时可达15吨。与传统皮带输送机相比,该系统不仅减少了人工操作,降低了劳动强度,还避免了面粉在输送过程中的粉尘飞扬,提高了车间卫生水平。同时,由于设备运行稳定,输送效率提升,该企业生产线的整体产能提高了约20%,物料损耗率降低了25%以上。又如,某婴幼儿奶粉生产企业使用海德粉体的负压气力输送系统,将奶粉从包装线输送到仓库,输送距离约60米,输送量每小时约8吨。该系统采用密闭输送方式,有效防止了奶粉的二次污染,有助于了产品质量。客户反馈,海德粉体的设备运行可靠,维护方便,技术支持及时,为企业的生产提供了有力支持。此外,海德粉体还提供设备的安装调试、培训以及长期维护服务,有助于客户设备持续运行。