仓泵气力输送机简介与结构原理介绍
在工业粉体输送领域,仓泵气力输送机作为一种高效、灵活的输送设备,正日益成为众多企业的首选。它通过气力输送技术,实现了粉体物料的连续、稳定输送,广泛应用于化工、食品、建材等多个行业。本文将深入介绍仓泵气力输送机的结构原理、技术特点及应用优势,帮助读者全面了解这一关键设备。
仓泵气力输送机的结构组成与工作原理
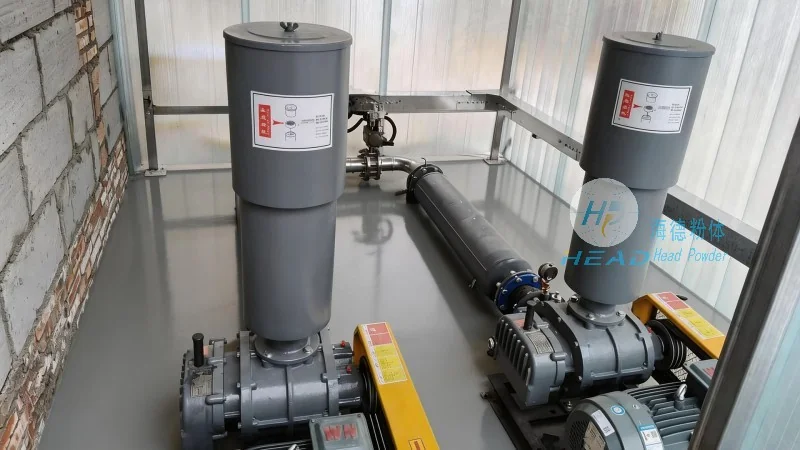
仓泵气力输送机主要由储料仓、气化装置、卸料阀、气路系统及控制系统等核心部件构成。其工作原理基于气力输送的基本理论,通过压缩空气对物料进行气化,形成气固两相流,从而实现物料的输送。具体来说,物料首先被送入储料仓,通过供料设备(如螺旋输送机或星型卸料器)进入仓泵内。当仓泵内达到通常料位后,气化装置启动,向仓泵内通入压缩空气,使物料与空气充分混合,形成气固混合物。随后,卸料阀打开,气固混合物在压力作用下通过输送管道被输送到目的地。整个过程通过控制系统实现自动化调节,有助于输送的稳定性和可靠性。
储料仓通常采用不锈钢或碳钢材质,内部设有搅拌装置(如螺旋搅拌器或振动器),用于防止物料结块,有助于物料均匀进入仓泵。气化装置是系统的核心,常见的有旋风式气化器、喷射式气化器等,通过高速气流将物料破碎并气化,形成均匀的气固混合物。卸料阀则采用耐磨损的橡胶或金属材质,有助于在长期使用中保持密封性能,避免物料泄漏。气路系统包括压缩空气管道、过滤器、调压阀等,用于提供稳定、干净的压缩空气,有助于气化效果。控制系统则通过传感器(如压力传感器、料位传感器)实时监测系统运行状态,自动调节气化风量、卸料阀开度等参数,实现输送过程的自动化控制。
仓泵气力输送系统的主要技术与产品优势
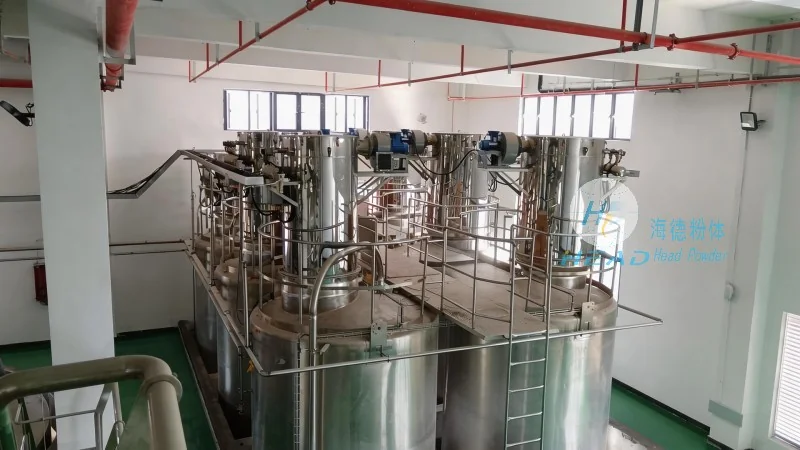
作为专业的气力输送设备,仓泵气力输送系统融合了优化的气力输送技术,具备多项应用优势。首先,其高效性体现在能够实现长距离、大流量的粉体输送,相比传统输送方式(如皮带输送、斗式提升机),效率提升显著。其次,无粉尘污染特性使其在食品、医药等对环境要求严格的行业具有自身特点,有效降低了粉尘对生产环境及人员健康的影响。此外,系统布局灵活,可根据生产现场的空间限制进行定制化设计,满足不同企业的个性化需求。仓泵气力输送设备还具备维护简便的特点,关键部件(如气化装置、卸料阀)采用耐磨损材料制造,延长了设备的使用寿命,降低了运营成本。
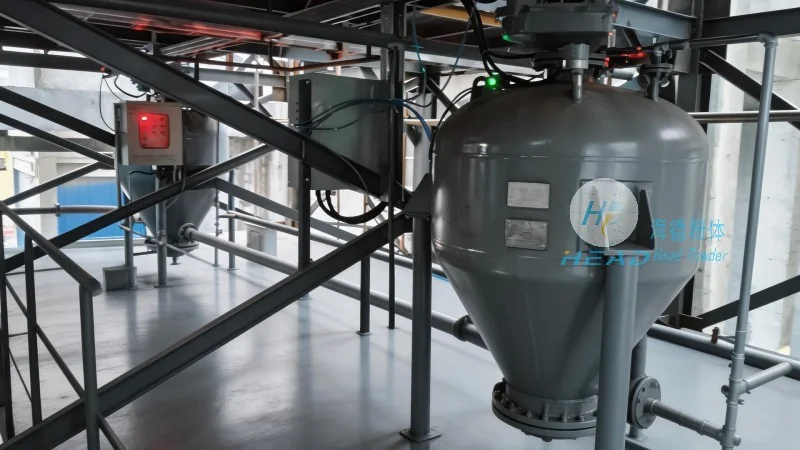
具体来说,某型号仓泵气力输送机可输送水泥熟料,流量可达50吨/小时,远高于传统输送设备的输送能力。系统具有低能耗的特点,相比其他输送方式,能耗降低约20%-30%,降低了企业的运营成本。同时,设备维护简便,关键部件采用耐磨材料,使用寿命长,减少了停机维护时间,提高了生产线的运行率。这些优势使得仓泵气力输送机成为现代工业中不可或缺的粉体输送设备。
典型应用场景与行业案例
仓泵气力输送机在多个行业中得到了广泛应用。例如,在化工行业,可用于粉煤灰、水泥熟料等物料的输送,有助于生产线的连续运行;在食品行业,适用于面粉、奶粉等粉体的输送,支持食品卫生安全;在建材行业,可用于石灰石、石膏等原料的输送,提高生产效率。以某大型水泥厂为例,该厂采用海德粉体工程有限公司提供的仓泵气力输送系统,输送距离为800米,输送物料为水泥熟料,流量为60吨/小时。系统运行稳定,输送效率高,同时降低了粉尘排放,符合国家环保标准。该案例中,仓泵气力输送系统不仅提升了生产效率,还降低了企业的运营成本,获得了客户的高度评价。