药品粉体气力输送系统的运行过程和工作原理
在药品生产与物流领域,药品粉体气力输送系统是支持药品质量、提升生产效率的核心设备。它通过气力输送技术,实现药品粉体(如原料药、中间体、成品等)的密闭、高效、安全输送,是符合GMP(药品生产质量管理规范)要求的优化输送方式。本文将深入解析药品粉体气力输送系统的运行过程、工作原理,以及其在药品行业中的关键作用,帮助用户全面理解该系统的技术内涵与应用价值。
系统概述与核心组成
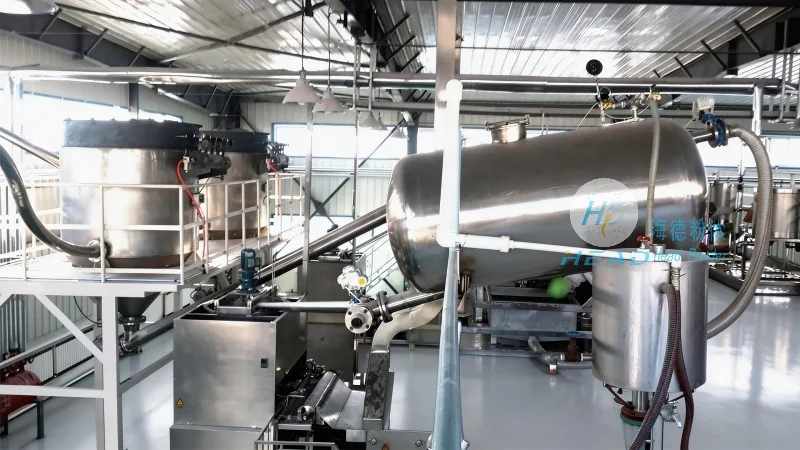
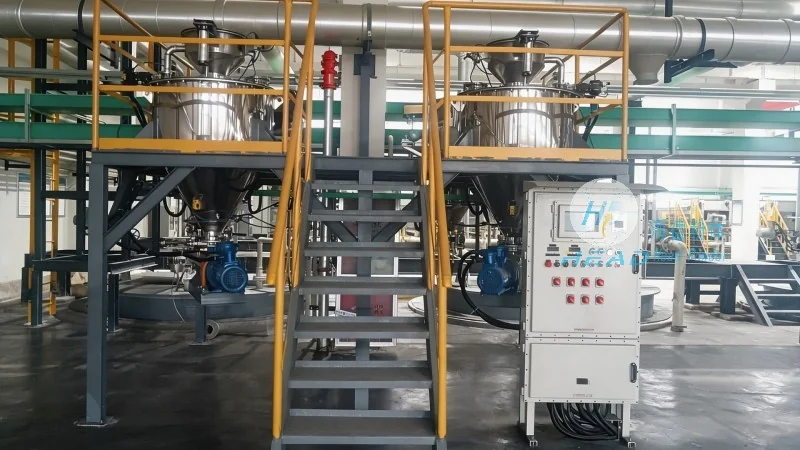
药品粉体气力输送系统是一种利用气体动力输送粉体物料的设备,其核心目的是在密闭环境中实现粉体的长距离、连续输送。该系统通常由气源设备、输送管道、料斗、输送管路、分离设备、控制系统等关键部件构成。与传统机械输送(如皮带输送、螺旋输送)相比,气力输送系统具有密闭性好、输送效率高、适用物料范围广等优点,特别适用于对环境要求严格的药品行业。例如,在制药企业中,药品粉体输送需要避免交叉污染、保持物料纯度,气力输送系统正是满足这一需求的可作为选择。
运行过程与工作原理详解
药品粉体气力输送系统的运行过程主要分为正压输送和负压输送两种模式,其中正压输送在药品行业中占据主导地位。正压输送系统的工作原理是:气源设备(如无油空压机或螺杆空压机)产生高压空气,通过输送管道进入料斗,将粉体物料吹起并形成气固两相流,随后物料随气流进入输送管道,最终被输送到接收设备(如包装机、反应釜等)。具体运行步骤如下:首先,启动气源设备,建立稳定的压缩空气供应;其次,空气通过输送管道进入料斗,利用空气压力将粉体物料吸入管道;然后,物料在管道内随气流运动,经过旋风分离器等分离设备,将粉体与空气分离,空气排出,粉体落入接收设备。负压输送则通过真空泵产生负压,将粉体从料斗吸入管道,再输送到接收端。对于药品行业,正压系统更受青睐,因为负压系统可能引入外部空气,增加污染风险,而正压系统可有助于输送环境洁净,符合GMP规范。此外,正压系统还能根据物料特性调整气流速度和压力,实现不同颗粒大小、流动性的粉体稳定输送,例如,对于细小、易飞扬的药品粉体,通过控制气流速度可避免物料泄漏;对于结块或流动性差的物料,可配合振动或搅拌装置,有助于输送顺畅。
主要产品:药品气力输送系统与气力输送设备
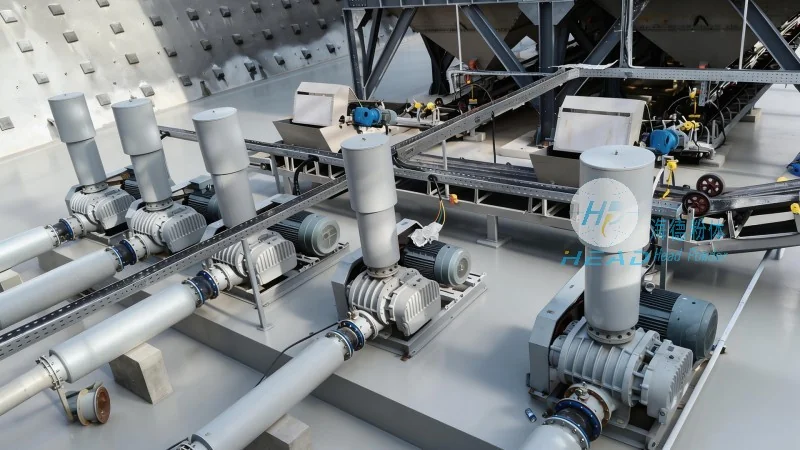
山东海德粉体工程有限公司作为专业的粉体输送设备制造商,提供一系列优良品质的药品气力输送系统及配套设备。我们的产品严格遵循药品行业的安全与卫生标准,采用良好材料(如316L不锈钢、食品级PE塑料)制造,有助于在输送过程中不与物料发生化学反应,保持药品纯度。具体产品包括:1. 高压气源设备:提供稳定的压缩空气,如无油空压机(输出压力0.7-1.0MPa,流量0.5-10m³/min),符合药品生产的无油要求;2. 输送管道:采用卫生级不锈钢(如SUS316L)或食品级塑料(如PE),管径根据输送量设计(如20-200mm),内壁光滑,便于清洁;3. 料斗:带搅拌或振动装置,有助于物料流动性,防止结块,如带螺旋搅拌的料斗(适用于流动性差的粉体)、振动料斗(适用于易结块的物料);4. 旋风分离器:高效分离粉体与空气,分离效率可达98%以上,分离后的空气通过过滤器排出,有助于环境洁净;5. 输送管路:根据输送距离和物料特性设计,包括直管、弯管、变径管等,弯管采用圆弧设计,减少物料磨损;6. 控制系统:集成压力、流量、温度等参数监控,实现自动化运行,可根据物料变化调整输送参数。这些设备组合而成的药品气力输送系统,可根据客户的具体需求进行定制,例如,对于长距离(如100-500米)输送,可增加中间加压站;对于高纯度药品,采用无菌气源和密闭输送管道,有助于物料不受污染。我们的药品气力输送系统已成功应用于多家制药企业的原料药输送、中间体输送及成品包装环节,客户反馈系统运行稳定,输送效率提升30%以上,有效降低了人工搬运成本和污染风险。