自动吨袋投料物料气力输送机的原理及工作场景特点
案例背景
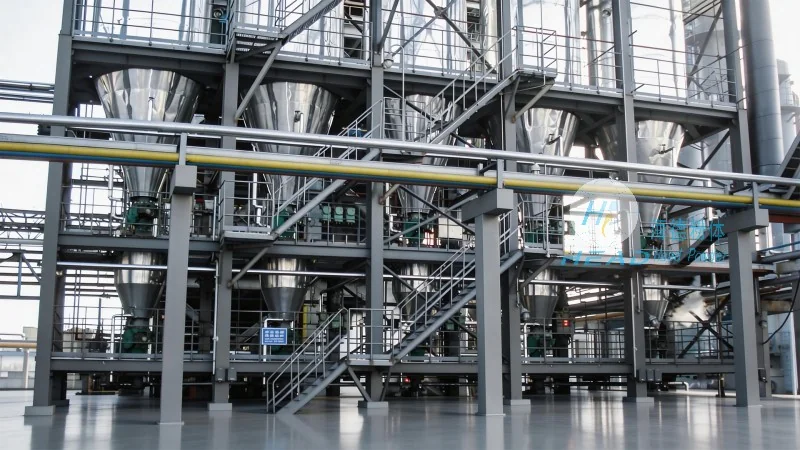
自动吨袋投料物料气力输送机作为一种高效、环保的粉体物料输送设备,在工业生产中扮演着至关重要的角色。它通过气力输送技术,将吨袋内的粉体物料从源点输送到目的地,实现了从人工投料到自动化输送的升级,广泛应用于化工、食品、制药、建材等多个行业。本文将详细解析该设备的原理、系统组成、工作场景特点及技术优势,帮助用户全面了解其应用价值。
工作原理解析:气力输送的核心机制
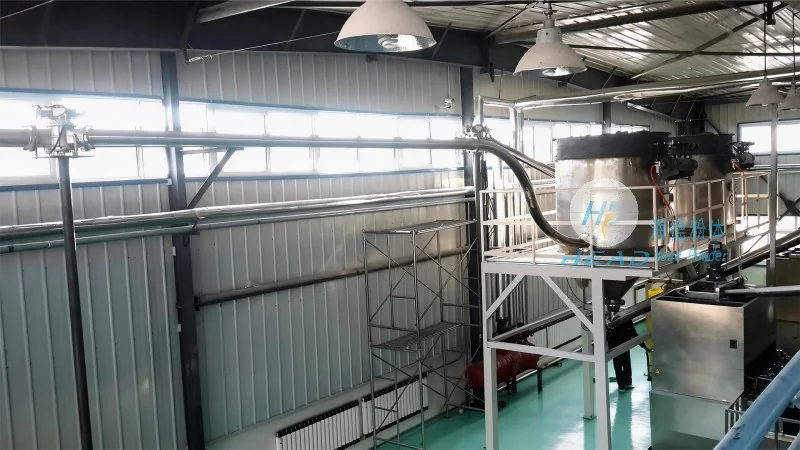
自动吨袋投料物料气力输送机的工作原理基于气力输送技术,通过气流将粉体物料从源点输送到目的地。具体来说,系统采用吸送式或压送式气力输送方式,其中吸送式适用于短距离、低压力输送,压送式适用于长距离、高压力输送。对于吨袋投料场景,设备首先通过给料装置将吨袋内的物料均匀送入输送管道,随后由气源设备提供动力,驱动气流在管道内流动,从而带动物料颗粒随气流运动,实现输送。整个过程通过PLC控制系统进行自动化控制,包括给料速度、气流压力、输送距离等参数的实时调节,有助于输送过程的稳定性和可靠性。吸送式气力输送机通过负压将物料吸入管道,适用于从吨袋到储罐的短距离输送;而压送式则通过正压将物料压入管道,适用于长距离或需要克服较大阻力的输送场景。两种方式各有优势,可根据实际生产需求选择合适的输送模式。
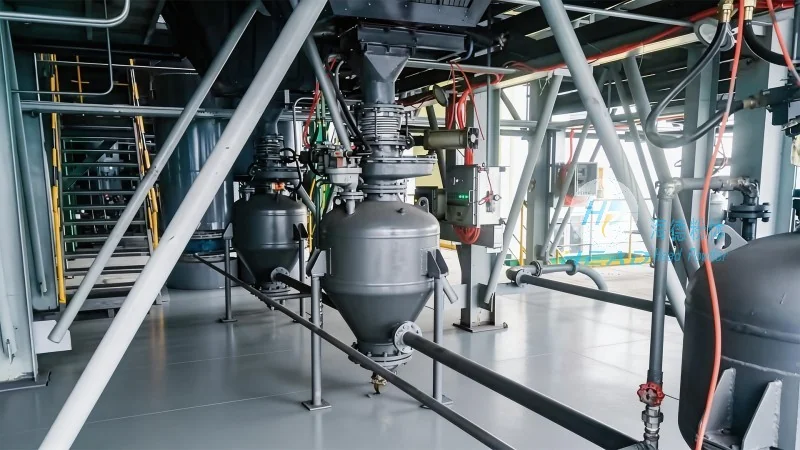
系统核心组成详解:各部件协同工作
该系统的核心组成包括多个关键部件,每个部件都发挥着不可或缺的作用。首先是给料装置,通常采用螺旋给料机或振动给料机,用于将吨袋内的粉体物料连续、均匀地送入输送管道,避免物料堵塞或堆积。给料机通过调整转速或振动频率,控制物料流量,有助于输送过程的稳定性。其次是输送管道,根据物料特性选择不锈钢、塑料或玻璃钢材质,有助于耐腐蚀、耐磨损,同时保持密封性。管道通常采用弯头、三通等连接件,形成完整的输送回路。气源设备是系统的动力核心,通常采用罗茨风机或离心风机,提供稳定的高压气流,满足不同输送距离和流量的需求。风机的功率和风量可根据输送量调整,有助于气流能够有效带动物料颗粒。控制装置则通过PLC编程实现自动化控制,包括启停控制、压力监测、故障报警等功能,有助于设备安全使用。例如,当输送管道堵塞时,系统会自动停机并发出警报,提醒操作人员处理。此外,部分系统还配备除尘系统,用于处理输送过程中的粉尘,提高环境友好性,符合环保法规要求。
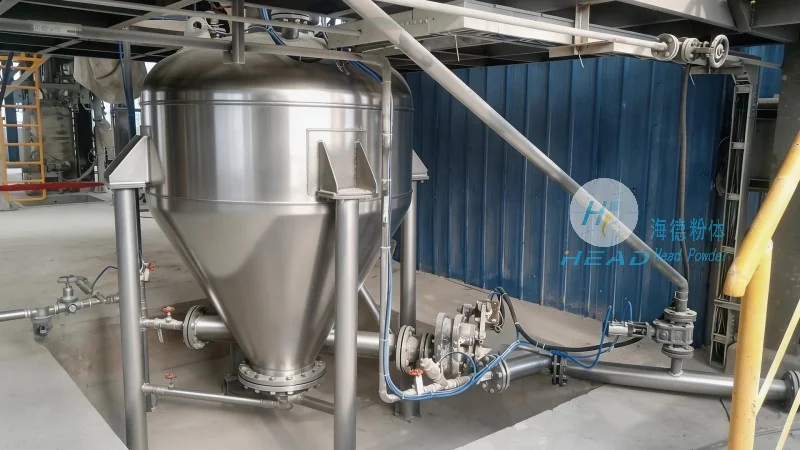
工作场景特点分析:多行业应用需求
自动吨袋投料气力输送机在多个行业场景中展现出应用优势,其工作特点与行业需求紧密匹配。在化工行业,处理有毒有害或易燃易爆的粉体物料时,密封的气力输送系统能有效防止粉尘泄漏,支持生产安全;例如,在硫酸铵、氯化钾等化工原料的输送中,设备采用防爆设计,有助于在危险环境下运行安全。在食品行业,设备采用食品级材质,有助于粉体原料的卫生安全,满足GMP(良好生产规范)标准;例如,面粉、奶粉等食品原料的输送,需要避免交叉污染,气力输送的密闭性正好满足这一需求。在制药行业,高纯度、无菌的输送环境符合药品生产要求,避免交叉污染;例如,抗生素、维生素等药品原料的输送,对设备洁净度要求极高,气力输送系统通过严格的密封和过滤,有助于物料纯度。在建材行业,大流量的输送能力适用于水泥、粉煤灰等物料的长期输送,降低人工成本;例如,水泥厂从原料库到生产线的输送,需要大流量、长距离的输送,气力输送系统能够满足这些需求。此外,设备可根据客户的具体需求进行定制化设计,如调整输送距离、增加计量功能等,满足不同生产场景的个性化需求。
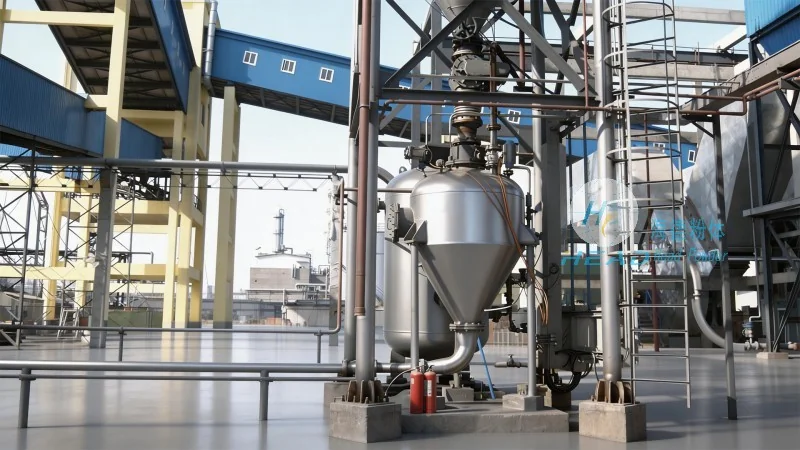
技术优势与性能表现:高效、环保、可靠
从技术性能来看,自动吨袋投料气力输送系统具有多项优势,使其在众多输送设备中脱颖而出。首先是自动化程度高,通过PLC控制实现从吨袋拆包到物料输送的全流程自动化,减少人工干预,提高生产效率;例如,在24小时连续生产中,设备无需人工操作,节省了大量人力成本。其次是密封性好,采用负压输送或正压输送,有效防止粉尘飞扬,降低环境污染,符合环保要求;据统计,气力输送系统相比传统人工投料,粉尘排放量可降低90%以上。再次是输送距离远,可根据实际需求设计输送管道长度,最长可达数百米,适用于大型工厂的物料转移;例如,某化工企业需要将吨袋内的物料从车间一端输送到另一端,距离超过200米,气力输送系统轻松实现。此外,系统适应多种物料,无论是粉状、颗粒状还是纤维状物料,都能通过调整参数实现稳定输送;例如,对于易结块的物料,可通过振动给料机辅助破碎,有助于输送顺畅。最后是维护成本低,关键部件如风机、给料机等设计合理,易损件更换方便,降低了长期运营成本;例如,风机的轴承和叶轮等部件,使用寿命长,更换周期长,减少了维修费用。