全自动配料物料气力输送线的原理及工作场景特点
案例背景
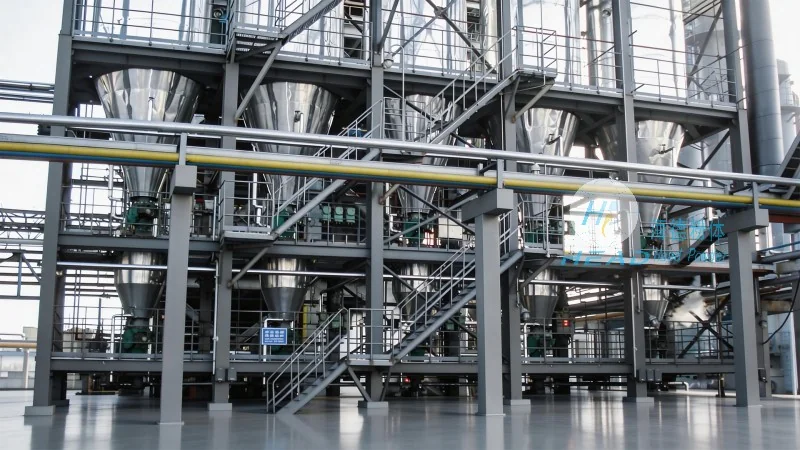
在工业生产中,物料输送与配料环节的效率与精度直接关系到整个生产线的运行成本与产品质量。全自动配料物料气力输送线作为一种集自动化配料、气力输送于一体的较好设备,正逐渐成为众多行业提升生产效率的关键技术方案。它通过整合较好的控制技术与气力输送原理,实现了从原料接收、存储、输送至配料称量的全流程自动化,改善了传统人工或机械输送方式中存在的效率低、精度差、劳动强度大等问题。
产品概述:全自动配料气力输送系统的核心定义与功能
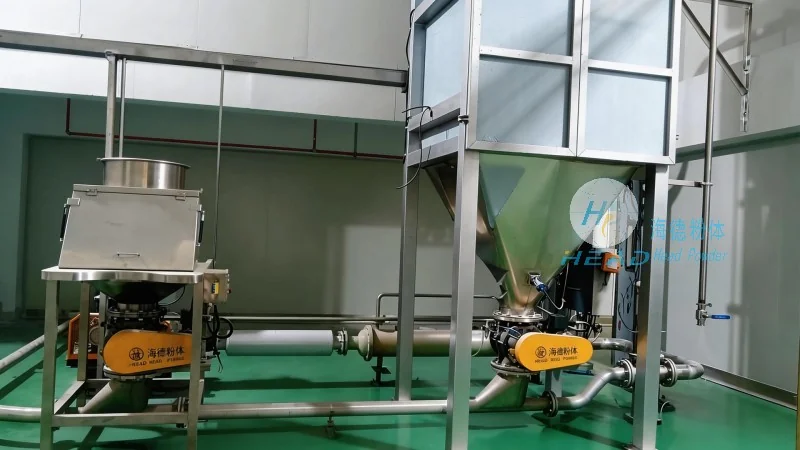
全自动配料气力输送系统,作为山东海德粉体工程有限公司(简称“海德粉体”)的主要产品之一,是一种专为工业粉体、颗粒物料配料与输送设计的自动化设备。该系统整合了料斗、输送管路、控制阀、传感器及自动化控制系统,能够实现物料的连续或间歇输送,并配合配料秤完成较为准确称量。系统通过预设的配方参数,自动完成物料的接收、输送、称量与投放,整个过程无需人工干预,有所提升了生产线的自动化水平与生产效率。产品关键词“全自动配料气力输送”“全自动配料气力输送系统”“气力输送设备”较为准确概括了该系统的核心功能与应用范畴,适用于化工、食品、制药、建材等多个行业的物料处理需求。
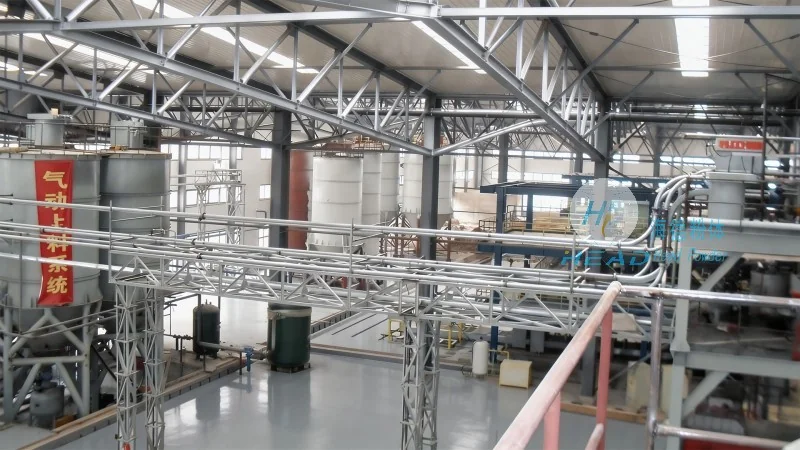
工作原理:气力输送的核心机制与配料流程解析
全自动配料物料气力输送线的工作原理基于气力输送技术,主要分为吸送式和压送式两种方式。吸送式通过真空泵产生负压,将物料从料仓或料斗中吸入输送管,再通过控制阀将物料送至配料秤;压送式则通过鼓风机产生正压,将物料从料仓压入输送管,同样通过控制阀输送至配料设备。在实际应用中,系统通常结合两种方式,例如先通过吸送将物料从原料库吸入料仓,再通过压送将物料从料仓输送至配料秤。输送过程中,系统通过压力传感器、流量计等设备实时监测输送状态,有助于物料输送的稳定与较为准确。同时,配合称重传感器与PLC控制系统,实现配料精度的实时调整与误差补偿,有助于每次配料的重量误差控制在极小范围内,满足高精度生产需求。例如,在化工生产中,系统通过较为准确控制输送压力与流量,有助于碳酸钙等粉体原料的输送速度与配料量符合预设配方,避免因输送波动导致的配料误差,支持化学反应的稳定性与产品质量。
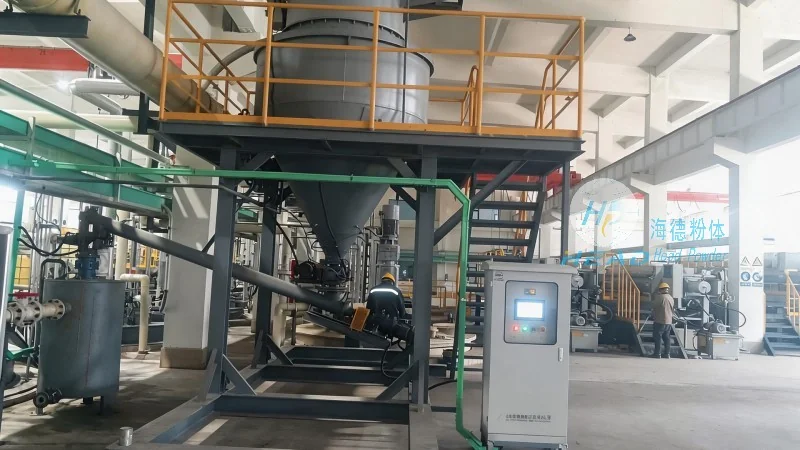
应用场景特点:多行业适配的灵活性与场景化优势
全自动配料物料气力输送线凭借其灵活的配置与性能较好的适应性,广泛应用于多个行业场景。在化工行业,该系统常用于输送碳酸钙、石英砂等粉体原料,通过气力输送避免粉尘飞扬,同时配合高精度配料秤,有助于化学反应的原料配比准确,提升产品质量与生产稳定性。例如,某化肥厂采用全自动配料气力输送系统后,将原料输送效率提升了35%,配料误差从±0.5%降低至±0.1%,有所改善了化肥产品的合格率。在食品行业,系统用于输送面粉、糖、奶粉等物料,其卫生设计(如不锈钢材质、密封结构)与无粉尘输送特性,符合食品生产的安全标准,有效支持食品卫生。例如,某面包厂通过该系统输送面粉,不仅避免了传统机械输送中的粉尘污染,还实现了面粉的连续、稳定输送,支持了面包生产的连续性。在制药行业,气力输送设备采用无菌设计,配合严格的过滤与消毒措施,有助于药品原料的纯净度,满足药品生产的高标准要求。例如,某制药企业采用海德粉体的气力输送系统,成功实现了药品原料的无菌输送,避免了交叉污染,支持了药品的安全性。此外,在建材行业,系统用于输送水泥、石灰等粉体,通过气力输送实现长距离、大流量的物料输送,降低人工成本与劳动强度。例如,某水泥厂通过该系统将水泥从原料库输送至生产车间,输送距离达500米,输送量每小时可达10吨,有所降低了人工搬运成本与劳动强度。不同行业场景下,系统可根据物料特性、输送距离、生产规模等需求进行定制化配置,实现“一机多用”的灵活应用。