大麦芽物料输送系统的原理及工作场景特点
案例背景
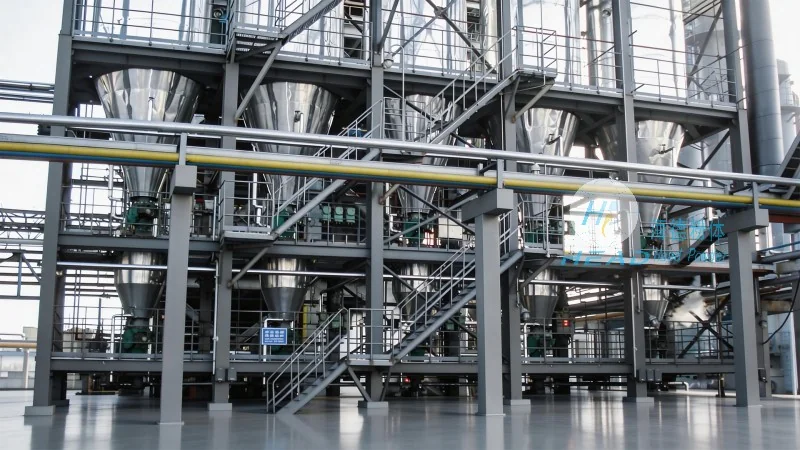
在啤酒酿造产业链中,大麦芽作为核心原料,其物料的较为准确、高效输送是支持生产连续性与产品质量的关键环节。针对大麦芽颗粒状、干燥且易产生粉尘的特性,专业的气力输送系统成为现代酿造企业的可作为选择。本文将深入解析大麦芽物料输送系统的核心原理,并结合实际工作场景,阐述其独特的技术优势与应用价值。
一、大麦芽物料输送系统的核心原理解析
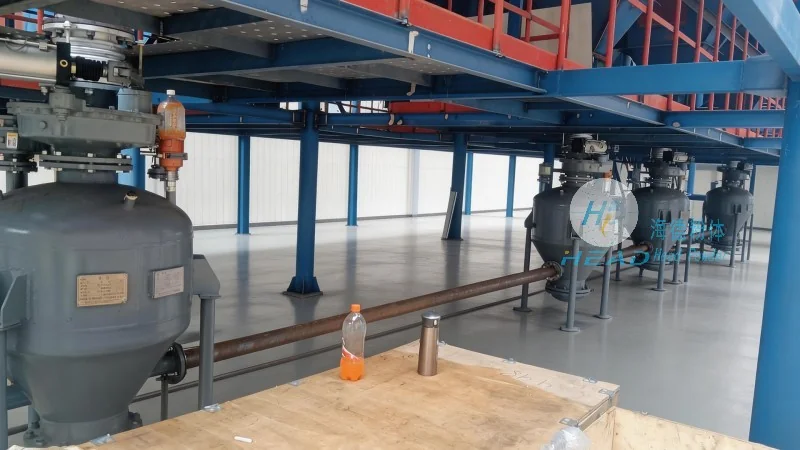
大麦芽气力输送系统基于流体力学原理,通过压缩空气或负压环境,实现物料的气力输送。系统通常由供料装置、输送管道、分离设备、除尘装置及控制系统等部分组成。具体而言,当大麦芽进入供料机后,通过旋转阀或星形卸料器将物料均匀送入输送管道,同时由鼓风机或真空泵提供动力,使物料随气流在管道内高速移动,最终到达卸料点。分离器则通过旋风分离或袋式除尘技术,将输送过程中的粉尘与物料有效分离,有助于输送过程的清洁与环保。整个过程通过PLC控制系统实现自动化调节,可根据物料流量、压力等参数动态调整,有助于输送效率与稳定性。例如,星形卸料器通过旋转动作间歇性排出物料,控制输送速度;鼓风机根据系统压力反馈自动调节风量,避免管道堵塞或压力不足;旋风分离器利用离心力将大颗粒物料与气流分离,袋式除尘器则进一步过滤细小粉尘,有助于排放达标。这些细节设计共同支持了系统的高效与可靠。
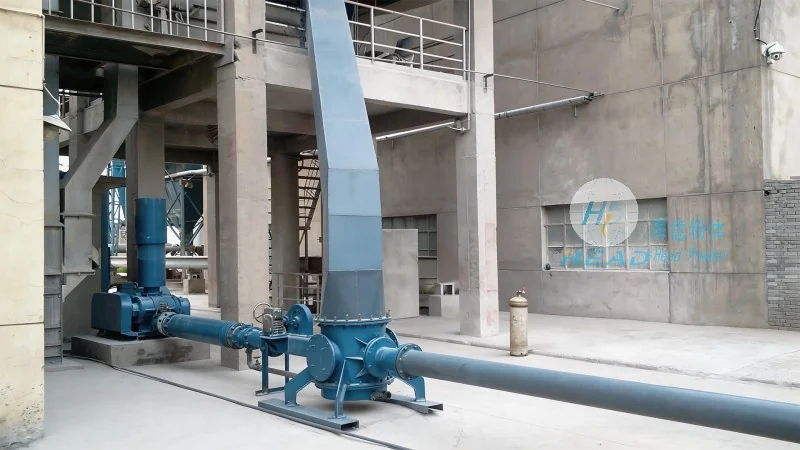
二、大麦芽物料输送系统的工作场景特点
大麦芽物料输送系统广泛应用于啤酒厂、麦芽加工企业及饲料加工厂等场景。在啤酒酿造车间,系统需应对大麦芽从储存仓到粉碎机、糖化锅的全程输送,要求输送速度快、损耗低,且能适应不同批次物料的特性。例如,某大型啤酒厂采用海德粉体的气力输送系统后,将大麦芽输送效率提升了30%,物料损耗从0.5%降至0.1%,同时降低了车间粉尘浓度,改善了工作环境。在麦芽加工企业的干燥、筛选环节,输送系统还需具备防潮、防污染功能,有助于大麦芽品质不受输送过程影响。不同工作场景下,系统参数(如输送距离、物料流量、管道直径)需根据实际需求定制,以满足生产效率与成本控制的双重目标。例如,对于输送距离超过100米的场景,系统需采用高压鼓风机,提升输送压力;对于处理高湿度大麦芽,则需配备加热管道或除湿装置,防止物料结块。
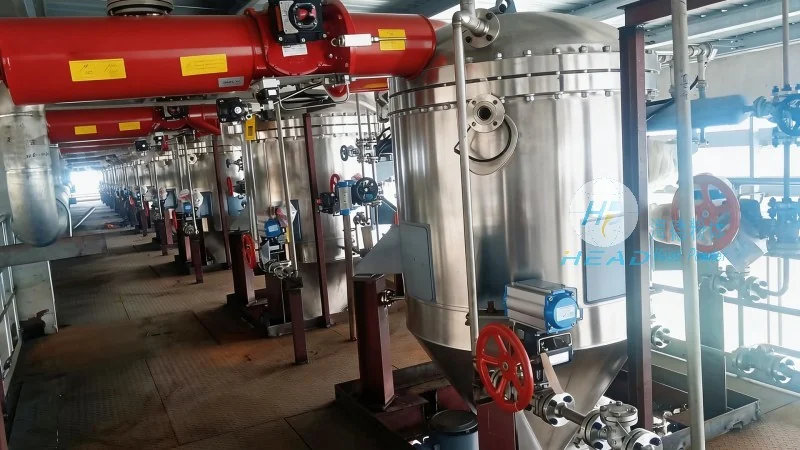
三、海德粉体在大麦芽输送系统中的技术优势
山东海德粉体工程有限公司作为专业粉体输送设备制造商,在大麦芽气力输送领域积累了丰富经验。公司研发的气力输送系统针对大麦芽的物理特性进行了优化设计,例如采用耐磨陶瓷衬里的输送管道,减少物料与管道的摩擦损耗;配备高效旋风分离器,分离效率可达98%以上,降低粉尘排放;同时,系统采用变频控制技术,根据实际输送量调整风量,节能效果较好。此外,海德粉体提供从系统设计、设备制造到安装调试的全流程服务,可根据客户的具体生产规模与工艺要求,定制化解决方案。例如,针对中小型啤酒厂,公司推出经济型气力输送设备,既有助于输送效率,又控制成本;对于大型企业,则提供模块化、可扩展的系统,满足未来生产扩容需求。客户可通过电话联系张经理(15662777102)咨询具体方案,海德粉体将提供专业的技术支持与售后服务,有助于系统持续运行。公司地址位于山东济南,致力于为酿造企业提供可靠的大麦芽输送解决方案。