灰仓粉体输送设备的原理及工作场景特点
案例背景
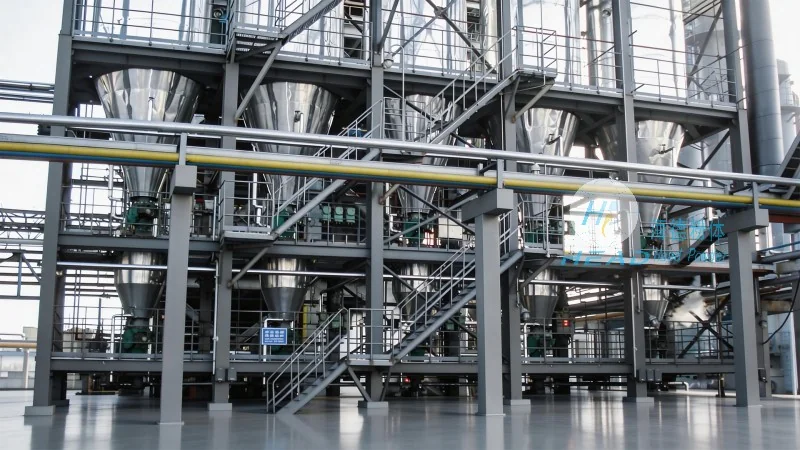
在工业生产中,粉体物料的输送效率直接关系到整个生产线的流畅性与成本控制。灰仓气力输送设备作为现代粉体输送技术的重要组成部分,以其高效、环保、自动化等显著特点,广泛应用于多个行业。本文将深入解析灰仓气力输送设备的原理、工作场景特点,并介绍其在实际生产中的应用与优势。
灰仓气力输送设备的原理解析
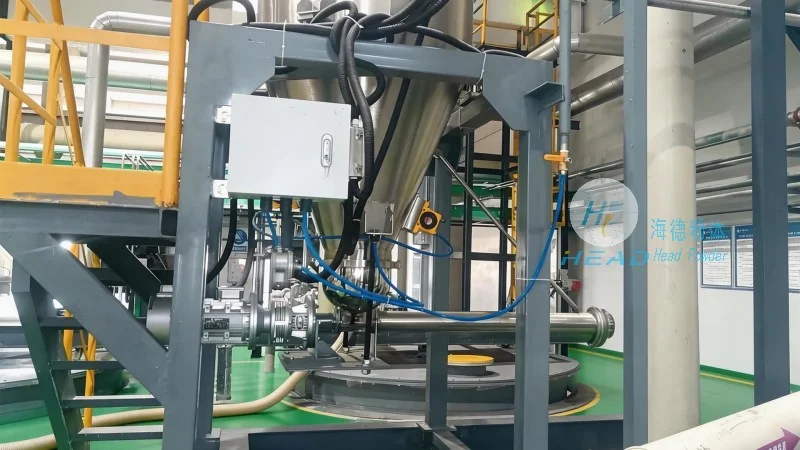
灰仓气力输送设备的核心原理是利用压缩空气作为动力,将粉体物料从储存仓(灰仓)输送到指定位置。其工作过程主要包括物料储存、供料、输送、分离与卸料等环节。具体来说,粉体物料首先被储存在灰仓内,通过供料器(如星型阀或螺旋输送机)将物料连续或间歇地送入输料管。同时,输料管内通入高压空气,形成气固两相流,将粉体物料沿管道输送至分离器。在分离器中,粉体与空气分离,空气通过风机排出,粉体则通过卸料器落入接收仓。整个过程通过自动化控制系统实现,有助于输送的稳定性和连续性。灰仓作为系统的核心储料单元,不仅起到储存物料的作用,还能根据生产需求调节供料量,有助于输送的均匀性。这种气力输送方式相比传统机械输送,具有无机械磨损、无物料破碎、输送距离长(可达数百米甚至更远)等优点。
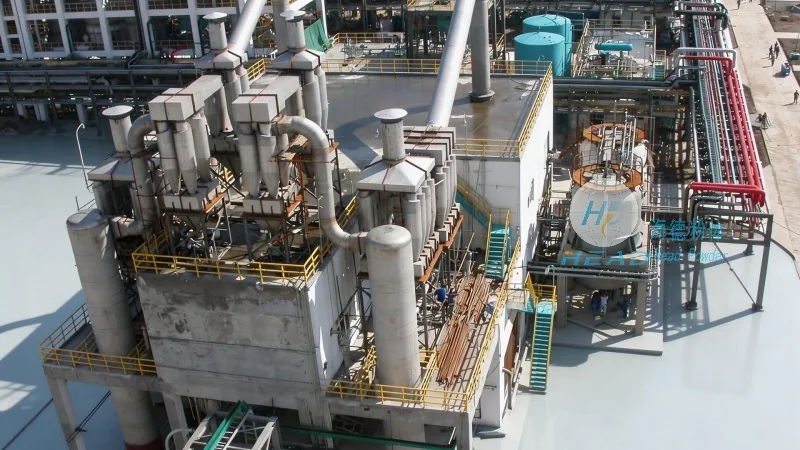
工作场景特点与适用环境
灰仓气力输送设备的工作场景特点主要体现为自动化程度高、适用范围广、对物料适应性较强。首先,设备采用PLC或变频控制系统,能够根据生产需求自动调节风量、供料量,实现较为准确控制,减少人工干预。其次,其输送距离可根据实际需求定制,从几十米到数公里均能正常运行,适用于长距离物料输送。在物料适应性方面,灰仓气力输送设备可处理多种粉体,包括干燥、易流动的粉体(如水泥、面粉、化工原料)以及具有通常粘性的粉体,通过调整供料器参数和空气压力,可满足不同物料的输送要求。此外,设备具有环保优势,通过封闭式输送,有效防止粉尘飞扬,减少对环境的污染,同时降低物料损耗。工作场景中,通常安装在工厂车间或仓库内,与生产设备、储存设备形成一体化系统,提高生产效率。例如,在水泥厂中,灰仓气力输送设备用于将生料从原料库输送到窑头,在化工企业中,用于输送各种粉末原料至反应釜,均展现出高效、稳定的性能。
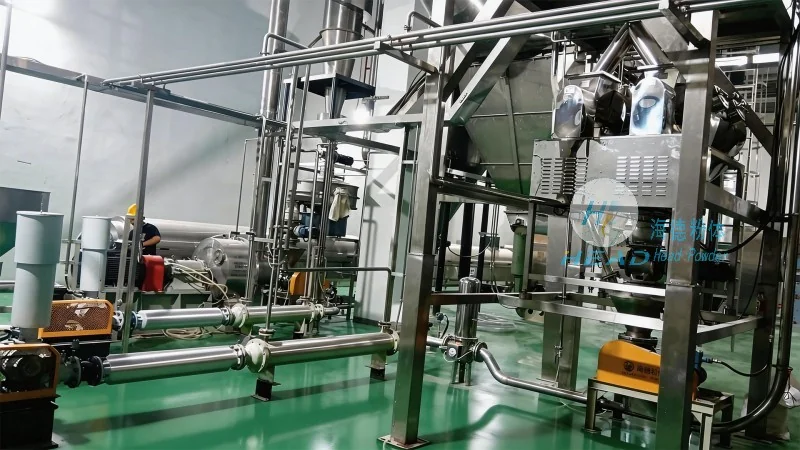
典型工作场景与实际应用
灰仓气力输送设备在多个行业均有广泛应用,以下为典型工作场景的实例:1. 水泥行业:在水泥生产中,生料输送是关键环节。传统机械输送易导致粉尘飞扬和物料损耗,而灰仓气力输送设备通过封闭式输送,将生料从原料库输送到窑头,输送距离可达数百米,且物料损耗率低于1%,有所改善了生产效率。2. 化工行业:化工企业常需输送各种粉末原料,如碳酸钙、硫酸铜等。灰仓气力输送设备能够处理具有腐蚀性或易燃易爆的粉体,通过选择合适的材质(如不锈钢、塑料)和密封设计,有助于设备安全使用。3. 食品行业:在食品加工中,如面粉、奶粉、添加剂等粉体的输送,要求设备卫生、无污染。灰仓气力输送设备采用食品级材质,并配备清洗系统,满足食品行业的高标准要求。4. 环保行业:在固废处理中,灰仓气力输送设备可用于输送粉状垃圾或处理后的物料,实现环保处理。这些应用场景均表明,灰仓气力输送设备能够适应不同行业的需求,提高生产效率,降低运营成本。
设备优势与性能表现
灰仓气力输送设备相比传统输送方式,具有多项应用优势。首先,高效性方面,设备可实现连续、稳定的输送,输送速度可达数十米每秒,大大缩短了物料输送时间。其次,节能性方面,通过优化风量控制,设备能耗较低,相比机械输送可节省约30%的能源。此外,设备具有环保优势,封闭式输送有效防止粉尘污染,减少对环境的负面影响。在安全性方面,设备通过压力控制和过载保护,有助于正常运行安全,避免物料泄漏或设备损坏。维护方面,由于无机械传动部件,设备故障率低,维护周期长,降低了维护成本。性能表现上,灰仓气力输送设备能够处理多种粉体,输送距离灵活,控制精度高,满足不同生产需求。例如,在水泥厂中,设备输送效率可达每小时数百吨,且运行稳定,故障率低于1%,充分体现了其良好的性能。
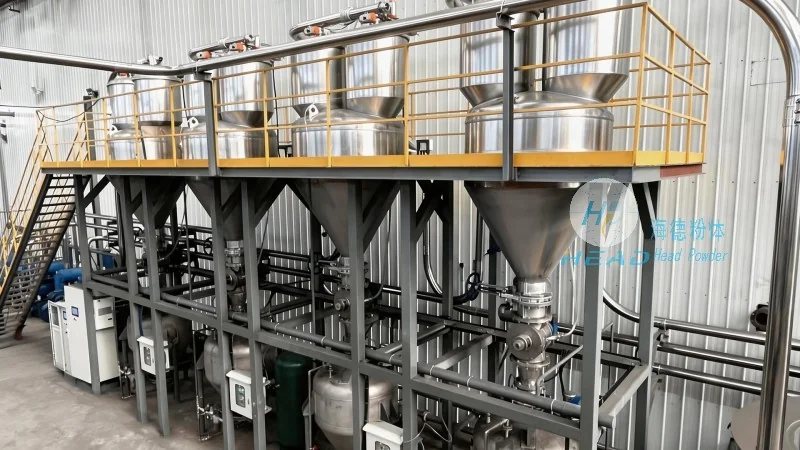
如何选择与联系专业供应商
选择合适的灰仓气力输送设备需要考虑多个因素,包括物料特性、输送距离、生产规模等。建议用户根据自身需求,咨询专业供应商,获取定制化解决方案。山东海德粉体工程有限公司作为专业粉体输送设备制造商,拥有丰富的设计经验和成熟的技术团队,能够根据用户需求提供从设计、制造到安装调试的一体化服务。公司生产的灰仓气力输送设备经过严格测试,符合国家标准,并可根据用户要求定制不同规格。如需了解更详细的产品信息或获取报价,可联系公司联系人张经理,电话为15662777102。海德粉体工程有限公司位于山东济南,致力于为客户提供高效、可靠的粉体输送解决方案,助力企业提升生产效率,降低运营成本。