全自动供料物料气力输送线简介,优势特点介绍
在工业生产流程中,物料传输是连接各个生产环节的关键纽带。随着工业自动化的不断推进,传统的物料搬运方式已难以满足高效、环保及智能化的生产需求。粉尘污染、空间占用大以及人工成本高昂等问题,促使企业寻求更较好的解决方案。在此背景下,"全自动供料物料气力输送线"凭借其独特的优势,逐渐成为化工、塑料、食品、医药等行业的首选设备。这种系统不仅实现了物料的远程输送,更在密闭环境下支持了生产环境的洁净度,极大地提升了企业的生产效率和安全性。
什么是全自动供料物料气力输送线
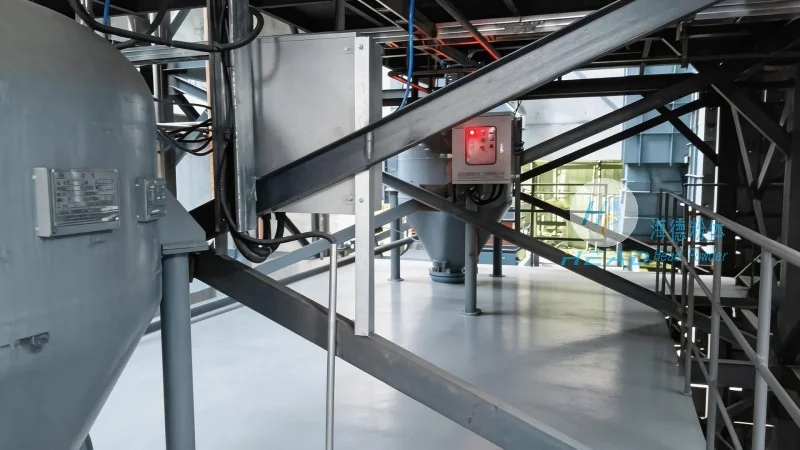
全自动供料物料气力输送线,是一种利用空气动力原理,在密闭管道内利用气流的能量,按颗粒流动方向进行输送的成套设备。与传统的机械输送(如皮带输送机、螺旋输送机)相比,气力输送系统最大的特点在于其“气”与“料”的结合。它不依靠机械部件直接接触物料,而是通过控制气流的速度和压力,将粉状、颗粒状或小块状的物料从一处输送到另一处。
所谓“全自动”,指的是该系统集成了自动控制技术、传感技术与气动技术。操作人员只需在控制柜上设定参数,系统即可自动完成从料仓下料、管道输送、除尘过滤到终点卸料的全部过程。这种高度的自动化程度,有效减少了人工干预,避免了人为操作失误带来的物料浪费或安全隐患。
全自动供料气力输送系统的核心组成
一个完善的"全自动供料气力输送系统气力输送设备"通常由多个关键部分组成,包括供料器、输送管道、风机、除尘器、料仓以及控制柜等。供料器(如旋转阀或喷射器)负责将物料连续、均匀地送入管道;风机则提供输送所需的动力,产生负压或正压气流;输送管道根据工厂布局灵活铺设,能够跨越障碍物;除尘器则负责净化排放的废气,有助于环保达标。
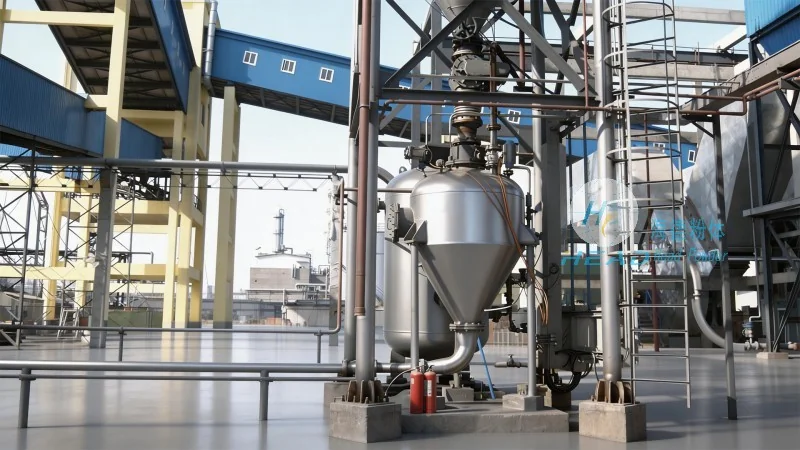
在系统中,料仓起到了缓冲和储存的作用,能够有助于供料的连续性。而控制柜则是系统的“大脑”,通过PLC编程,实现对风机转速、阀门开关、料位监测等环节的较为准确控制,有助于整个输送过程平稳运行。
系统工作原理详解
全自动供料物料气力输送线的工作原理主要分为负压输送和正压输送两种模式。
在负压输送系统中,风机运行产生负压,物料在吸嘴处被吸入,随气流在管道内高速流动,最终到达分离器或料仓。物料与气流分离后,气流经过除尘器净化后排出。这种模式通常用于短距离、多点吸料的场合。
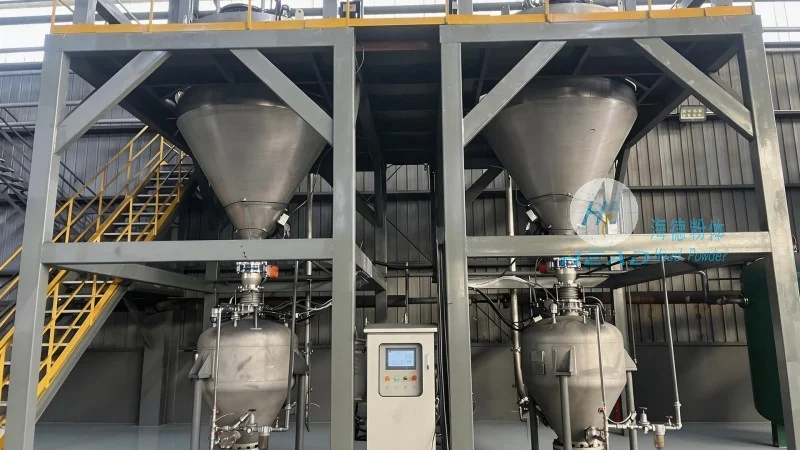
在正压输送系统中,风机向管道内输送高压气流,物料在供料器处被压入管道,依靠气流的推力进行输送。这种模式适用于长距离、大输送量的场合。无论采用哪种模式,系统都通过精细的阀门控制,有助于物料能够较为准确地分配到各个工位,实现“按需输送”。
全自动供料气力输送系统的应用优势
相较于传统输送方式,采用"全自动供料气力输送"系统具有多方面的应用优势。
首先,"密封性好,环保无尘"是气力输送最核心的卖点。由于系统在密闭管道中运行,物料不会与外界空气接触,充分杜绝了粉尘外溢的现象。这不仅改善了车间的工作环境,保护了工人的呼吸健康,也避免了物料因飞扬而造成的浪费和污染。
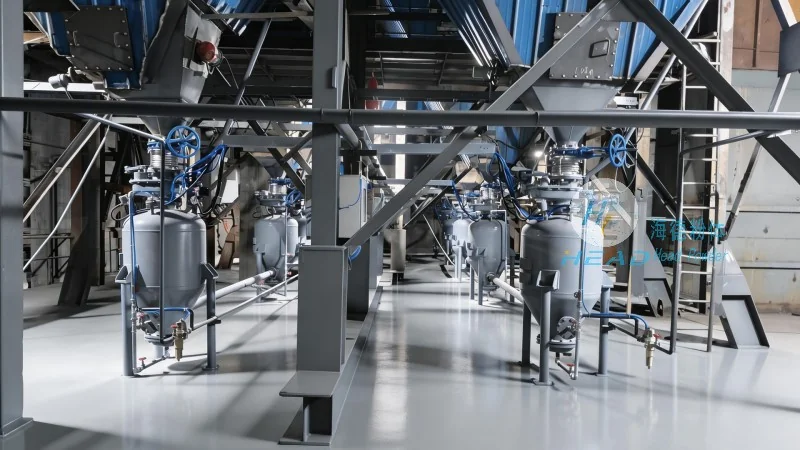
其次,"节省空间,布局灵活"。气力输送系统可以充分利用垂直空间,减少地面设备的占用,特别适用于空间狭小或设备布局复杂的工厂。管道可以根据现场情况任意弯曲,不受厂房结构的限制,能够轻松实现从地下到高层的输送。
再次,"自动化程度高,降低人工成本"。系统实现了全自动化运行,无需人工搬运,大大降低了劳动强度。同时,物料输送过程稳定,不会发生物料卡堵或破损,有助于了物料的质量。
最后,"运行成本低,维护方便"。虽然初期投入相对较高,但长期来看,气力输送系统减少了设备磨损,降低了能耗,且维护相对简单,故障率低,为企业节省了长期的运营成本。