料栓式粉体气力输送系统简介,优势特点介绍
在粉体加工与化工生产中,粉体物料的输送是一个至关重要的环节。传统的机械输送方式,如螺旋输送机或皮带输送机,往往面临着磨损大、易扬尘、密封性差等痛点。为了解决这些问题,"料栓式气力输送"作为一种较好的输送技术应运而生。它利用压缩空气作为动力,将粉体物料在密闭管道内进行输送,具有输送距离远、能耗低、环保卫生等显著特点。料栓式气力输送系统属于密相气力输送的一种特殊形式,通过特定的气力输送设备控制空气与物料的比例,形成“气栓”与“料栓”交替的流动状态,从而实现物料的平稳输送。
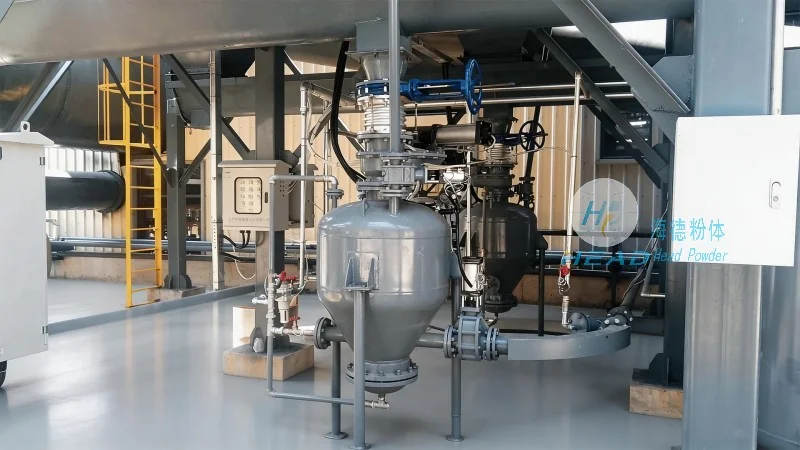
料栓式气力输送系统的核心在于其独特的输送机理。与稀相气力输送不同,稀相输送通常需要较高的气流速度,这会导致物料颗粒对管壁的剧烈冲击,造成严重的磨损和破碎。而料栓式输送通过控制进气量,使物料在管道内形成一段一段的料栓,空气则位于料栓之间。这种流动方式使得物料颗粒主要在料栓内部进行相对流动,而不是高速冲击管壁,从而极大地降低了磨损。对于高价值、易破碎或对洁净度要求极高的粉体物料,料栓式气力输送系统无疑是较好的选择。
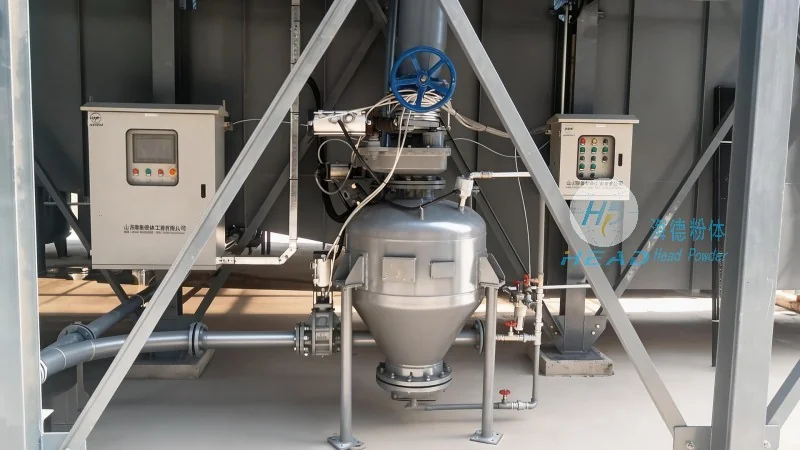
料栓式气力输送系统的工作原理详解
料栓式气力输送系统的工作原理基于流态化技术与脉冲控制技术的结合。系统通常由供料器、脉冲阀、输送管道、料栓发生器以及除尘卸料装置等气力输送设备组成。其工作过程如下:首先,粉体物料通过供料器进入输送管道,此时,控制系统发出指令,脉冲阀开启,压缩空气瞬间进入管道,将进入的物料“推”出,形成一段密实的料栓。紧接着,脉冲阀关闭,一段空气被截留在管道内形成气栓,气栓的前推力推动料栓向前移动。
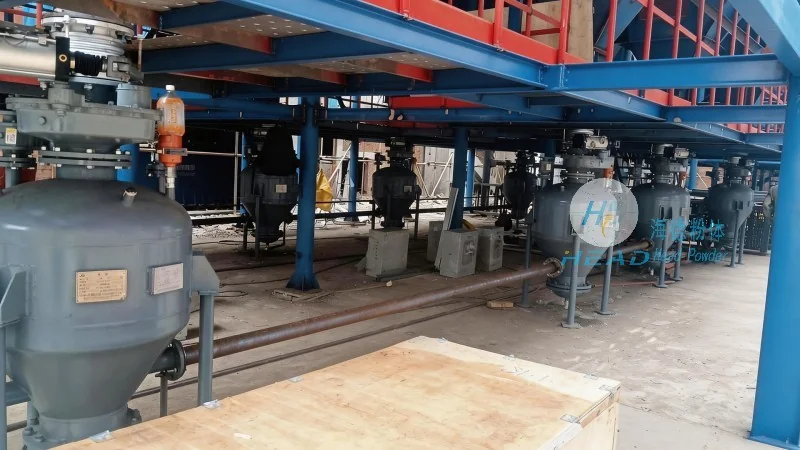
这种“气栓推料栓”的循环往复过程,使得物料在管道内呈活塞状向前推进。料栓式气力输送系统通过较为准确控制脉冲阀的开闭频率和进气量,可以灵活调节输送速度和输送量。这种机理不仅有助于了物料的连续输送,还有效避免了物料在管道内的滞留和架桥现象。此外,由于料栓内部的物料密度较高,气流速度相对较低,因此系统在运行时噪音较小,且对周围环境的影响也降到较低。
料栓式气力输送系统的主要特点
料栓式气力输送系统相较于其他输送方式,拥有无可比拟的优势,这也是其在工业界得到广泛应用的原因。首先,低磨损是其最显著的特点。由于物料在料栓内呈层流或滑动流状态,颗粒之间以及颗粒与管壁之间的碰撞大大减少,从而显著延长了输送管道和弯头的使用寿命,降低了设备的维护成本。