覆膜砂物料气力输送设备简介与结构原理介绍
在工业生产中,覆膜砂作为一种关键原材料,其高效、稳定的输送方式直接关系到生产线的整体效率与产品质量。为此,覆膜砂物料气力输送设备应运而生,成为连接原料供应与生产环节的核心设备。本文将详细介绍该设备的结构组成、工作原理及技术优势,帮助读者全面了解这一高效输送解决方案。

设备结构组成:精细部件与系统布局
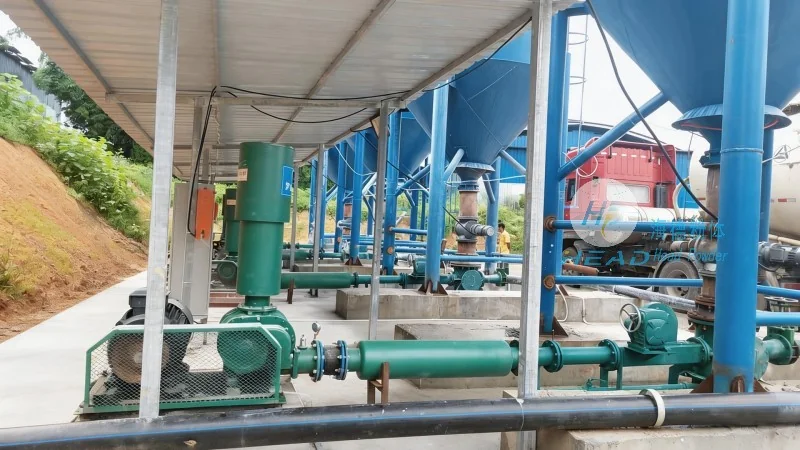
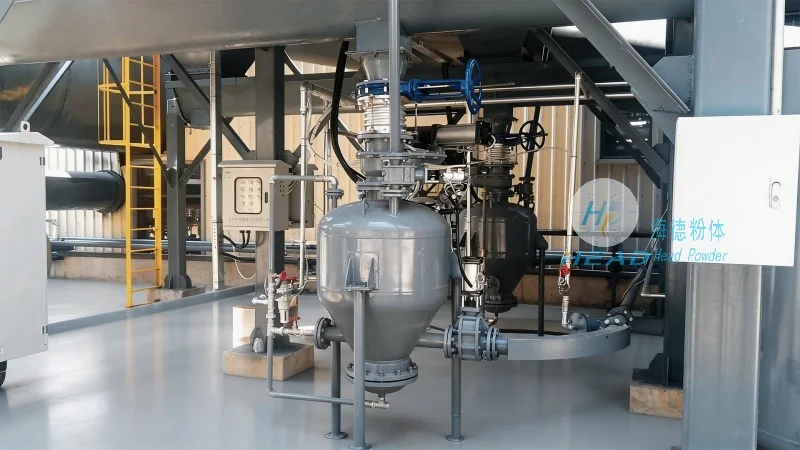
覆膜砂气力输送设备通常由多个关键子系统构成,每个部分均经过精心设计,以有助于输送过程的稳定与高效。首先,供料系统是设备的基础,通常包括料斗、进料阀及计量装置,用于控制覆膜砂的进料量与速度,避免堵塞或过载。其次,气源系统为整个输送过程提供动力,通常采用鼓风机或压缩机,根据输送压力需求选择正压或负压模式。输送管道则是物料传输的通道,通常采用耐磨损、耐腐蚀的材料(如不锈钢或特种塑料),并配备必要的弯头、三通等管件,有助于气流顺畅。此外,控制系统负责监测与调节各参数,如压力、流量、温度等,通过传感器与自动化元件实现较为准确控制。最后,收料系统用于接收输送后的覆膜砂,通常包括卸料阀、料仓等,有助于物料安全、有序地进入下一工序。各子系统通过管道、阀门及电气连接,形成一个完整的输送网络,协同工作以实现覆膜砂的高效输送。
工作原理解析:气力输送的动态过程
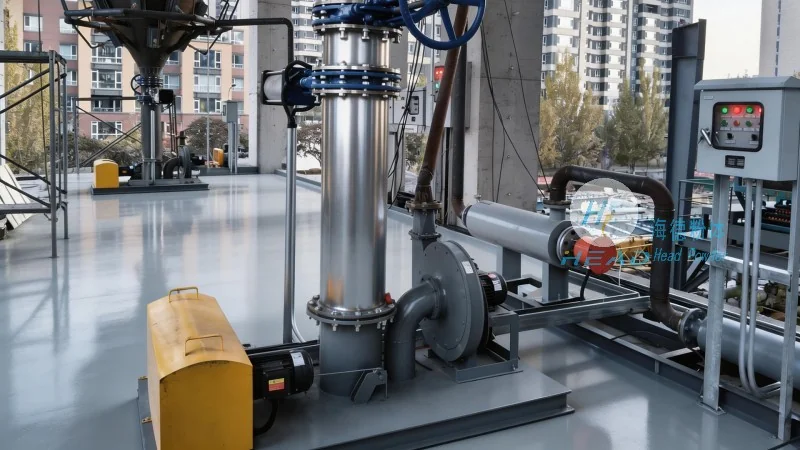
覆膜砂气力输送设备的核心原理是通过气流将物料颗粒悬浮并输送至目的地。具体来说,当设备启动后,气源系统产生的气流进入输送管道,形成高速气流。此时,供料系统将覆膜砂加入气流中,物料颗粒被气流携带,以颗粒流或稀相流的形式沿管道移动。根据输送压力的不同,可分为正压输送(气流从输送设备流向收料设备,压力高于大气压)和负压输送(气流从收料设备流向输送设备,压力低于大气压)。对于覆膜砂这类密度较大、颗粒较粗的物料,通常采用正压输送模式,以克服物料重力与管道阻力。在输送过程中,气流速度需保持在通常范围(通常为15-30m/s),既有助于物料被有效输送,又避免管道磨损或能量浪费。当物料到达收料系统时,气流速度降低,物料因重力沉降,通过卸料阀进入料仓。整个过程中,控制系统持续监测各参数,根据实际需求调整气流速度与进料量,有助于输送过程的稳定与高效。
技术优势与性能特点
覆膜砂气力输送设备相比传统输送方式(如皮带输送、斗式提升机),具有显著的技术优势。首先,高效性是其核心特点,设备可实现连续、不间断的物料输送,输送距离可达数百米甚至更远,满足大规模生产需求。其次,环保性方面,气力输送过程中无粉尘飞扬,可有效减少环境污染,符合现代工业的环保要求。此外,设备结构紧凑,占地面积小,便于在有限空间内安装与布局。对于覆膜砂这类易结块、易磨损的物料,设备采用耐磨材料(如高铬合金或陶瓷衬里)保护管道与部件,延长设备使用寿命。同时,设备具有较好的适应性,可根据不同生产需求调整输送参数,适用于不同粒径、密度的覆膜砂。例如,对于细颗粒覆膜砂,可通过调整气流速度与压力,优化输送效果;对于粗颗粒物料,则需增加管道直径或采用更大的风机,以有助于物料顺利输送。总体而言,覆膜砂气力输送设备在效率、环保、耐用性等方面均表现出色,成为现代工业生产中的可作为选择。