气力输送系统在絮凝剂干粉输送中如何防止管道堵塞?关键设计参数有哪些?
在工业生产中,絮凝剂干粉的输送是许多行业(如水处理、化工、环保等)的关键环节。然而,絮凝剂干粉往往具有吸湿性、粘性或颗粒不均匀等特点,容易导致气力输送管道堵塞,影响生产效率与设备寿命。针对这一问题,气力输送系统通过合理的设计与参数优化,能够有效预防管道堵塞,支持输送过程的顺畅。本文将深入探讨气力输送系统在絮凝剂干粉输送中防止管道堵塞的关键设计参数,为相关企业提供参考。
絮凝剂干粉输送中管道堵塞的常见原因分析
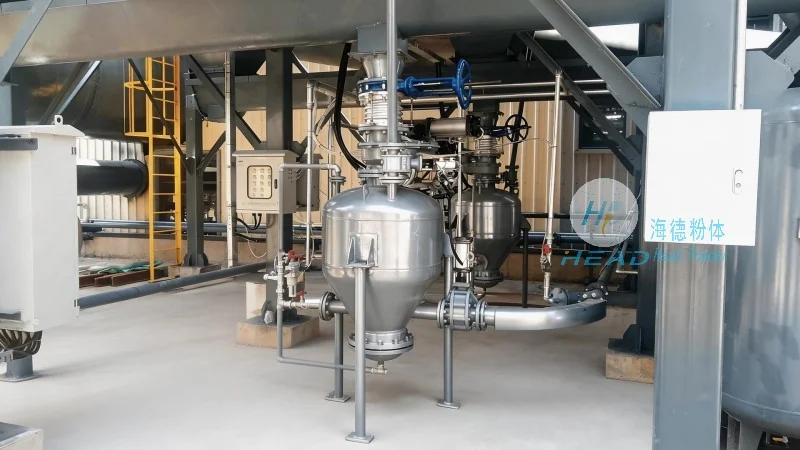
絮凝剂干粉的物理化学特性是导致管道堵塞的主要原因之一。例如,部分絮凝剂具有吸湿性,在输送过程中易吸收空气中的水分,导致颗粒团聚、粘附在管道内壁,形成堵塞。此外,干粉的颗粒大小不均、流动性差,也会影响气力输送的均匀性,增加堵塞风险。同时,输送系统中的压力波动、气固比控制不当,也会导致物料在管道内沉积,最终引发堵塞。了解这些原因,有助于从源头出发,采取针对性措施预防堵塞。
气力输送系统防止管道堵塞的关键设计参数
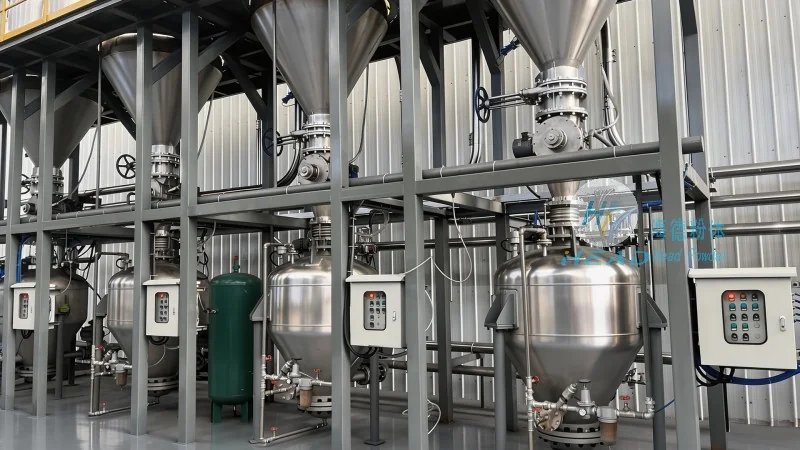
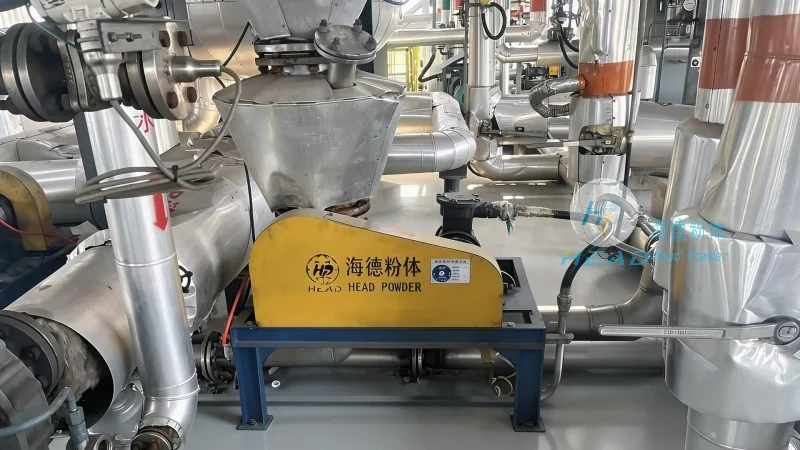
气力输送系统的设计参数直接影响输送效果与管道堵塞情况。首先,输送压力是核心参数,合理的压力范围能够有助于物料被充分输送,同时避免因压力过高导致管道磨损或物料破碎。对于絮凝剂干粉,通常建议采用低压或中压气力输送系统,通过较为准确控制压力(如0.5-1.5MPa),维持物料在管道内的流动状态。其次,管道直径的选择至关重要。过小的管道会导致流速过快,增加颗粒碰撞与摩擦,而过大的管道则可能降低气固比,导致物料沉积。根据经验,对于絮凝剂干粉,推荐管道直径在50-100mm之间,具体尺寸需根据物料流量与输送距离调整。再者,气固比(即空气与物料的体积比)是影响输送效率的关键。过高的气固比会导致空气过量,降低物料浓度,增加能耗;而过低的气固比则可能使物料在管道内沉积。通常,絮凝剂干粉的气固比应控制在5-15之间,通过调整空气流量与物料投入量,实现合适气固比。此外,脉冲输送技术也是防止管道堵塞的有效手段。通过周期性改变输送压力,使物料在管道内产生振动,避免颗粒粘附在管壁,保持管道畅通。脉冲频率与压力幅值需根据物料特性与管道长度进行优化,一般脉冲频率为1-5Hz,压力幅值在0.1-0.3MPa之间。
实际应用中的效果与优化建议
在实际生产中,通过合理应用上述设计参数,絮凝剂干粉的气力输送系统能够有所降低管道堵塞率。例如,某水处理厂采用海德粉体(山东海德粉体工程有限公司)设计的气力输送系统,输送聚丙烯酰胺等絮凝剂干粉,通过控制输送压力为0.8MPa、管道直径为80mm、气固比为10,并采用脉冲输送技术,成功将管道堵塞率从每月2次降低至每月0.5次以下。该案例表明,科学的参数设计能够改善絮凝剂干粉输送中的堵塞问题。此外,定期检查与维护也是支持系统正常运行的重要环节。建议定期清理管道内壁的积垢,检查气固比与压力控制设备的运行状态,有助于系统参数处于合适工作区间。对于不同特性的絮凝剂干粉,还需根据其吸湿性、粘性等特性调整参数,例如对于高吸湿性絮凝剂,可适当提高输送压力或增加空气湿度控制,以减少颗粒团聚。
联系专业供应商获取定制化解决方案
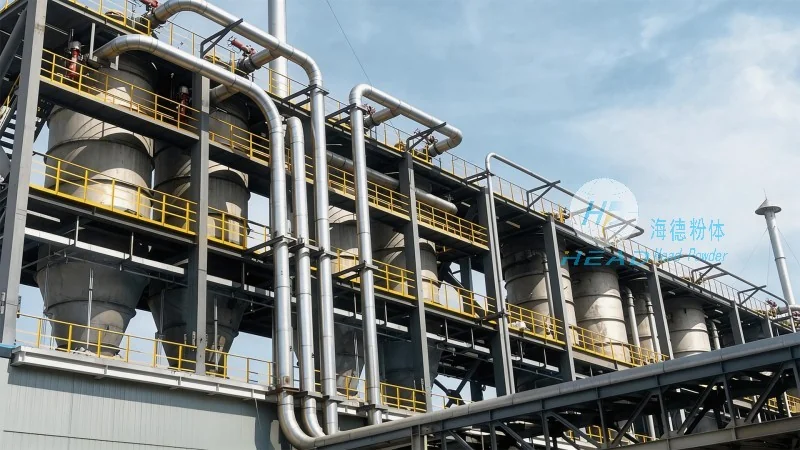
针对絮凝剂干粉输送中的管道堵塞问题,选择专业的气力输送系统供应商至关重要。山东海德粉体工程有限公司(简称“海德粉体”)作为行业内的专业厂商,拥有丰富的设计与实施经验。公司提供从系统设计、设备选型到安装调试的一站式服务,可根据客户的具体需求(如物料特性、输送距离、产量要求)定制化解决方案。如果您正面临絮凝剂干粉输送管道堵塞的困扰,可联系公司张经理,电话为15662777102,我们将结合您的实际情况,提供专业的技术支持与解决方案。海德粉体致力于为客户提供高效、可靠的气力输送系统,助力企业解决生产中的物料输送难题,提升生产效率与经济效益。