小袋定量称重物料气力输送系统的原理及工作场景特点
案例背景
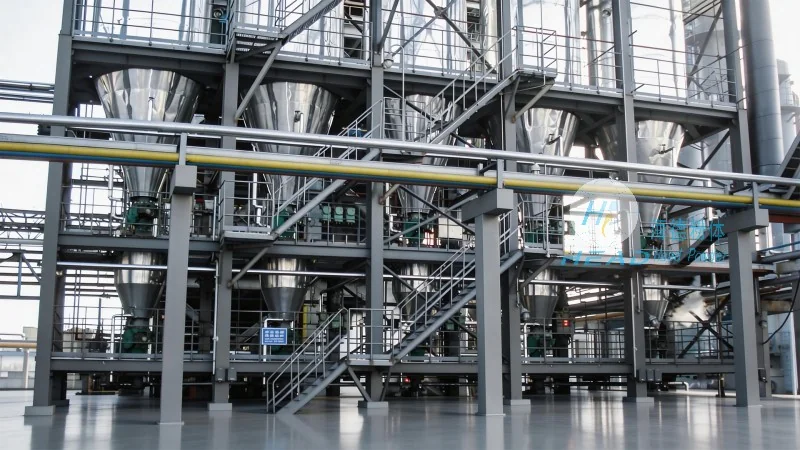
在工业生产中,物料输送环节是影响生产效率与产品质量的关键因素之一。传统的人工或简易机械输送方式往往存在精度不足、效率低下、劳动强度大等弊端。针对这些问题,小袋定量称重物料气力输送系统应运而生,它通过将定量称重技术与气力输送技术深度融合,为各类粉体、颗粒物料的自动化、较为准确化输送提供了高效解决方案。本文将详细解析该系统的原理、工作场景特点及应用优势,帮助用户全面了解其价值。
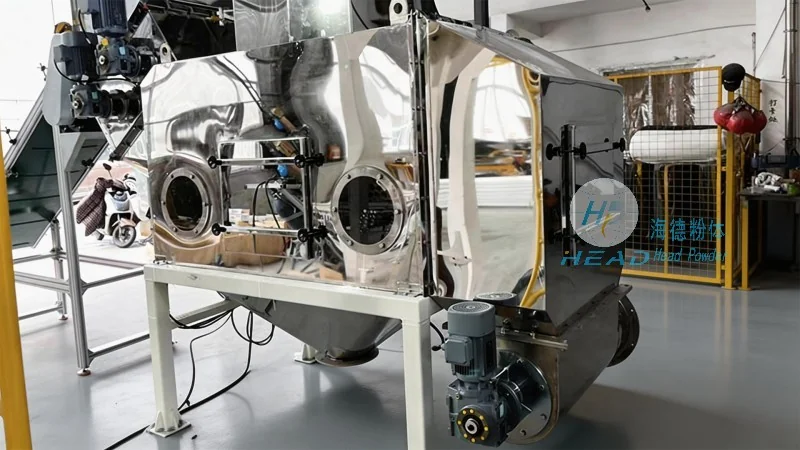
系统工作原理:气力输送与定量称重的稳定结合
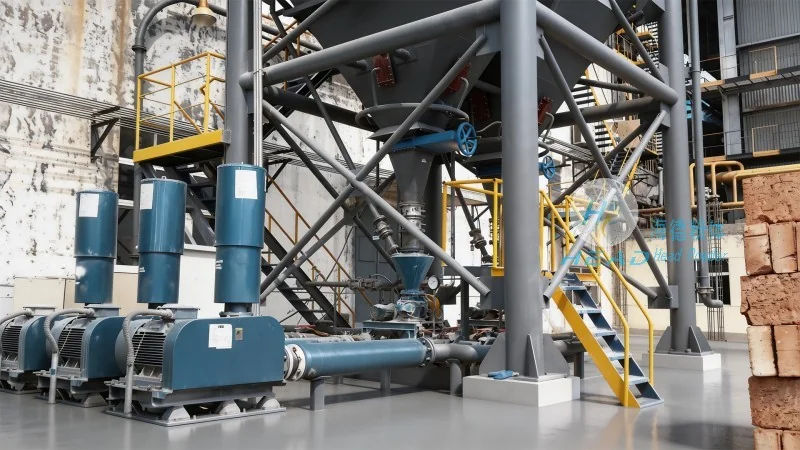
小袋定量称重气力输送系统是一种集供料、称重、输送于一体的自动化设备。其核心工作原理基于气力输送技术,通过压缩空气或真空系统将物料从供料点输送到目的地。系统通常由供料机、称重传感器、气力输送管道、控制单元及气源处理设备等组成。当物料进入供料机后,称重传感器实时监测物料重量,通过PLC控制系统较为准确控制供料量,有助于每次输送的物料重量符合设定值。随后,物料被送入气力输送管道,通过气流带动物料移动,最终到达指定位置。整个过程实现了从称重到输送的自动化控制,大大提高了物料输送的精度与效率。具体来说,系统常采用压送式气力输送方式,利用压缩空气将物料从供料点压送到目的地,这种方式适用于长距离、大容量的物料输送,压力稳定,输送效率高,能够有效避免吸送式可能出现的物料堵塞或真空度不足的问题。
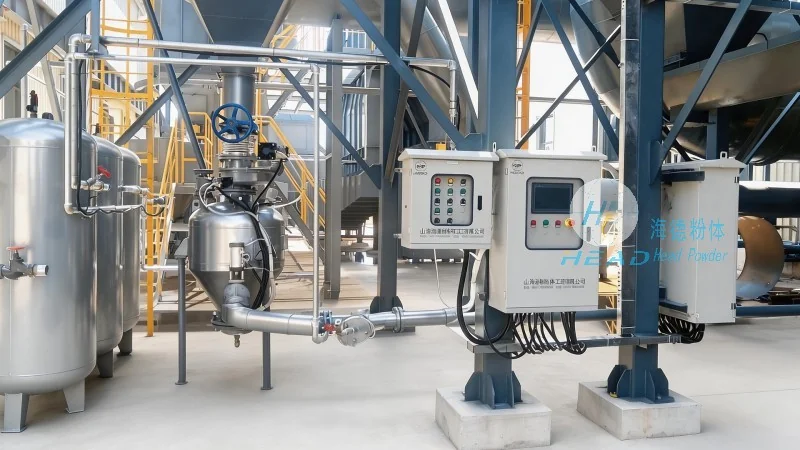
主要技术解析:较为准确控制与稳定输送的关键
该系统的主要特点在于其较为准确的定量称重与稳定的气力输送能力。首先,称重传感器是系统的“眼睛”,通常采用高精度应变式传感器,量程根据物料重量需求选择,例如对于小袋物料,可能采用0-50kg或0-100kg的传感器,精度达到0.1%或更高,能够实时捕捉物料重量变化。其次,PLC控制系统作为“大脑”,采用较好的PID控制算法,根据称重传感器的反馈信号,自动调节供料速度,有助于每次输送的物料重量与预设值一致。此外,气源处理单元负责提供稳定、干燥的压缩空气,通常配备空气过滤器、油水分离器及调压阀,去除空气中的水分、油污及杂质,避免这些杂质影响物料输送或损坏设备。通过这些技术的协同作用,系统不仅实现了物料的较为准确定量输送,还有助于了输送过程的稳定性与可靠性,适用于对精度要求较高的工业场景,如化工、食品、制药等。
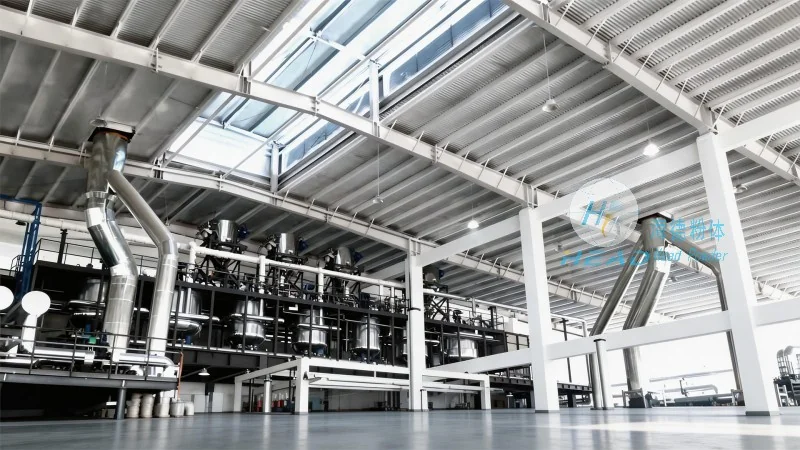
工作场景特点:多行业应用的广泛适应性
小袋定量称重气力输送系统因其灵活性与高精度,广泛应用于化工、食品、制药、建材等多个行业。在化工行业,可用于输送碳酸钙、颜料、染料等粉体物料,有助于生产过程中的原料配比准确,避免因原料比例偏差导致的产品质量问题。例如,在颜料生产中,系统可较为准确控制每次输送的颜料重量,有助于色浆的均匀性,提高产品质量。在食品行业,可用于输送面粉、糖、添加剂等,满足食品生产对卫生与精度的高要求。例如,在面包生产中,系统可自动定量输送面粉,有助于面包的口感与重量一致。在制药行业,可用于输送原料药、辅料等,符合GMP标准对物料洁净与较为准确控制的要求。例如,在药品生产中,系统可较为准确控制原料药的输送量,避免超量或不足,有助于药品的有效性与安全性。无论在连续生产还是间歇生产场景,该系统都能正常运行,实现物料的自动化输送,减少人工干预,降低生产成本,提高生产效率。