全自动供料物料气力输送的原理及工作场景特点
案例背景
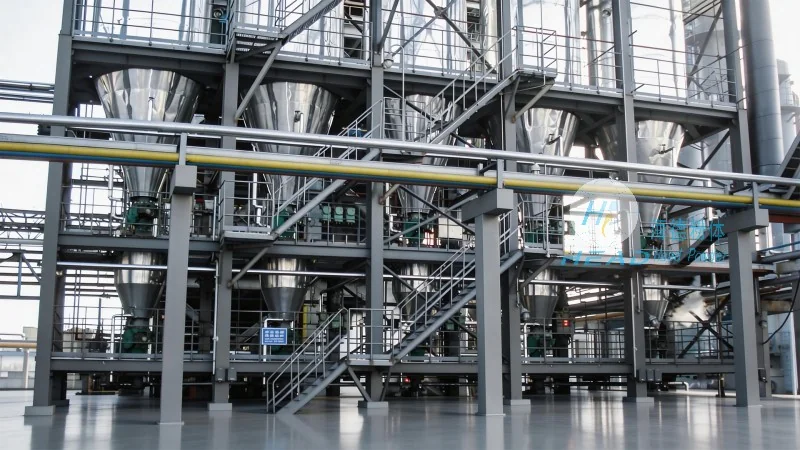
在工业生产中,粉体物料的输送是许多行业(如化工、食品、制药)的关键环节。传统的人工或机械输送方式往往存在扬尘、效率低、人工成本高等问题。为解决这些问题,全自动供料物料气力输送技术应运而生,通过集成自动化控制与高效输送设备,实现了粉体物料的密闭、连续、稳定输送。本文将详细介绍全自动供料物料气力输送的原理、工作场景特点及实际应用优势。
气力输送技术概述
气力输送是一种利用气体(通常为空气或压缩空气)作为载体,将粉体、颗粒等物料从起点输送到终点的输送技术。根据气流压力的不同,气力输送可分为吸送式、压送式和混合式三种类型。吸送式通过负压将物料吸入管道,适用于短距离、小颗粒物料的输送;压送式通过正压将物料压入管道,适用于长距离、大颗粒物料的输送;混合式则结合了吸送和压送的特点,适用于更复杂的输送场景。全自动供料系统在此基础上,进一步集成自动化控制单元,实现了输送过程的智能化管理。
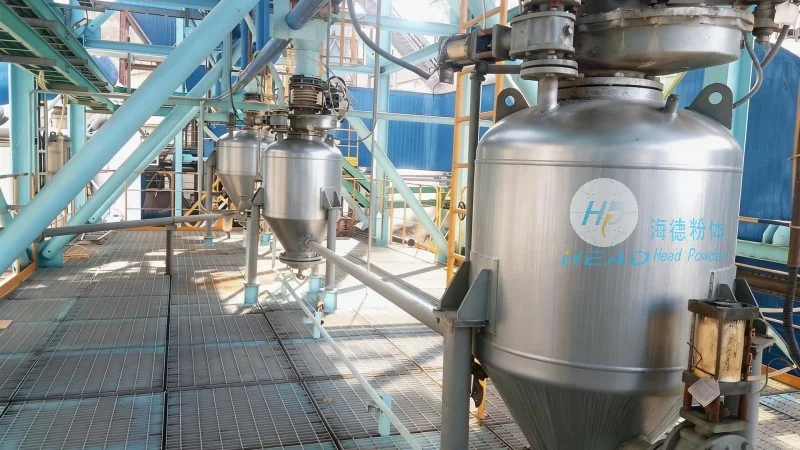
全自动供料系统的核心原理
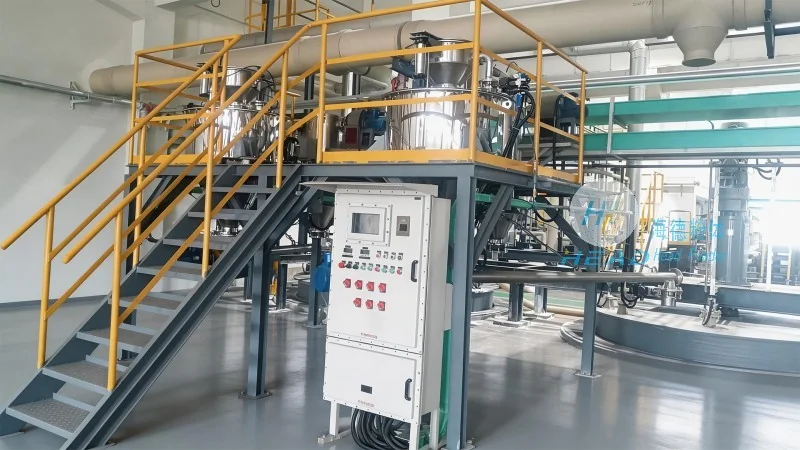
全自动供料物料气力输送系统的核心由多个关键部件组成,各部件协同工作,实现物料的稳定输送。首先,供料单元是系统的起点,根据物料特性选择不同的供料设备,如螺旋供料机(适用于流动性较好的粉体)、振动供料机(适用于流动性较差的粉体)或星型阀(适用于颗粒物料)。这些设备将物料从储料仓或原料罐中均匀送入输送管道。其次,气源系统提供输送所需的气流,通常包括空压机、储气罐、过滤器等,有助于气流的稳定性和清洁度。输送管道采用不锈钢或食品级塑料材质,根据输送距离和物料特性选择不同直径和弯头,有助于输送效率。分离器是系统的关键环节,用于分离物料与空气,通常采用旋风分离器(利用离心力将物料从气流中分离)和布袋除尘器(过滤细粉,有助于空气排放达标)。最后,控制单元通过PLC(可编程逻辑控制器)和各类传感器(如压力传感器、流量传感器、温度传感器)实时监测系统的运行状态,自动调节供料速度、气流速度等参数,实现闭环控制,有助于输送过程的稳定性和可靠性。
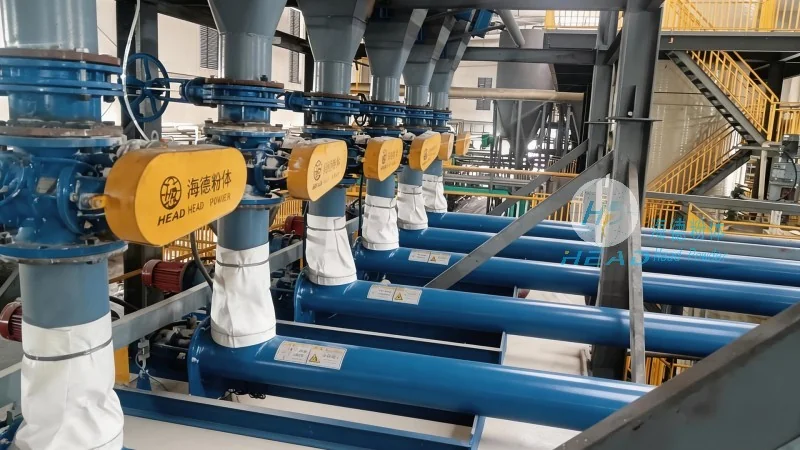
工作场景特点:高效、环保与安全
全自动供料物料气力输送系统在工作场景中展现出多项显著特点,使其成为现代工业生产的首选输送方案。首先,密闭输送,减少粉尘污染。系统通过密闭的输送管道和分离器,将物料与外界环境隔离,有效避免了粉体物料在输送过程中的扬尘,不仅减少了环境污染,还降低了工人吸入粉尘的风险,符合环保法规和职业健康标准。其次,连续高效,提升生产效率。相比传统的人工或机械输送,全自动供料系统可实现24小时连续运行,物料输送过程稳定、连续,避免了物料积压或中断,有所提高了生产节拍。例如,某化工企业在引入该系统后,物料输送效率提升了30%,生产周期缩短了约20%。第三,灵活适应不同物料。系统可根据物料的物理特性(如粒度、密度、流动性)调整参数,处理细粉、粗粉、颗粒等多种形态的物料。例如,对于细粉物料(如面粉、药粉),通过降低气流速度和增加分离器效率,有助于物料充分分离;对于颗粒物料(如石英砂、塑料颗粒),通过调整供料速度和管道直径,实现高效输送。第四,环保节能。系统采用高效除尘设备(如布袋除尘器),过滤效率可达99%以上,有助于空气排放达标;同时,通过优化气流设计(如减少弯头数量、采用光滑管道),降低能耗,相比传统输送方式节能约20%-30%。第五,自动化控制,降低人工成本。系统通过传感器实时监测物料流量、压力、温度等参数,自动调节输送过程,减少了人工干预的需求。例如,某食品加工企业使用该系统后,人工成本降低了约50%,同时提高了操作安全性,避免了人工操作中可能出现的粉尘吸入或设备误操作风险。
典型应用场景分析
全自动供料物料气力输送系统在多个行业得到了广泛应用,以下是几个典型的应用场景:
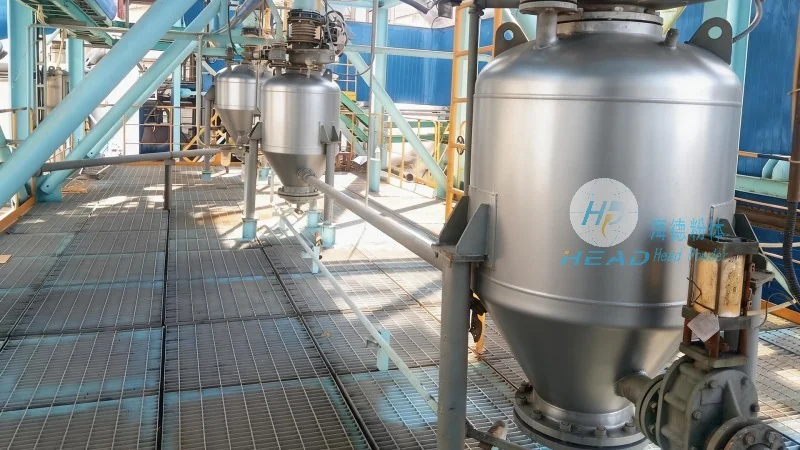
1. 化工行业:在化工生产中,粉体原料(如碳酸钙、硫酸铜、氧化铁等)的输送是关键环节。传统输送方式中,这些粉体物料易扬尘,且人工输送效率低。全自动供料系统通过密闭输送,将原料从储料罐输送到反应釜,有助于反应过程的稳定性。例如,某化工企业使用山东海德粉体工程有限公司的全自动供料气力输送系统后,原料输送效率提升了25%,反应釜的加料时间缩短了约15分钟,同时减少了粉尘对设备的腐蚀,延长了设备寿命。