大麦芽粉体气力输送设备的原理及工作场景特点
案例背景
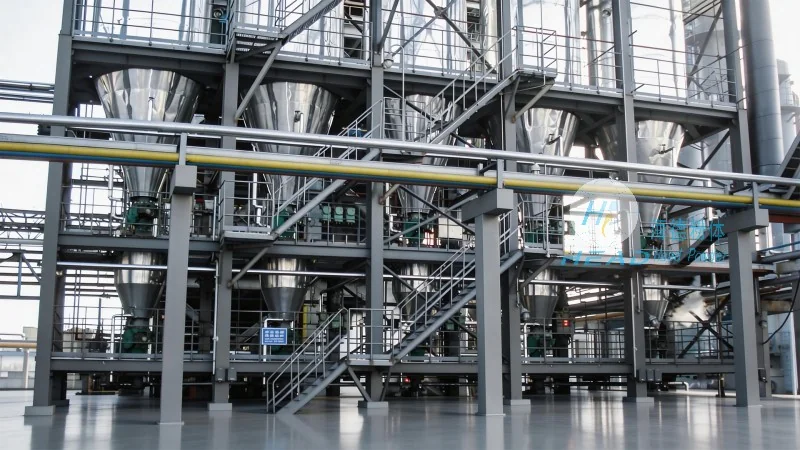
大麦芽作为啤酒生产的核心原料,其高效、稳定的输送环节对整个生产流程至关重要。气力输送设备凭借其自动化程度高、输送效率强、适用范围广等优势,已成为大麦芽输送的主流选择。本文将详细解析大麦芽粉体气力输送设备的工作原理,并结合实际工作场景,探讨其特点与应用价值,帮助用户全面了解该设备在工业生产中的重要作用。
大麦芽粉体气力输送设备的工作原理解析
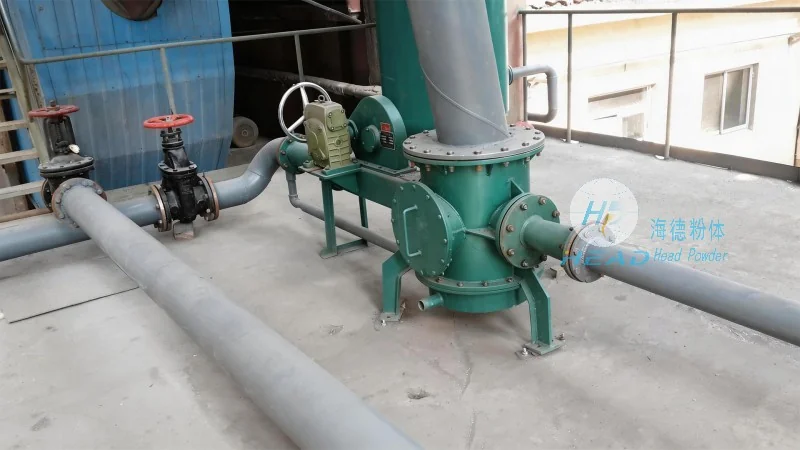
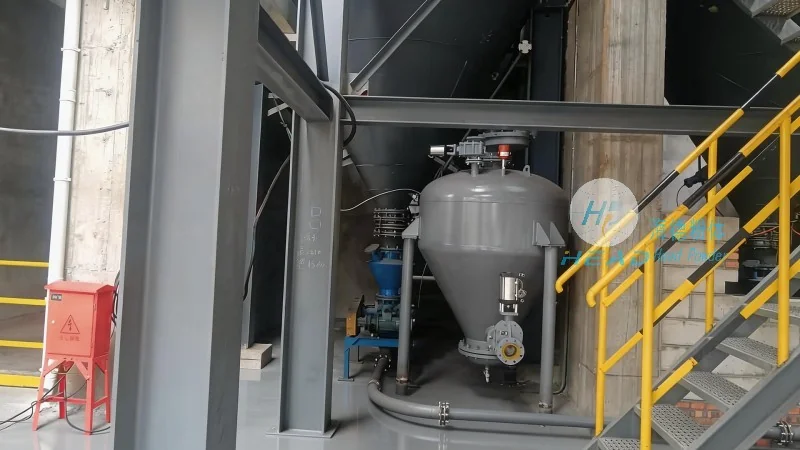
气力输送是通过气流输送粉体或颗粒物料的技术,根据输送压力的不同,主要分为正压气力输送系统和负压气力输送系统。对于大麦芽这类颗粒物料,正压气力输送系统因其压力稳定、输送效率高、对物料适应性强的特点,被广泛应用于工业生产中。正压系统通过压缩空气将物料从供料点压送到卸料点,而负压系统则通过真空吸料实现输送。海德粉体工程公司的大麦芽气力输送设备,针对大麦芽的物理特性(如颗粒直径2-8mm、湿度控制要求严格、密度约0.7-0.8g/cm³),对核心部件进行了优化设计。
设备的工作流程通常包括:物料从料斗进入供料器(如星型阀或螺旋输送机),通过气阀控制进料量,压缩空气从输送管道一端注入,推动物料沿管道运动,到达终点后,通过卸料器(如旋风分离器或气力卸料器)分离物料与空气,完成输送过程。海德粉体的供料器设计考虑了大麦芽的流动性,采用防卡料结构,有助于物料均匀进料;输送管道采用耐磨材料(如不锈钢或高硬度塑料),减少颗粒磨损;气阀采用脉冲阀技术,控制气流脉冲,提高输送效率。此外,设备配备变频调速风机,可根据输送量实时调整风量,实现节能运行,降低能耗成本。负压系统则通过真空泵产生负压,将物料从吸料点吸入管道,适用于短距离、低输送量的场景,但正压系统在长距离、大输送量的大麦芽输送中更具优势。
大麦芽粉体气力输送设备的工作场景特点分析
大麦芽粉体气力输送设备的应用场景广泛,主要涉及啤酒生产、饲料加工、食品加工等多个行业。在啤酒厂,设备通常用于将大麦芽从仓库或粉碎车间输送至糖化锅,需要跨越数十米至数百米的距离,且需保持物料干燥、无破损。海德粉体的设备针对这一场景,设计了长距离输送方案,通过优化管道布局(如增加弯头数量、调整管径)和风速控制(通常为15-25m/s),有助于物料在输送过程中保持稳定,避免结块或破碎。例如,某啤酒厂采用海德粉体的正压气力输送系统,输送距离200米,输送量每小时5吨,物料破损率低于1%,有效有助于了啤酒生产原料的质量。
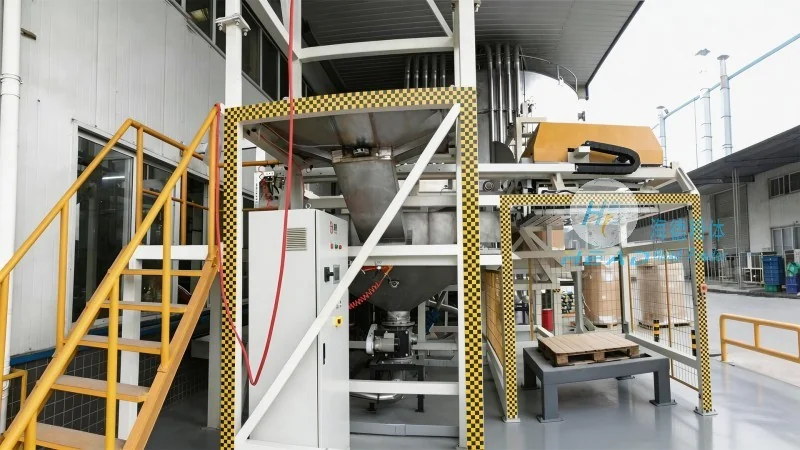
在饲料加工领域,大麦芽作为饲料原料,需要与其它物料(如玉米、豆粕)混合后用于动物饲养。气力输送设备能够快速、均匀地将大麦芽输送至混合机,提高生产线的自动化水平。海德粉体的设备采用封闭式管道,有助于物料在输送过程中不受污染,符合饲料卫生标准。某饲料加工企业采用该设备后,生产效率提高25%,减少了人工搬运的劳动强度,同时降低了物料损耗。
此外,在食品加工中的生产线物料转移场景,大麦芽需要从加工设备(如粉碎机、发芽机)输送至包装设备。海德粉体的设备采用卫生级设计,管道内壁光滑,易于清洁,符合食品卫生要求。设备工作场景的特点差异主要体现在输送距离、物料量、环境要求等方面,海德粉体根据客户具体需求,提供定制化解决方案,有助于设备与生产流程稳定匹配。例如,对于短距离、小输送量的场景,可采用负压系统;对于长距离、大输送量的场景,则采用正压系统,并优化管道布局,提高输送效率。