大麦芽粉体气力输送线的工作原理及特点分别是什么
案例背景
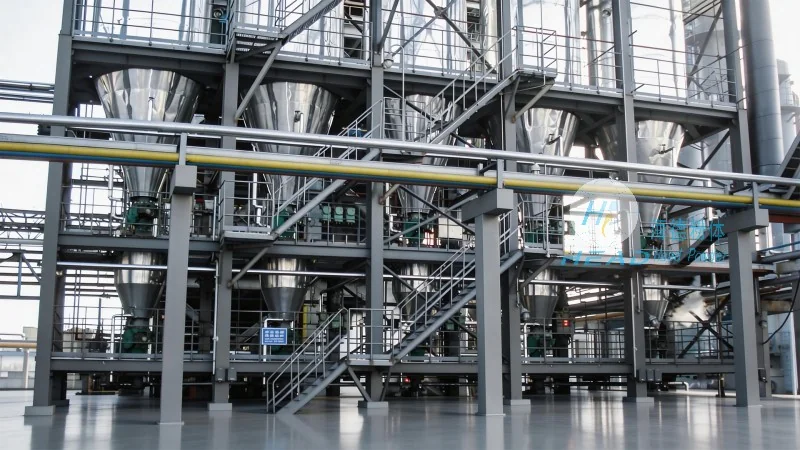
在啤酒生产过程中,大麦芽作为核心原料,其输送环节的效率与稳定性直接关系到整个生产线的流畅性。传统的大麦芽输送方式往往存在粉尘飞扬、输送效率低、劳动强度大等问题,而大麦芽粉体气力输送线凭借其独特的优势,成为现代啤酒生产中不可或缺的输送设备。本文将详细解析大麦芽粉体气力输送线的工作原理与核心特点,帮助用户全面了解这一高效输送解决方案。
一、大麦芽粉体气力输送线的工作原理解析
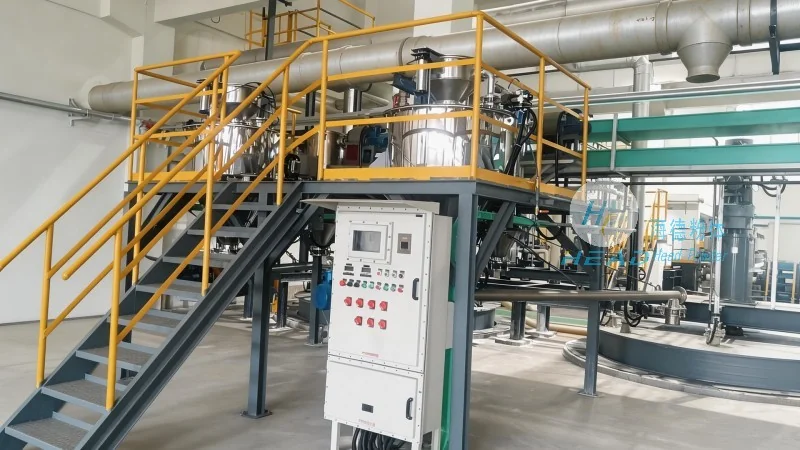
大麦芽粉体气力输送线通过气力输送技术,将大麦芽颗粒在密闭管道内借助气流进行输送。其工作原理主要分为正压输送和负压输送两种模式,具体选择需根据实际生产需求、输送距离及大麦芽的物理特性(如颗粒大小、湿度、密度等)来确定。以正压输送为例,系统通过供料器将大麦芽物料送入输送管道,同时由鼓风机产生的高压气流推动物料沿管道向前移动。在输送过程中,管道内的气流速度需保持足够高,以有助于物料颗粒能够被气流携带并稳定输送,避免物料在管道内沉积或堵塞。输送至终点后,通过分离器将气流与物料分离,物料被收集至指定位置,而气流则通过除尘装置处理后排空。整个过程实现了大麦芽的密闭、连续、高效输送,有效避免了传统输送方式中的粉尘污染问题。
设备组成方面,大麦芽粉体气力输送线通常包括供料装置(如星型给料机、螺旋输送机等)、输送管道(采用耐磨损、耐腐蚀的材料,如不锈钢或特殊塑料)、气源设备(鼓风机或真空泵)、分离器(旋风分离器或布袋除尘器)、控制系统(用于调节气流速度、压力及输送量)等。各部件协同工作,有助于大麦芽颗粒在输送过程中保持稳定,减少破碎和损耗。针对大麦芽颗粒的脆性特点,系统设计时会特别考虑管道的磨损防护,例如采用内衬耐磨材料或优化气流速度,以降低对物料的冲击损伤,支持大麦芽的完整性与品质。
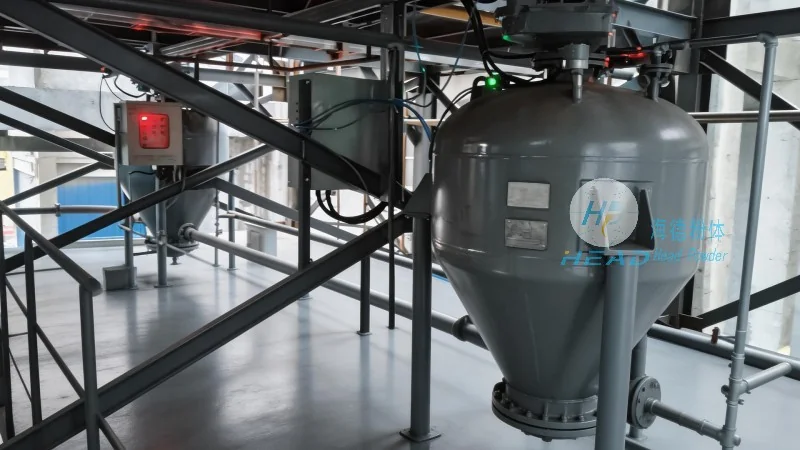
二、大麦芽粉体气力输送线的核心特点与应用优势
大麦芽粉体气力输送线相较于传统输送方式,具有多项显著特点,使其在啤酒生产中展现出独特的优势。首先,高效连续输送是其最突出的特点之一。通过密闭管道内的气流推动,物料能够实现连续、不间断的输送,输送效率远高于人工或机械输送方式,有所改善了生产线的整体产能。其次,环保无污染,由于输送过程在密闭管道内进行,避免了大麦芽粉尘的飞扬,减少了空气污染,同时降低了物料损耗,符合现代工业生产对环保的要求。再者,自动化程度高,系统可通过PLC或工业电脑进行控制,实现输送量的自动调节、设备故障的实时监测及远程操作,减少了人工干预,降低了劳动强度,提升了生产管理的便捷性。此外,输送距离长、适应性强,气力输送线可根据实际生产布局调整输送管道的长度和走向,适用于不同厂房结构下的物料输送需求,且能适应大麦芽颗粒大小不一、湿度不均等复杂工况,有助于输送的稳定性与可靠性。
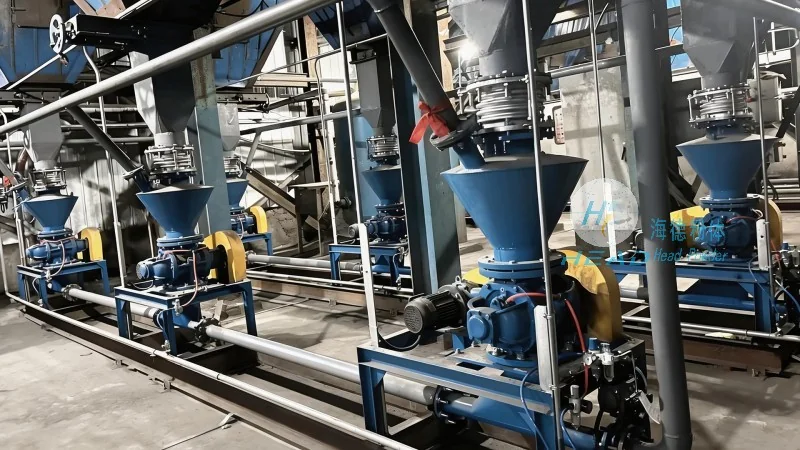
在实际应用中,大麦芽粉体气力输送线能够有所提升啤酒生产线的整体效率。例如,在麦芽处理环节,通过高效输送大麦芽至粉碎机、浸渍罐等设备,缩短了物料输送时间,减少了生产周期;在发酵前处理中,稳定输送大麦芽至糖化设备,有助于了糖化过程的原料供应,避免了因输送中断导致的工艺延误。同时,系统对大麦芽颗粒的破碎率低,保持了原料的完整性,有助于提升啤酒的口感与品质。此外,由于输送过程密闭,减少了粉尘对设备、环境及操作人员的危害,降低了维护成本,提高了生产安全性。
三、大麦芽粉体气力输送线的成本效益分析
从经济角度分析,大麦芽粉体气力输送线虽然初期投资可能高于传统输送设备,但其长期运行成本较低。传统输送方式如皮带输送机或斗式提升机,易因粉尘积聚导致设备故障频发,维护成本高;而气力输送线采用密闭输送,减少了设备磨损,延长了使用寿命,降低了维修频率。同时,由于输送效率高,减少了物料损耗,降低了原料成本。此外,自动化控制降低了人工成本,提高了生产效率,综合来看,气力输送线在啤酒生产中的综合成本效益显著,是现代化啤酒厂提升生产竞争力的关键设备之一。