焙烧砂粉体气力输送设备的工作原理及特点分别是什么
案例背景
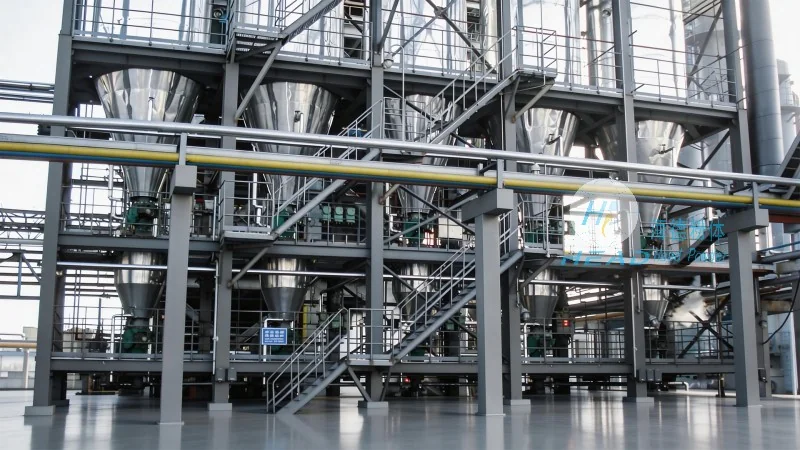
在工业生产中,焙烧砂作为一种重要的粉体材料,广泛应用于建材、化工、冶金等多个领域。而焙烧砂粉体气力输送设备作为实现高效、安全输送焙烧砂的关键设备,其工作原理与特点直接关系到生产效率与成本控制。本文将深入解析焙烧砂粉体气力输送设备的工作原理,并阐述其核心特点,帮助用户全面了解这一技术。
一、焙烧砂粉体气力输送设备的工作原理
焙烧砂粉体气力输送设备通过气流将焙烧砂颗粒从供料点输送到卸料点,其工作原理主要基于流体力学中的气固两相流理论。设备通常采用正压输送或负压输送两种方式,具体选择需根据输送距离、颗粒特性及系统布局等因素综合考量。
正压输送系统通过风机将压缩空气送入输料管,与焙烧砂颗粒混合形成气固混合物,在压力作用下沿管道输送至分离器。分离器通过旋风分离或袋式过滤等工艺,将焙烧砂与空气分离,空气经净化后排出,焙烧砂则落入卸料斗。负压输送系统则通过抽风机在输料管内形成负压,将焙烧砂吸入管道,再通过分离器实现固气分离。无论是正压还是负压输送,设备均通过较为准确控制气流速度与压力,有助于焙烧砂颗粒在输送过程中保持稳定,避免堵塞或磨损管道。
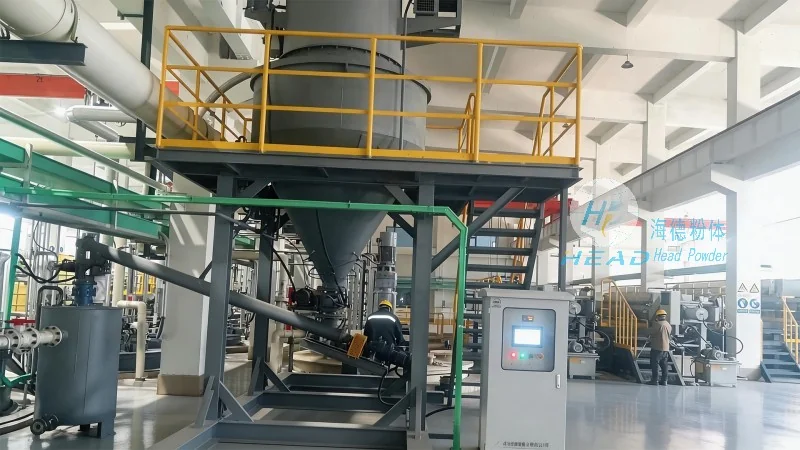
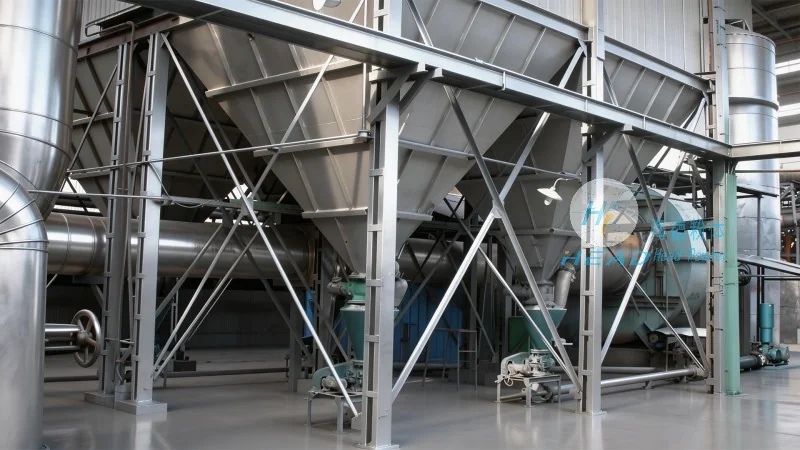
具体来说,焙烧砂粉体气力输送设备通常由供料装置、输料管、分离器、风机(或抽风机)、卸料装置及控制系统等部分组成。供料装置负责将焙烧砂均匀送入输料管,输料管则根据输送距离选择合适的管径与材质(如不锈钢、塑料或复合管),以适应焙烧砂的磨损特性。分离器是设备的核心部件,其设计直接影响输送效率与粉尘控制效果。例如,旋风分离器通过离心力将颗粒与空气分离,袋式过滤器则通过过滤介质拦截细小粉尘,有助于排放的空气符合环保标准。风机或抽风机的选型需考虑输送量、管道阻力及系统压力要求,有助于气流稳定且能耗合理。
二、焙烧砂粉体气力输送设备的特点
焙烧砂粉体气力输送设备相比传统输送方式(如皮带输送、螺旋输送等),具有以下显著特点:
首先,高效性。气力输送设备可实现连续、均匀的输送,输送速度可达数十米每秒,远高于传统输送方式,有所提高了生产线的整体效率。对于焙烧砂这类颗粒状物料,气力输送能够减少物料在输送过程中的堆积与堵塞,有助于生产流程的连续性。
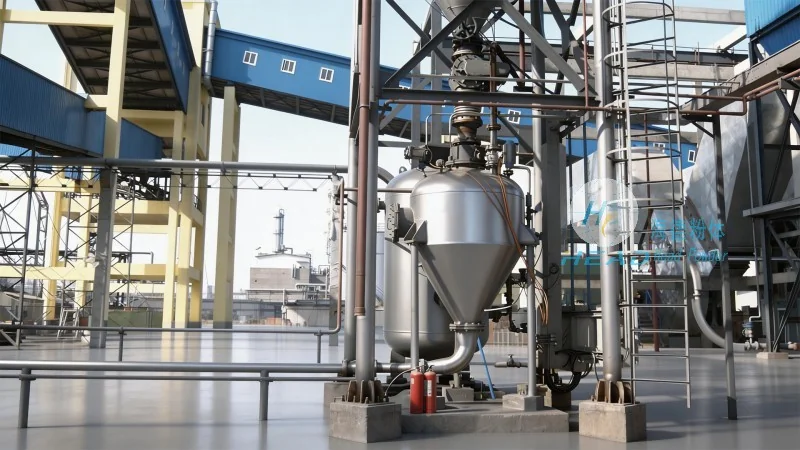
其次,环保性。设备通过密闭管道输送,有效避免了焙烧砂粉尘的飞扬,减少了环境污染。分离器与过滤装置可高效收集输送过程中的粉尘,使排放的空气达到国家环保标准,符合绿色生产的要求。此外,部分设备还配备粉尘回收系统,将收集的粉尘重新送回生产线,实现资源循环利用。
再者,适应性广。焙烧砂粉体气力输送设备可根据不同输送距离、颗粒大小及输送量进行调整,适用于短距离(如几十米)或长距离(如数百米)的输送。无论是水平输送还是垂直输送,设备均能灵活应对,且对焙烧砂的湿度、温度及颗粒形状具有通常的适应性,无需对物料进行特殊处理即可直接输送。
此外,操作简便。设备通常配备自动化控制系统,可实时监测输送压力、流量及温度等参数,通过传感器与控制器实现自动调节,减少了人工干预的需求。同时,设备的维护保养相对简单,关键部件(如风机、分离器)设计合理,故障率低,降低了生产维护成本。
三、海德粉体焙烧砂气力输送系统的优势
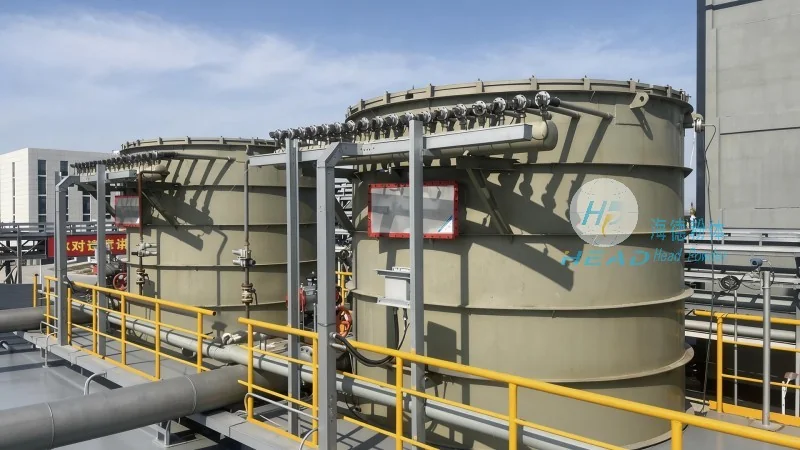
作为专业的粉体工程解决方案提供商,山东海德粉体工程有限公司(简称海德粉体)在焙烧砂粉体气力输送设备领域拥有丰富的技术积累与项目经验。公司针对焙烧砂的特性,研发了多款适配的气力输送系统,如正压气力输送系统、负压气力输送系统及组合式输送系统,可根据客户的具体需求定制化设计。
海德粉体的焙烧砂气力输送系统不仅具备上述高效、环保、适应性强等特点,还融入了多项创新技术。例如,采用变频风机控制,根据实际输送量调整风量,实现节能运行;配备智能分离器,通过优化分离效率,提高焙烧砂的回收率;采用耐磨管道与阀门,延长设备使用寿命,降低维护成本。公司还提供从设备设计、安装调试到后期维护的全流程服务,有助于客户在使用过程中获得专业支持。