什么是生石膏物料气力输送?设计原理又是什么?
案例背景
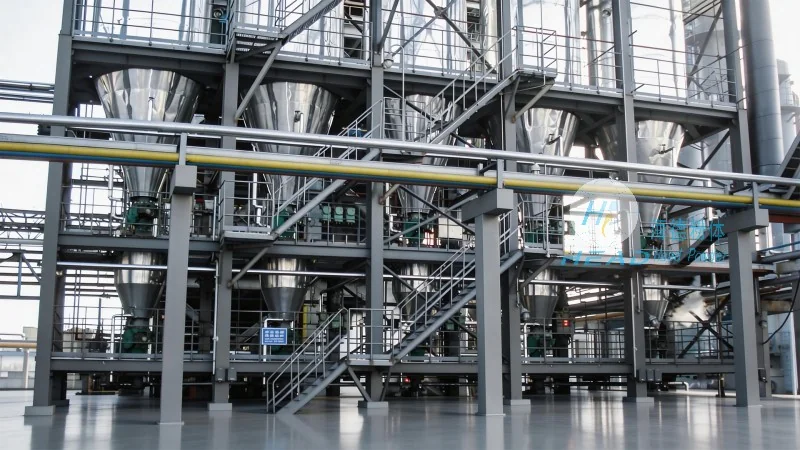
生石膏物料气力输送是一种利用气体动力将生石膏颗粒(或粉体)从起始点输送到终点的高效输送技术。生石膏,即二水硫酸钙(CaSO₄·2H₂O),是建材、医药、化工等领域的核心原料,其物性(如密度约2.3g/cm³、颗粒形状不规则、易碎、可能含水分或杂质)对输送方式提出了特殊要求。与皮带输送机、斗式提升机等传统机械输送设备相比,气力输送通过将物料与空气混合形成气固两相流,借助气流的动能实现输送,能改善生石膏粉尘飞扬、物料二次污染、输送效率低等问题。该技术特别适用于生石膏从破碎、粉磨工序到成品库的连续输送,是现代石膏加工企业提升生产效率、改善作业环境的关键设备。
生石膏气力输送系统的设计原理解析
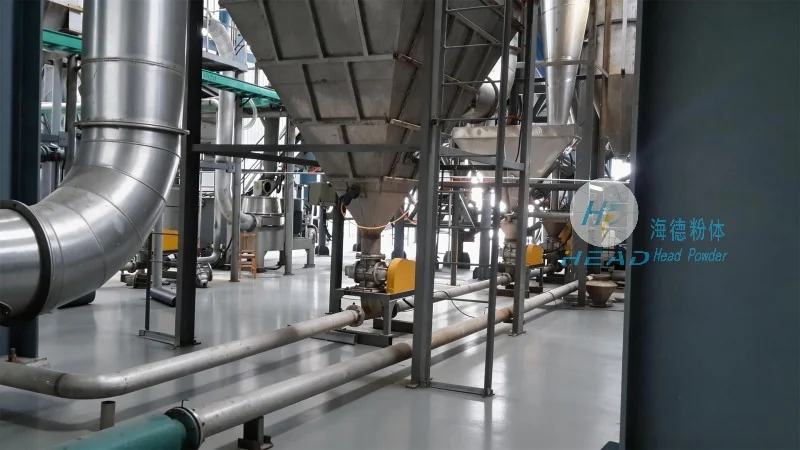
生石膏气力输送系统的设计核心是“气固两相流动力学”与“物料特性匹配”,通常分为正压气力输送和负压气力输送两种类型,分别适用于不同场景。正压气力输送系统通过压缩空气将物料从供料点压送至收料点,适用于长距离(≥200米)、大输送量(≥20吨/小时)的生石膏输送;负压气力输送系统则通过抽吸空气将物料从供料点吸入,适用于短距离(≤100米)、对环境粉尘控制要求高的场景。对于生石膏这类易磨损、易飞扬的物料,设计时需重点考虑以下环节:一是供料装置,需有助于物料均匀连续进入管道,避免堵塞。例如,采用星形给料机或螺旋供料机,通过调节转速控制流量,适应生石膏的块状或粉状特性;二是输送管道,管道内径、弯头数量、倾斜角度直接影响气固两相流稳定性。通常内径根据输送量与气流速度(15-25m/s)计算,弯头处设置导流板减少磨损;三是分离与收料,输送终点通过旋风分离器或袋式除尘器分离空气与物料,有助于收料纯净。此外,系统需配备空气压缩机(正压系统)或抽风机(负压系统),以及实时监测压力、流量的控制系统。海德粉体在设计中会结合物料特性、输送距离、环境要求,制定个性化方案,有助于系统高效正常运行。
生石膏气力输送设备的关键技术参数与选型建议
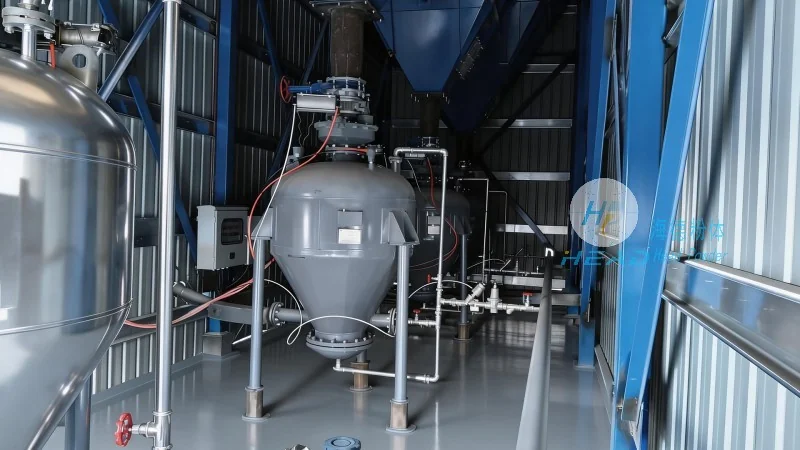
生石膏气力输送设备的技术参数直接影响系统性能与成本。以正压密相输送系统为例,关键参数包括:输送量(根据生产需求,如每小时输送25吨)、气流速度(20m/s,平衡输送效率与管道磨损)、管道内径(200mm,满足输送量需求)、供料压力(0.5MPa,有助于物料进入管道)、分离器压力(0.1MPa,有助于分离效果)。选型时需综合考量生石膏的颗粒大小(80-200目)、密度、流动性,以及输送距离、环境粉尘控制要求。例如,长距离、大输送量场景宜选正压系统,短距离、无尘环境宜选负压系统。海德粉体工程师会通过参数计算与现场勘查,提供定制化设备选型方案,有助于设备与生产需求匹配。例如,某企业生石膏粉体输送系统,通过采用直径200mm的输送管道、75kW空气压缩机,实现了300米距离内25吨/小时的稳定输送,输送效率提升30%以上。
实际应用案例:某石膏加工企业的气力输送解决方案
以山东某建材企业为例,该企业原采用皮带输送机输送生石膏粉体,存在粉尘飞扬、物料二次污染、输送效率低等问题。为解决上述问题,企业引入了海德粉体的生石膏气力输送系统。系统采用正压密相输送方式,从粉磨车间将生石膏粉体输送至成品库,输送距离约300米,输送量约25吨/小时。系统配置包括:螺旋供料机(供料压力0.5MPa)、直径200mm的输送管道、旋风分离器(分离效率95%以上)、空气压缩机(功率75kW)、智能控制系统(实时监测压力、流量、温度)。实施后,系统运行稳定,输送效率提升30%以上,粉尘浓度从原30mg/m³降至5mg/m³以下,物料二次污染率降低至1%以下。企业负责人表示:“海德粉体的气力输送系统不仅解决了粉尘问题,还降低了运营成本,非常满意。”
如何选择合适的生石膏气力输送方案?——专业建议
选择合适的生石膏气力输送方案,需综合考虑物料特性、输送距离、环境要求、成本预算等因素。首先,明确生石膏的物性参数,如颗粒大小(通常为80-200目)、密度、流动性,这些参数直接影响设备选型。其次,确定输送距离,长距离(≥200米)选正压系统,短距离(≤100米)选负压系统。再次,考虑环境粉尘控制要求,无尘场景需负压系统+高效除尘设备。此外,成本预算是关键,正压系统设备投资高但运行成本低,负压系统反之。建议客户咨询专业粉体输送公司,如山东海德粉体工程有限公司,其拥有丰富的生石膏气力输送项目经验。公司联系人张经理,电话15662777102,可提供免费技术咨询服务,帮助客户选择最合适的方案。海德粉体将根据客户需求,提供从设备选型、安装调试到后期维护的全程服务,有助于系统持续运行。