什么是自动称重配料物料输送系统设备?设计原理又是什么?
案例背景
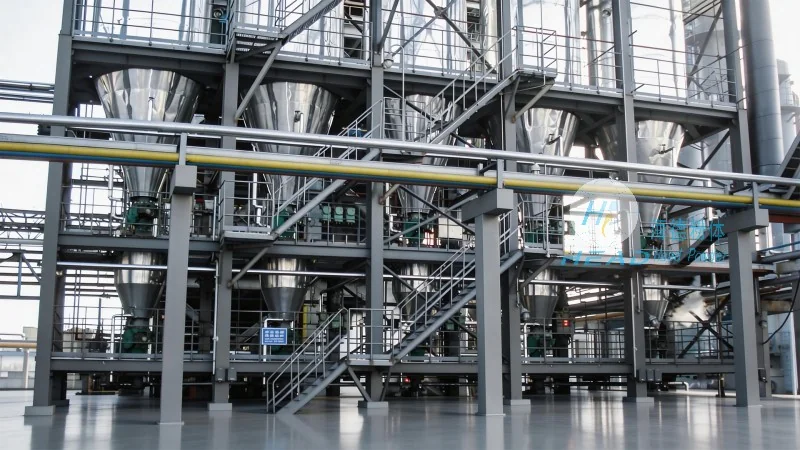
在工业生产中,物料的较为准确称重与高效输送是支持生产效率与产品质量的核心环节。自动称重配料物料输送系统设备作为集自动化、智能化于一体的工业装备,正成为众多行业提升生产力的关键工具。那么,究竟什么是自动称重配料物料输送系统设备?其设计原理又蕴含着怎样的技术智慧?本文将为您详细解析这一专业设备,并介绍其背后的技术逻辑与应用价值。
什么是自动称重配料物料输送系统设备?
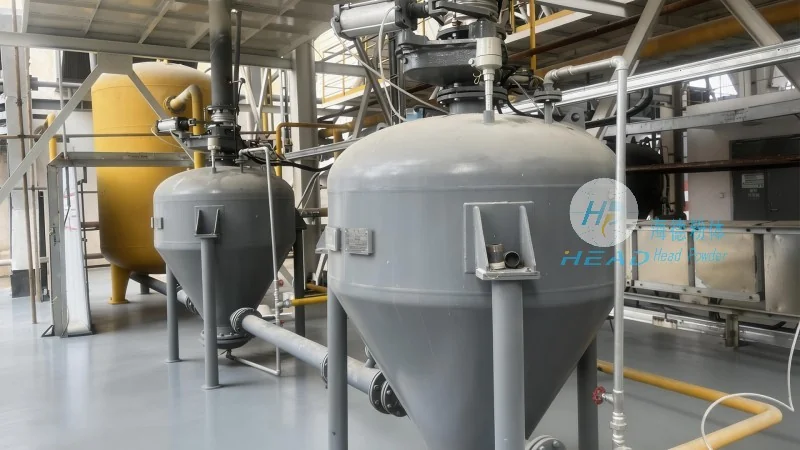
自动称重配料物料输送系统设备,是指通过集成高精度称重传感器、智能控制系统与气力输送技术,实现对工业物料进行较为准确称重、按比例配料并自动输送的自动化设备。该系统广泛应用于化工、食品、建材、制药等行业,核心目标是在有助于物料配比准确性的同时,实现生产流程的连续化与无人化操作,从而提升生产效率、降低人工成本并减少人为误差。
系统设计原理解析
自动称重配料物料输送系统的设计原理融合了多学科技术,主要包括以下几个方面:
首先,称重与配料控制原理。系统通过高精度电子称重传感器实时监测物料重量,结合预设的配方比例,由PLC(可编程逻辑控制器)或DCS(分布式控制系统)进行逻辑运算与控制。当物料重量达到设定值时,系统会自动启动或停止配料设备,实现按比例的较为准确配料。例如,在化工生产中,若需要将A、B两种原料按1:2的比例混合,系统会根据称重反馈,较为准确控制A原料的投入量,有助于混合比例的稳定。
其次,气力输送技术原理。对于需要长距离或复杂路径输送的物料,系统采用气力输送方式。通过风机产生气流,将物料与空气混合形成流态化物料流,在输料管内实现物料的输送。根据输送压力的不同,可分为正压气力输送(输送压力高于大气压)和负压气力输送(输送压力低于大气压),系统会根据物料特性与输送距离选择合适的输送方式。例如,对于易飞扬的粉体物料,负压输送能更有效地控制粉尘污染,有助于生产环境安全。
此外,控制系统逻辑。系统通常配备上位机操作界面,操作人员可通过电脑设置生产配方、监控实时数据(如物料重量、输送速度、设备状态等),并实现远程控制与数据记录。控制系统会根据实际生产情况动态调整参数,如当物料流量波动时,自动修正配料比例,有助于生产过程的稳定性。这种闭环控制模式,使得系统能够适应复杂的生产环境变化,保持高精度运行。
系统核心构成解析
自动称重配料物料输送系统通常由多个关键部件组成,各部件协同工作,共同完成物料处理任务:
1. 称重配料单元:这是系统的核心部分,包括电子秤、配料器(如螺旋给料机、星型阀等)及称重传感器。电子秤负责实时测量物料重量,配料器则根据控制指令较为准确投放物料。例如,在食品加工中,若生产面包需要添加面粉与酵母,称重配料单元会根据配方比例,准确控制每种物料的投入量,有助于面包的口感与品质。
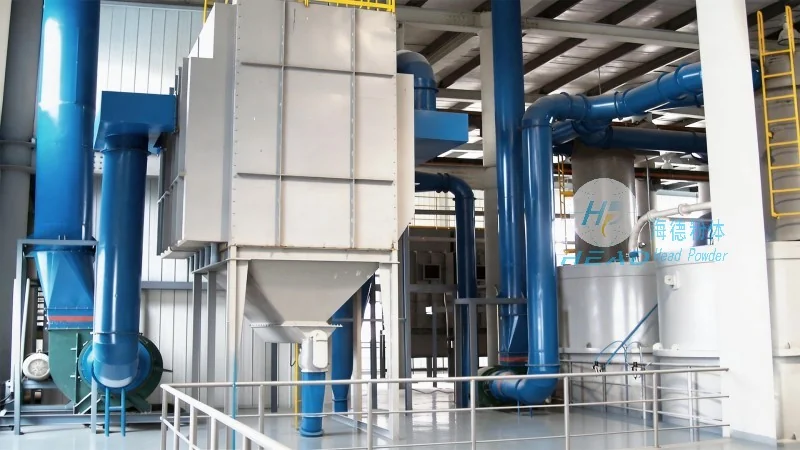
2. 气力输送系统:由风机、输料管、收料器(如旋风分离器、布袋除尘器)等组成。风机提供输送动力,输料管连接配料单元与收料点,收料器则将物料从气流中分离并收集。对于需要输送至不同工位的物料,输料管可采用分支或弯头设计,实现多路输送。例如,在建材生产中,将水泥、石灰等粉体从储料仓输送至混合机,气力输送系统能够高效完成物料的长距离输送,避免人工搬运的繁琐与危险。
3. 控制系统:包括上位机、控制器(PLC或DCS)、传感器接口及执行机构。上位机用于操作与监控,控制器负责逻辑控制,传感器(如压力传感器、温度传感器)用于检测系统状态,执行机构(如电磁阀、电机)则根据控制指令动作。例如,当系统检测到输料管堵塞时,控制器会自动启动清堵程序,避免生产中断。
4. 辅助设备:如除尘系统、阀门、储料仓等。除尘系统用于处理输送过程中产生的粉尘,有助于生产环境清洁;阀门用于控制物料的流向与流量;储料仓则用于储存待处理的物料,有助于生产连续性。这些辅助设备共同支持了系统的正常运行与生产安全。
实际应用场景与优势
自动称重配料物料输送系统设备在多个行业均有广泛应用,其优势显著:
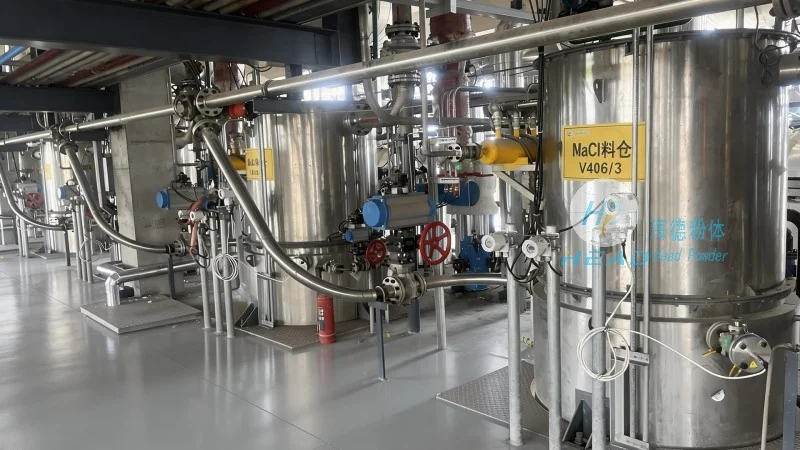
在化工行业,该系统常用于生产过程中的原料混合与输送,如化肥、农药的生产。例如,在氮肥生产中,系统需要将尿素、氨水等原料按较为准确比例混合,自动称重配料系统能有助于混合比例的准确,避免因比例偏差导致产品质量下降或生产事故。同时,气力输送系统可避免人工接触有害物料,支持操作人员安全。
在食品行业,系统广泛应用于面粉、奶粉、糖等物料的处理。例如,在面包生产中,系统需要将面粉、酵母、糖等原料按配方比例混合,自动称重配料系统能有助于面包的口感一致,提升产品质量。此外,气力输送系统可避免食品污染,符合食品生产的安全标准。
在建材行业,系统用于水泥、沙石、石灰等物料的输送与混合。例如,在混凝土生产中,系统需要将水泥、砂石、水等原料按比例混合,自动称重配料系统能提高混凝土的强度与稳定性,满足建筑需求。同时,气力输送系统可减少物料损耗,降低生产成本。
总体来看,自动称重配料物料输送系统的优势包括:高精度配料(误差通常可控制在0.1%以内)、自动化程度高(减少人工干预)、生产效率高(连续化生产)、操作简便(通过上位机即可控制)、环保性好(气力输送减少粉尘污染)等。这些优势使得该系统成为现代工业生产中不可或缺的设备。
如何选择与配置合适的系统
在选择自动称重配料物料输送系统时,需考虑以下因素:
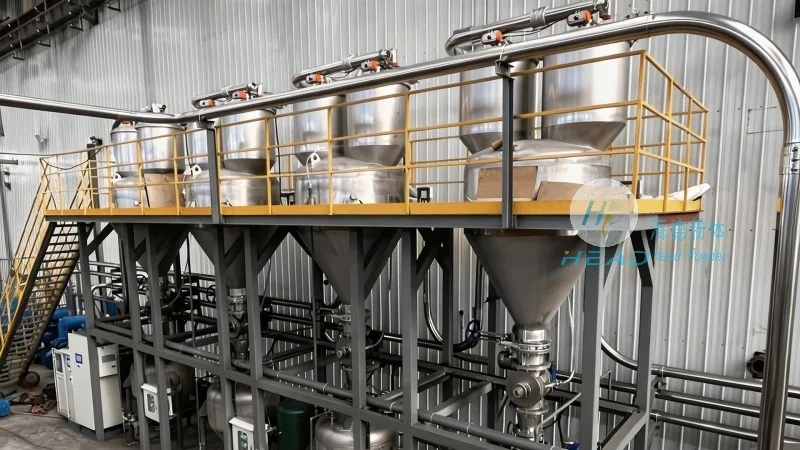
首先,物料特性。不同物料的密度、流动性、粉尘性等特性不同,需选择合适的输送方式与设备。例如,对于易结块的物料,可能需要配备破碎设备;对于高粉尘物料,需选择负压输送并配备除尘系统。
其次,生产需求。根据生产规模、产量、物料处理量等选择系统的处理能力。例如,大规模生产需要处理能力更高的系统,而小规模生产则可选择小型系统。
再次,精度要求。根据生产对物料配比的要求,选择高精度或普通精度的系统。对于需要高精度配比的行业(如制药、化工),应选择高精度称重传感器与控制系统。
最后,成本与维护。考虑系统的初始投资成本与后续维护成本,选择性价比高的设备。同时,应选择具有良好售后服务与技术支持的公司,有助于系统持续运行。
建议在配置系统前,咨询专业粉体工程公司,如山东海德粉体工程有限公司,他们可根据您的具体需求提供定制化解决方案。该公司拥有丰富的行业经验与技术实力,能够根据您的物料特性与生产要求,设计并制造符合需求的自动称重配料物料输送系统。
如果您对自动称重配料物料输送系统设备感兴趣,或需要了解更多产品信息,欢迎联系山东海德粉体工程有限公司的联系人张经理,电话为15662777102。我们将为您提供专业的技术支持与定制化服务,助力您的生产效率提升与产品质量优化。