什么是锂电池正极物料输送线?设计原理又是什么?
案例背景
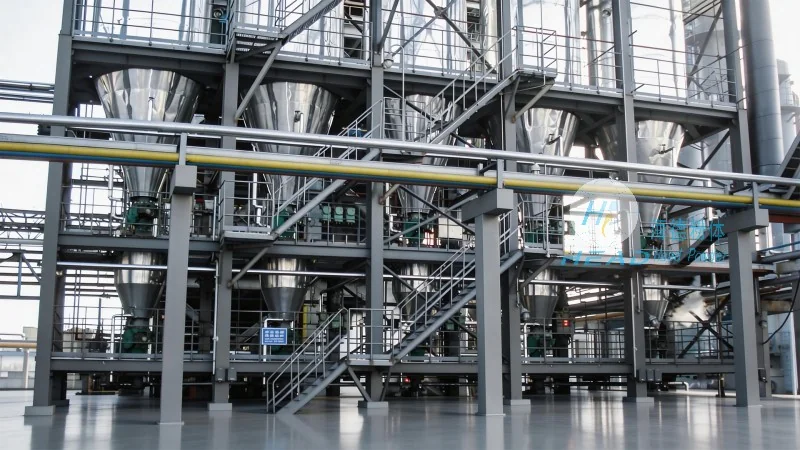
在锂电池制造产业链中,正极物料输送环节是支持生产效率与产品质量的关键一环。锂电池正极物料输送线作为专门用于处理正极活性物质(如锂离子电池正极材料)的输送系统,其设计与应用直接关系到生产线的整体性能。本文将深入解析锂电池正极物料输送线的核心构成、设计原理,以及其在实际生产中的应用价值,帮助读者全面了解这一关键设备。
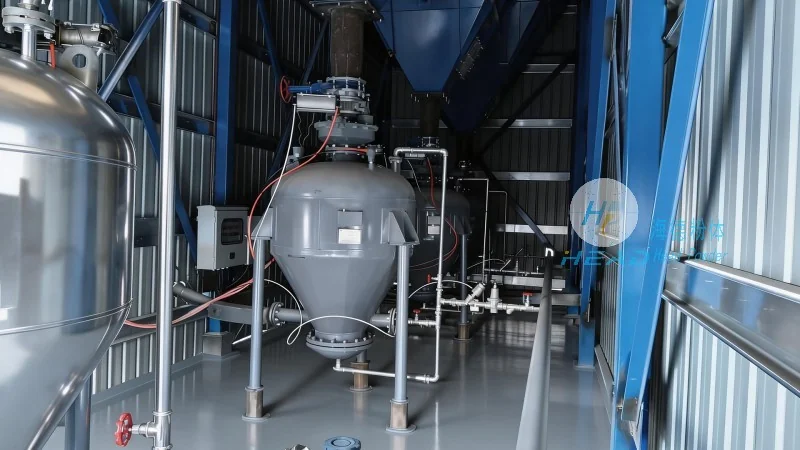
锂电池正极物料输送线的系统构成
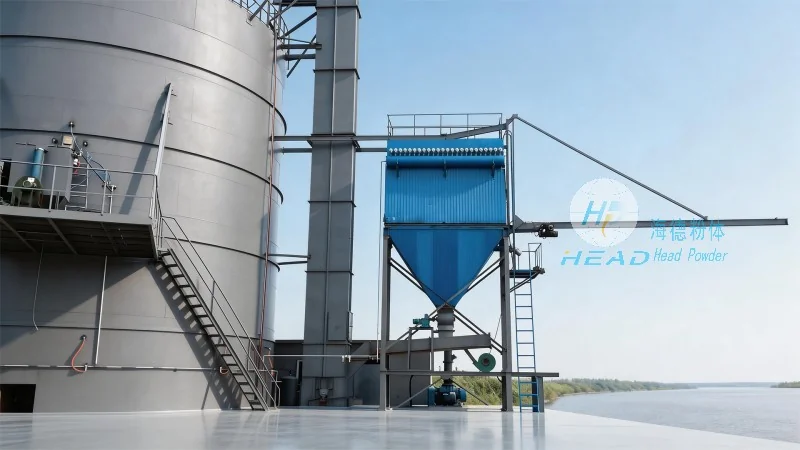
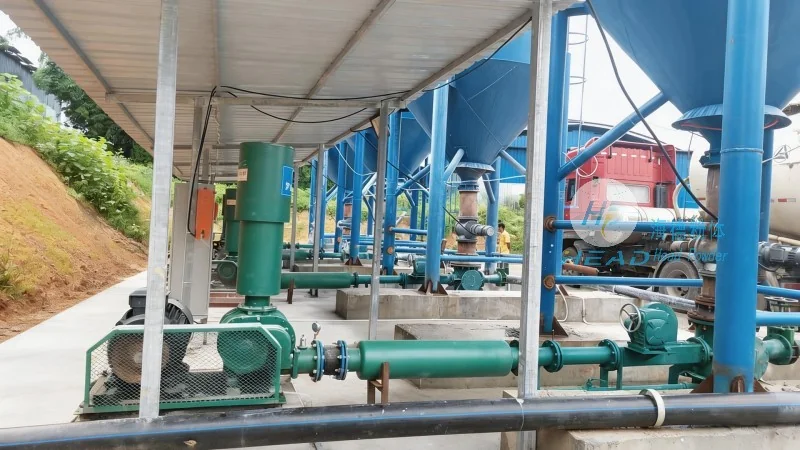
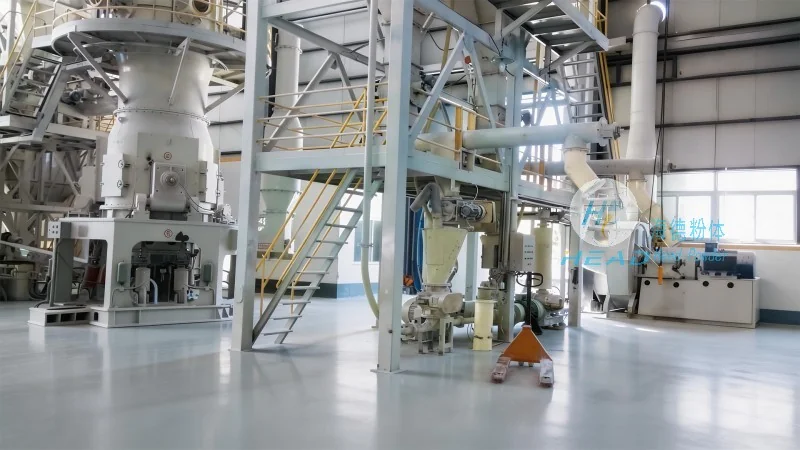
锂电池正极物料输送线通常由多个核心组件构成,形成一套完整的气力输送系统。首先,输送主机是系统的核心动力单元,通过压缩空气或负压风机产生气流,驱动物料在管道内移动。常见的输送主机包括罗茨风机、离心风机等,根据输送距离、物料特性选择合适的型号。罗茨风机通过两个相对转动的转子将空气压缩,产生高压气流;离心风机则通过叶轮高速旋转,将空气加速并排出,形成气流。对于锂电池正极物料,通常采用正压输送方式,因为正压系统对物料颗粒的破碎作用较小,适合处理易碎的正极材料(如锂钴氧化物、锂镍钴锰氧化物等)。其次,输送管道采用耐腐蚀、耐磨损的材料(如316L不锈钢、聚乙烯复合管),有助于在输送过程中不会对正极物料造成污染或损伤。管道系统通常包括主管道、分支管道、弯头、三通等,通过合理的布局实现物料的定向输送。管道内壁光滑,减少物料与管道的摩擦,避免物料颗粒的磨损。此外,料斗与进料装置负责物料的收集与初步输送,通常配备振动给料机或螺旋输送机,将正极物料从料仓或混合设备中送入输送管道。振动给料机通过振动使物料从料仓底部流出,进入输送管道;螺旋输送机则通过螺旋叶片的旋转,将物料推送至输送管道入口。最后,控制系统通过PLC(可编程逻辑控制器)或工业计算机实现自动化管理,包括压力监测、流量控制、故障报警等功能。压力传感器实时监测管道内的压力变化,当压力异常时,系统会自动调整风机转速或输送量;流量传感器检测物料的输送速度,有助于物料连续输送;故障报警系统在设备出现堵塞、压力过高或电机过载等异常情况时,及时发出警报,提醒操作人员处理。整个控制系统与输送主机、进料装置联动,实现生产过程的自动化与智能化。
锂电池正极物料输送线的设计原理
锂电池正极物料输送线的设计基于气力输送的物理原理,主要分为正压输送和负压输送两种方式。正压输送系统通过风机将压缩空气注入管道,物料与空气混合形成气固两相流,在气流推动下向前运动;负压输送系统则通过风机在管道内形成负压,物料被吸入管道并随气流输送。对于锂电池正极物料,通常采用正压输送方式,因为正压系统对物料颗粒的破碎作用较小,适合处理易碎的正极材料。设计时需考虑物料的密度、粒径、含水率等特性,通过计算气流速度、管道直径、输送距离等参数,有助于物料在管道内保持悬浮状态,避免堵塞或沉积。例如,对于粒径在10-50微米的正极物料,气流速度通常控制在20-30米/秒,管道直径根据输送量选择,一般范围为50-200毫米。输送距离方面,正压输送系统的最大输送距离可达数百米,负压输送系统则可达数公里,具体取决于风机功率与管道布局。此外,系统还需配备除尘装置,处理输送过程中产生的粉尘。除尘系统通常包括旋风分离器、布袋除尘器或电除尘器,将空气中的粉尘分离出来,收集的粉尘可返回生产流程,实现物料的循环利用,减少浪费。