什么是智能集中物料输送线?设计原理又是什么?
案例背景
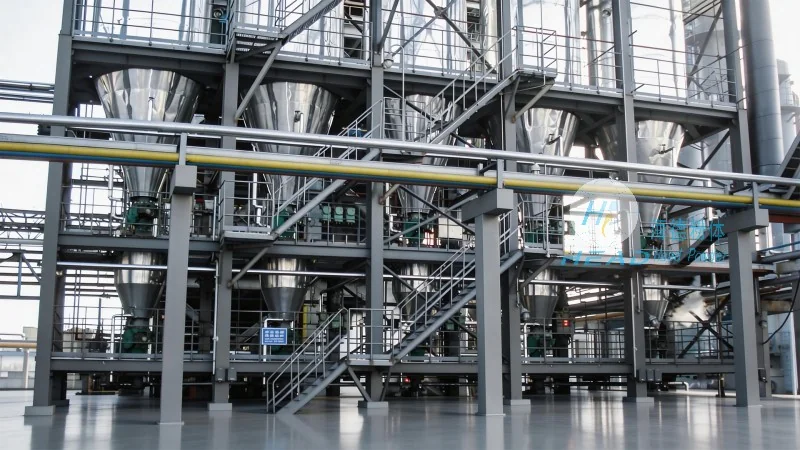
在工业生产流程中,物料输送效率与系统稳定性直接关系到生产线的整体运行成本与产能。智能集中物料输送线作为一种集成了较好控制技术与高效输送能力的系统,正成为众多企业提升生产效率的关键选择。那么,究竟什么是智能集中物料输送线?其设计原理又包含哪些核心要素?本文将围绕这些关键问题,结合具体产品案例,为您详细解析。
智能集中物料输送线的定义与核心功能
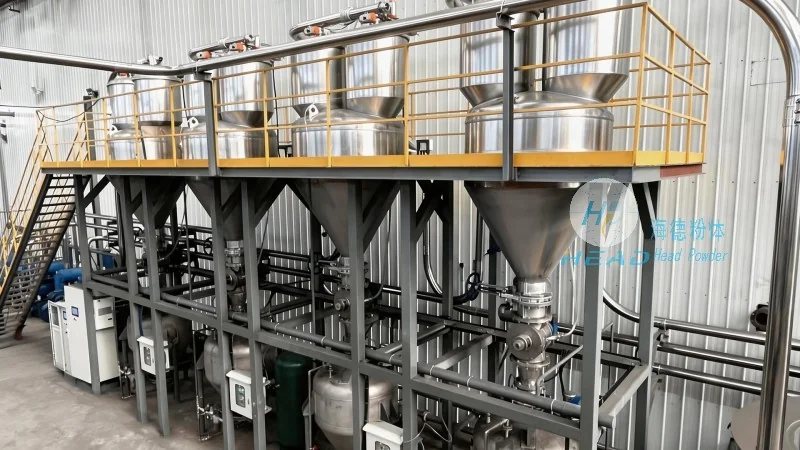
智能集中物料输送线,简而言之,是一种通过集中控制、智能调度与高效输送技术,实现多种物料(如粉体、颗粒等)从源头到目标位置(如仓储、加工设备等)的自动化输送系统。该系统通常基于气力输送原理,通过压缩空气或真空负压作为动力源,将物料以气固两相流的形式进行输送。其核心功能包括:物料集中收集、智能路径规划、实时状态监控、故障预警与自动恢复等,能够有所降低人工干预成本,提升输送过程的可靠性与灵活性。
智能集中物料输送线的设计原理解析
智能集中物料输送线的设计原理主要围绕“气力输送动力学”与“智能控制系统”两大核心展开。首先,从气力输送技术层面,系统通过风机(或真空泵)产生压力或负压,使物料与空气混合形成流态化输送流。输送管道的设计需考虑物料的物理特性(如密度、粒径、湿度等),选择合适的管道直径、弯头角度及阀门类型,以减少输送阻力与物料磨损。例如,对于高磨损性物料,通常会采用耐磨管道材料(如不锈钢、陶瓷内衬等),并优化管道布局,避免急转弯与长距离直管段,从而降低系统能耗与维护成本。
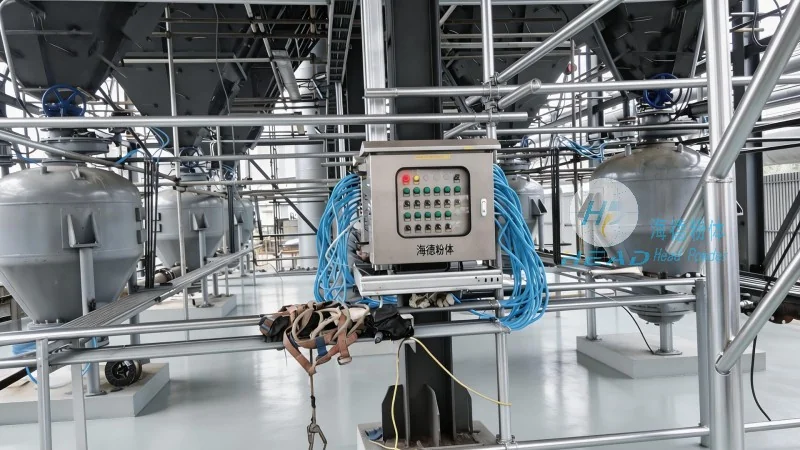
其次,智能控制系统是提升输送线性能的关键。系统通常配备PLC(可编程逻辑控制器)或工业计算机,集成传感器(如压力传感器、流量传感器、温度传感器等),实时监测输送过程中的压力、流量、温度等参数。通过预设的算法与逻辑,系统能自动调整风机转速、阀门开度等参数,实现输送速度的动态调节,有助于物料输送的稳定性。同时,智能控制系统还能记录历史运行数据,进行故障诊断与预测性维护,提前预警设备故障,减少非计划停机时间。此外,部分专业系统还支持与企业的MES(制造执行系统)或ERP(企业资源计划系统)对接,实现生产数据的集成化管理,为企业决策提供数据支持。
智能集中气力输送系统的产品构成与优势
以山东海德粉体工程有限公司的智能集中气力输送系统为例,该系统完整涵盖了从物料收集、输送、分拣到存储的全流程设备。具体产品构成包括:物料收集装置(如料斗、振动给料机)、输送管道系统(包括主管道、支管道、弯头、三通等)、动力设备(如罗茨风机、真空泵)、控制阀门(如蝶阀、球阀)、过滤设备(如旋风分离器、布袋除尘器)以及智能控制系统(如触摸屏操作面板、远程监控软件等)。该系统在设计中充分考虑了不同物料的特性,例如对于易结块或高湿度物料,会配备破碎机或干燥设备,有助于物料在输送过程中的流动性;对于需要较为准确分拣的物料,则集成分拣装置,实现按粒径、密度等参数的自动分类。
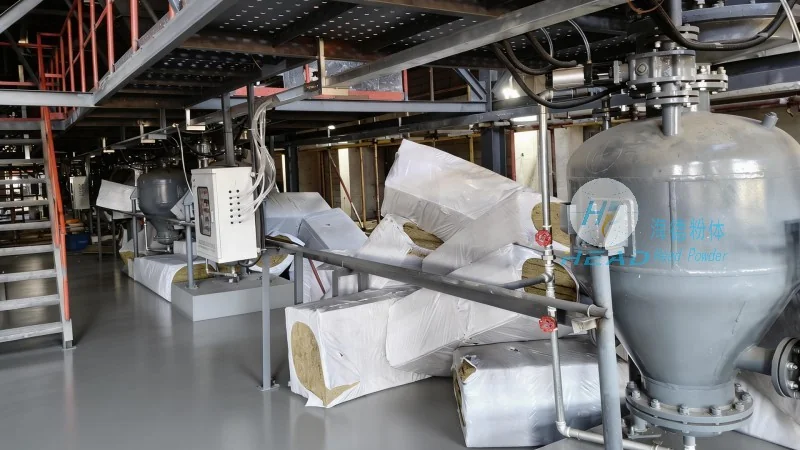
该系统的优势主要体现在以下几个方面:一是高效节能,通过优化管道布局与控制算法,降低风机能耗;二是输送稳定,智能控制系统实时调节参数,避免物料堵塞或输送中断;三是维护简便,采用模块化设计,便于设备的检修与更换;四是环保安全,配备的除尘设备有效控制粉尘排放,符合工业环保标准。此外,系统还具备良好的扩展性,可根据生产需求增加输送点或调整输送路径,满足企业生产规模的变化。
实际应用场景与客户反馈
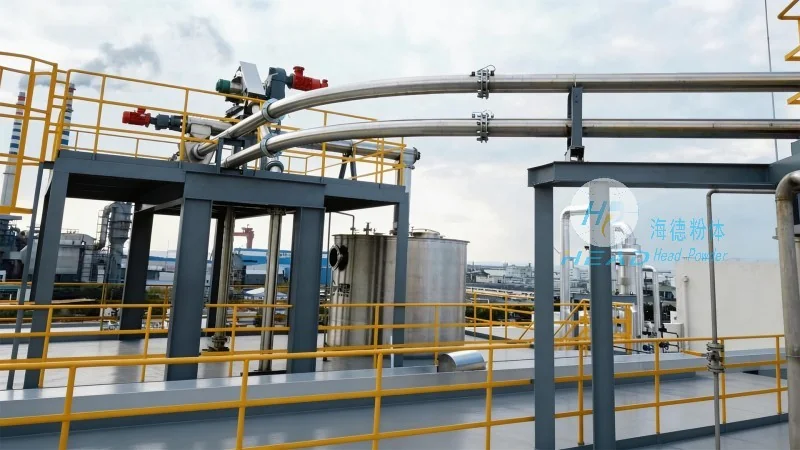
智能集中物料输送线已在多个行业得到广泛应用,如化工、制药、食品、建材等领域。例如,在化工行业,该系统用于输送各种粉体原料(如碳酸钙、硫酸钠等),实现了从原料仓库到反应釜的自动化输送,减少了人工搬运带来的安全隐患;在制药行业,系统采用无菌设计,有助于物料输送过程中的卫生标准,满足药品生产GMP要求;在食品行业,系统配备防尘、防潮措施,支持食品原料的卫生与安全。许多客户反馈,采用智能集中物料输送线后,物料输送效率提升了30%以上,生产成本降低了约15%,设备故障率减少了50%以上,有所提升了企业的生产竞争力。
结语:选择专业供应商,优化生产流程
智能集中物料输送线作为现代工业生产中的重要设备,其设计原理与产品性能直接影响企业的生产效率与经济效益。选择合适的系统供应商至关重要。山东海德粉体工程有限公司作为专业的粉体工程解决方案提供商,凭借其丰富的行业经验与较好的技术实力,为众多企业提供定制化的智能集中物料输送线解决方案。公司始终以客户需求为导向,结合物料的特性与生产需求,设计出高效、稳定、环保的输送系统。如果您正面临物料输送效率低、系统稳定性差等问题,不妨联系我们的专业团队,由张经理(电话:15662777102)为您量身定制解决方案,助力企业提升生产效率,降低运营成本。海德粉体,与您携手,打造更高效、更智能的生产线!