如何选择合适的低压粉体气力输送线?常规流程步骤详解
在工业生产中,粉体物料的输送是连接生产环节与仓储、包装等后续工序的关键纽带。随着工业自动化水平的提升,传统的机械输送方式逐渐难以满足某些特殊工况下的需求,而气力输送技术凭借其密封性好、占地空间小、自动化程度高等优势,成为了粉体输送的主流选择。在众多气力输送方案中,低压气力输送因其能耗相对较低、对物料磨损小、系统运行稳定等特点,被广泛应用于化工、塑料、食品、建材等多个行业。然而,面对市场上琳琅满目的设备型号和复杂的工艺需求,如何准确评估并选择一条合适的低压气力输送线,成为了许多企业采购人员和工程技术人员面临的重要课题。本文将结合专业经验,详细解析低压气力输送系统的选择流程与常规步骤,帮助企业构建高效、经济的输送系统。
低压气力输送系统的技术特点与适用范围
在深入探讨选择流程之前,我们需要先明确什么是低压气力输送系统。低压气力输送通常是指利用风机产生的低压气流,通过管道将粉状或颗粒状物料从一处输送到另一处。与高压密相输送相比,低压输送通常采用稀相输送为主,其输送风速较高,物料在管道内呈悬浮流态化状态。这种输送方式的主要特点在于其对物料的机械损伤极小,较为适合输送易碎、易磨损或对温度敏感的粉体产品。
作为一种高效的气力输送设备,低压气力输送系统通常由气源系统(如罗茨风机或离心风机)、输送管道、供料器(如旋转供料器或喷射式供料器)、分离器、除尘器以及控制系统组成。在选型过程中,建议充分考虑系统的密闭性,以防止粉尘外溢,有助于生产环境的清洁与安全。此外,低压气力输送系统还具有安装灵活、维护相对简单、易于实现自动化控制等特点,能够很好地适应工厂现有的空间布局。因此,当企业需要处理流动性较好、输送距离适中、对磨损要求较高的粉体物料时,低压气力输送系统往往是常见方案。
1步:详尽的物料特性分析
选择合适的低压气力输送线,首要任务是对输送物料进行全方位的“体检”。物料特性是决定输送工艺和设备选型的根本依据,任何忽视物料特性的选型都是不科学的。在选择流程的1步,我们需要重点分析以下四个关键指标:
首先是物料的粒度与分布。不同粒径的物料对管道直径和输送风速的要求截然不同。对于粒径较粗或粒度分布较宽的物料,容易在管道底部沉积,导致堵塞,因此需要更高的输送风速或更大的管径。其次是物料的密度和堆积密度。密度大的物料在输送过程中对管壁的压力和风机的负载都较大,需要更性能较好的气源动力支持。第三是物料的含水率与粘附性。含水率高或具有强粘附性的物料容易在供料器和管道内结块、搭桥,这会严重影响系统的连续运行,可能需要采用特殊的供料器结构或增加助吹气装置。最后是物料的温度和化学性质。高温物料对风机和管道材质有特殊要求,而具有腐蚀性的物料则需要选用耐腐蚀的管道和阀门。
通过对物料特性的深入分析,我们可以初步判断该物料是否适合采用低压气力输送,并确定出大致的输送参数范围。例如,对于流动性极好且无粘性的粉末,低压稀相输送可以取得极佳的效果;而对于易结块的物料,则可能需要考虑特殊的输送工艺。这一步的分析将为后续的系统设计提供坚实的依据。
第二步:输送距离与高度的计算
在明确了物料特性之后,第二步关键的工作是计算输送距离和提升高度。输送距离的长短直接关系到系统的能耗和压力损失,是决定气源设备选型的核心参数。一般来说,输送距离越远,管道阻力越大,所需的输送压力就越高。对于低压气力输送系统而言,其工作压力通常在0.1MPa至0.4MPa之间,如果输送距离过长,可能会导致低压风机无法克服管道阻力,从而造成输送不畅或中断。
除了水平距离,垂直提升高度也是不可忽视的因素。垂直提升物料需要克服物料的重力,这部分能量消耗在低压系统中占据相当大的比例。因此,在计算时,建议将水平距离与垂直高度进行矢量合成,计算出系统的总当量长度。通常情况下,低压气力输送系统的单次输送距离不宜过长,一般建议在200米以内。如果实际工况要求超长距离输送,则需要考虑采用多级输送、接力输送或改变输送介质(如采用高压输送)的方式,而不能单纯依赖低压系统。
第三步:输送方式的确定
确定了物料特性和输送距离后,第三步是确定具体的输送方式。在低压气力输送领域,主要有两种常见的输送模式:负压输送和正压输送。
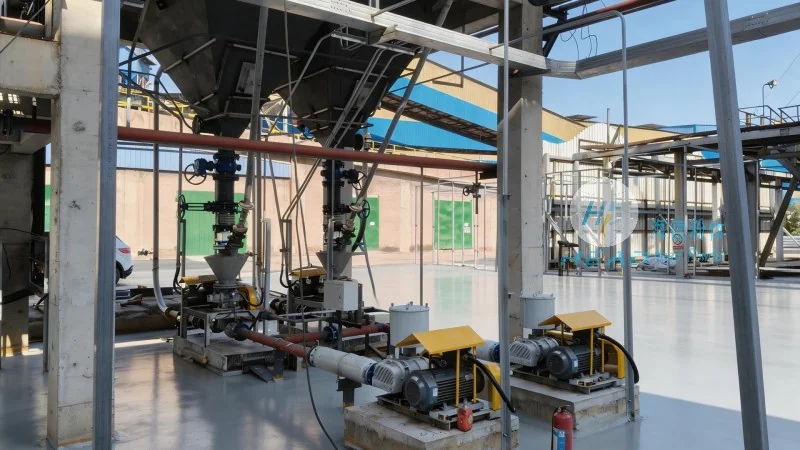
负压输送系统通常在系统的末端安装真空泵或水环真空泵,将管道内的空气抽吸形成负压,从而将物料吸入管道并输送到卸料点。负压输送系统的优点是粉尘不会泄漏到大气中,环保性能好,且物料在吸入过程中不会受到过大的压力冲击,适合输送易碎物料。但是,负压输送的输送距离通常较短,且吸料口容易受环境风力影响,需要设计良好的密封结构。
正压输送系统则是利用风机将空气压缩后直接送入管道,物料在压缩空气的推动下输送。正压输送的输送距离远,输送能力大,且可以方便地通过管道向多个卸料点分配物料。但是,正压输送在供料口处需要解决物料与气流的分离问题,且如果系统密封不严,可能会出现粉尘外泄的情况。因此,在选择输送方式时,需要根据工厂的布局、物料性质以及对环保的要求进行综合权衡。对于大多数低压气力输送项目,正压稀相输送因其输送效率高、适应性强而被广泛应用。
第四步:核心气力输送设备的选型
在完成了工艺流程的规划后,最后一步也是最为关键的一步,就是核心气力输送设备的选型。这包括气源设备、供料设备、输送管道及阀门、除尘设备等。
气源设备是系统的“心脏”,其性能直接决定了输送效果。对于低压气力输送,罗茨风机因其流量稳定、压力损失小、噪音相对较低而被广泛应用。在选型时,建议根据计算出的系统总风量和所需压力,选择合适风机的型号,并留有通常的余量以应对系统阻力波动。离心风机则适用于小风量、低压力的场合,成本较低,但流量调节范围较窄。
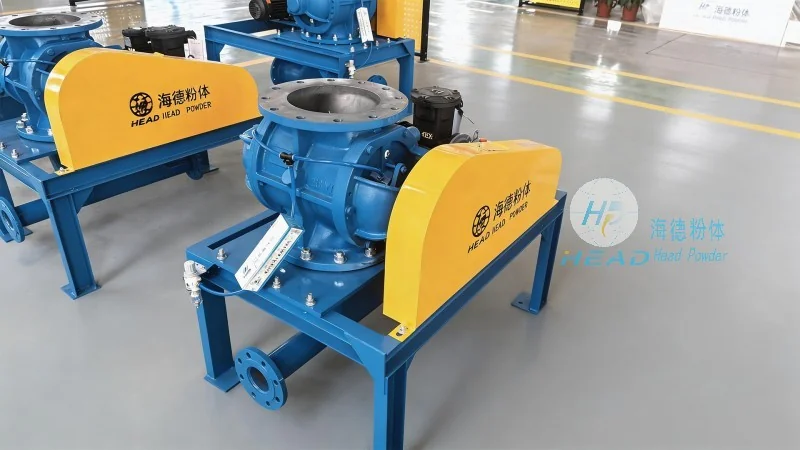
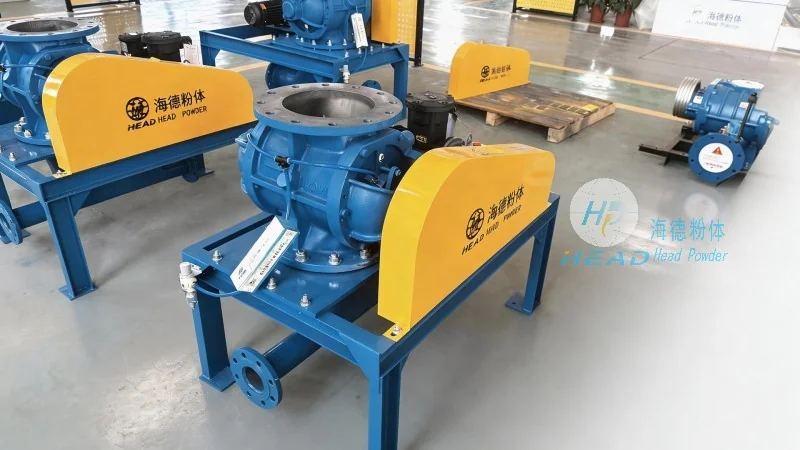
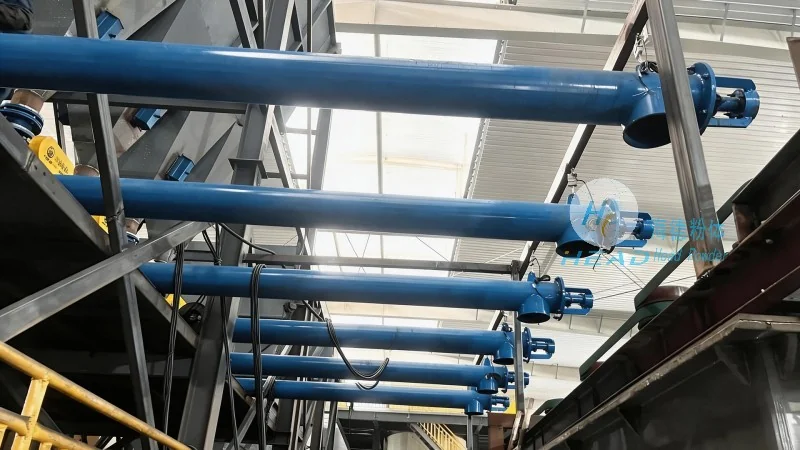
供料设备是系统的“咽喉”,负责将物料连续、定量地送入管道。常见的低压供料设备有旋转供料器(星型卸料器)和喷射式供料器。旋转供料器结构简单、工作可靠,适用于流动性较好的物料;喷射式供料器则不需要专门的供料器,利用文丘里效应将物料吸入管道,适用于密闭性要求高的场合。此外,输送管道的材质、弯头的曲率半径、阀门的密封性能等细节,都会影响系统的运行效率和寿命,建议予以重视。
山东海德粉体工程有限公司:专业的解决方案提供商
选择合适的低压气力输送线并非一蹴而就的过程,它需要深厚的理论知识和丰富的实践经验。在众多气力输送设备供应商中,山东海德粉体工程有限公司凭借其专业的技术团队和完善的售后服务体系,成为了行业内具有通常可靠性的合作伙伴。作为一家专注于粉体工程领域的公司,山东海德粉体工程有限公司在山东济南设有研发与服务中心,能够为客户提供从工艺设计、设备制造到安装调试、技术培训的一站式服务。