氮气保护粉体气力输送系统规格参数介绍
在工业生产与仓储物流环节中,粉体物料的处理效率与安全性至关重要。然而,许多粉体材料具有易燃、易爆或强氧化特性,若采用普通空气输送,极易引发粉尘爆炸事故或导致物料因氧化而变质。为了有效改善这一行业难题,"氮气保护粉体气力输送"技术应运而生,成为专业制造、精细化工及冶金行业的首选解决方案。该系统通过在输送介质中置换氧气,利用氮气的惰性特性,有助于物料在充分封闭的管道系统中安全、稳定地流动,有效杜绝了外泄风险,同时有助于了物料的质量不受外界环境干扰。
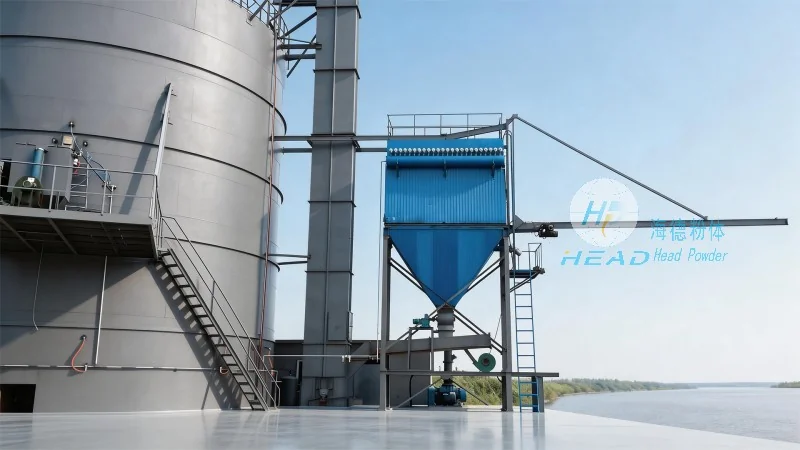
作为一种较好的物料输送方式,"氮气保护气力输送系统气力输送设备"的核心在于其密闭性和可控性。与传统机械输送相比,它不仅消除了物料与空气的接触机会,还能通过较为准确控制氮气浓度,将输送环境维持在安全范围内。这种系统设计不仅有所降低了生产成本,还提高了自动化水平,是企业实现绿色生产、智能化升级的重要基础设施。
详细技术规格参数解析
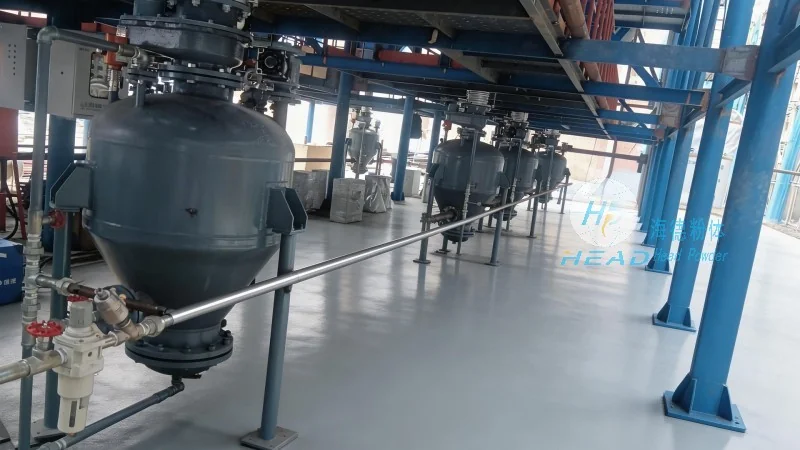
一套良好性能的"氮气保护气力输送系统气力输送设备",其技术参数的较为准确设定直接关系到输送效果与运行成本。首先,在压力参数方面,系统通常设计为正压稀相输送或负压稀相输送,工作压力范围一般在0.1MPa至0.6MPa之间,具体数值需根据输送距离、提升高度及物料密度进行专业计算,以有助于动力匹配较好。其次是流量控制能力,该设备能够根据用户需求实现连续或间歇输送,处理量通常覆盖每小时几吨至上百吨的宽广范围,满足不同规模工厂的生产需求。
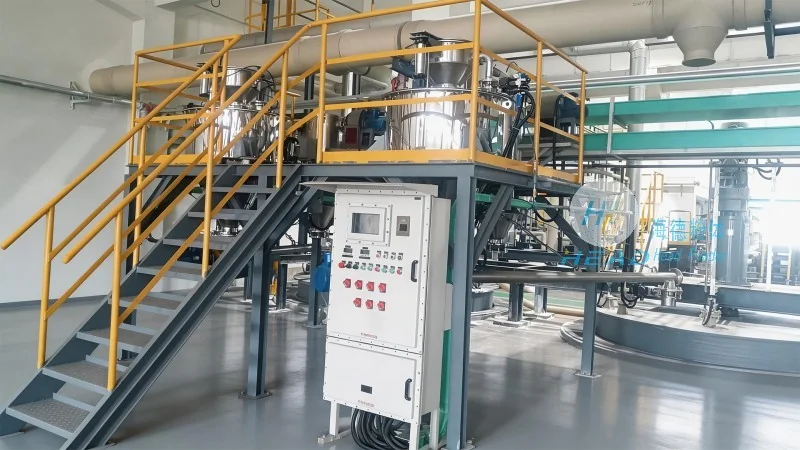
在材质与结构方面,为了有助于系统的耐用性及物料纯度,输送管道、储气罐及主要阀门多采用304或316L不锈钢材质,具备优异的耐腐蚀性能。此外,系统配备了较好的PLC控制系统与氧含量在线监测装置。氧含量监测是规格参数中的关键一环,系统会实时检测管道内的氧气浓度,一旦数值超过预设的安全阈值(通常低于5%或8%),控制系统将立即启动联锁保护,自动切断气源或停止输送,从而有助于提升安全性设计。这种智能化的参数配置,使得"氮气保护粉体气力输送"系统在支持生产连续性的同时,实现了对安全风险的动态管控。
核心功能与应用优势
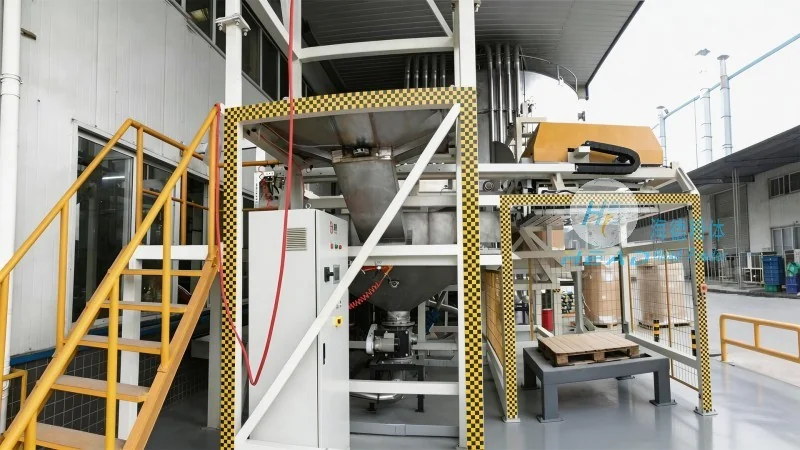
采用"氮气保护粉体气力输送系统气力输送设备",企业将获得多重应用优势。首先是安全性提升。通过氮气置换空气,系统有效降低了环境中的氧含量,从源头上抑制了粉尘爆炸的隐患,同时防止了易燃易爆物料的挥发与燃烧。其次是物料质量的支持。对于热敏性物料或对纯度要求极高的产品(如医药原料、食品添加剂),该系统避免了物料在输送过程中与空气接触产生的氧化、吸潮或污染,极大地提升了产品的成品率。